
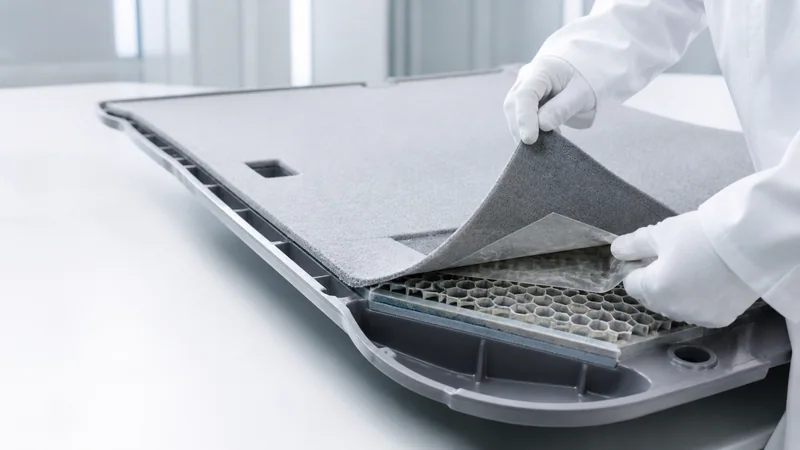
材料界面:区分饰面与承载芯板
按实际结构记录面料或毡层、芯板、底面层和包边材料。若使用蜂窝或其他夹层板,还需说明胶接触的表皮材质;饰面粘接结果不能代替芯板内部连接或整个盖板的结构判断。
- 标明上表面、底面和翻折边。
- 注明拉手开孔及局部补强的接口。
工艺控制:板面平整与包边顺序
记录涂胶范围、胶量、压合支撑和各阶段时间。大面积复合应检查压力分布及局部漏贴;包边时说明折弯半径、压合顺序和保持方式,并观察脱离工装后的板面与边缘状态。
- 检查开孔及板边的胶层覆盖。
- 分别记录平面压合和边缘固定条件。
验证重点:弯曲与受载后的界面
根据客户要求检查盖板经规定受载、弯曲及环境调节后的层间状态,记录起翘、分离和板面外观。将胶层失效、芯板破坏和饰面撕裂区分开来;不能仅用平面剥离数值证明盖板承载合格。
- 记录载荷位置、支撑方式和观察区域。
- 比较板面、包边与开孔周边的失效。
项目准备:让样件反映装车支撑
提供盖板结构图、芯板及饰面样品、装车支撑位置和规定试验条件。汭捷可据此讨论候选胶种与打样安排;如更改板材、饰面背层或包边方式,应重新确认哪些粘接与总成要求需要验证。
- 附材料牌号、尺寸及制造顺序。
- 说明开发阶段和当前失效位置。