
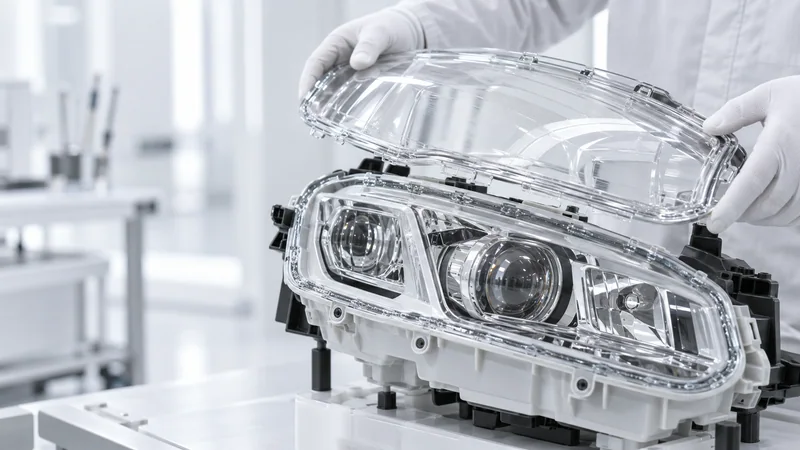
材料界面:区分灯罩、壳体与附件
列明待粘接零件的实际牌号、表面处理与涂层,标明胶是否接近光学面、装饰层或电子附件。明确当前接口采用粘接还是其他连接方式,只有设计要求胶接的区域才进入相应选型讨论。
- 区分外周接缝、局部附件和定位点。
- 记录涂层边界及材料接触限制。
工艺控制:胶路与装配条件一致
按照单独确认的胶种和说明,定义清洁、供胶、胶路、接合间隙及固化或成型步骤。检查转角、起止点和装配压合后的胶分布,同时明确后续搬运与检测时间;不从其他应用移用操作窗口。
- 记录胶路连续性和位置偏差。
- 检查溢胶、污染及相邻功能面的状态。
验证重点:密封、外观与连接各自评价
按客户规范安排连接保持、泄漏、环境循环及外观检查。光学表面、雾化或凝露等要求需采用适用的车灯总成方法,不能用胶粘剂单项结果代替。若接口承担结构载荷,应另行明确相应验证。
- 记录泄漏位置、胶缝失效和外观变化。
- 保持结构、密封与光学验收记录独立。
项目准备:提交具体接口资料
提供接口图、材料及涂层、连接目的、装配方法和客户试验要求,说明是否已有失效样件。与汭捷沟通时,应单独确认胶种、当前技术资料和试验计划;本页不声称 R-5670 已适用于车灯连接或密封。
- 标明灯具类型、接口位置和项目阶段。
- 附胶缝检查条件及验收责任分工。