
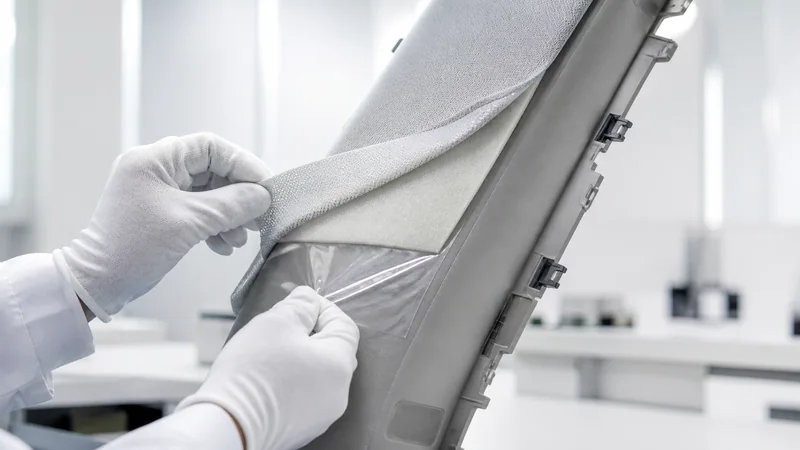
材料界面:识别背层与细长骨架
记录面料背面、泡棉或其他中间层及骨架牌号,标明上胶面、边缘和开孔。已有背涂或骨架表面处理应单独说明;不能用饰板材料大类推定全部界面的粘接表现。
- 标出狭窄面、急转曲率和翻边。
- 注明卡扣及相邻装配区域。
工艺控制:狭窄区域覆盖与支撑
说明施胶方式、覆盖路径、干燥或活化及压合顺序。细长零件应记录支撑位置和脱模方式,并检查内弧、末端及翻边的接触情况,避免只依赖中部平整区域的观察。
- 记录定位、转移和压合时间。
- 检查包边与卡扣附近是否干涉。
验证重点:局部几何与装配后界面
在约定固化、环境调节和装配状态下,记录皱褶、翘边及分离位置。平面剥离应与代表性曲面样件配合;若饰板涉及安全相关展开区域,应由客户单独定义并验证完整总成要求。
- 比较两端、内弧及包边区域。
- 区分基材破坏、胶层分离和装配变形。
项目准备:提供饰板和装配位置
提交层叠、材料牌号、代表性饰板、装配图及客户试验目标,并说明喷涂和压合的设备限制。汭捷可据此讨论候选体系和资料需求;更换背层或骨架牌号时,应重新评估相关界面。
- 附表面处理、节拍和样品批次。
- 标明实际缺陷位置及首次出现阶段。