Além da transmitância: espalhamento e definição dos detalhes
A transmitância representa a razão entre o fluxo luminoso transmitido e o incidente. A névoa óptica (haze) descreve a proporção de luz transmitida espalhada em ângulos relativamente grandes, enquanto a clareza óptica se refere à nitidez dos detalhes observados através do material. Essas propriedades correspondem, respectivamente, à quantidade de luz, ao aspecto leitoso e à definição das bordas da imagem; não são intercambiáveis.[1]
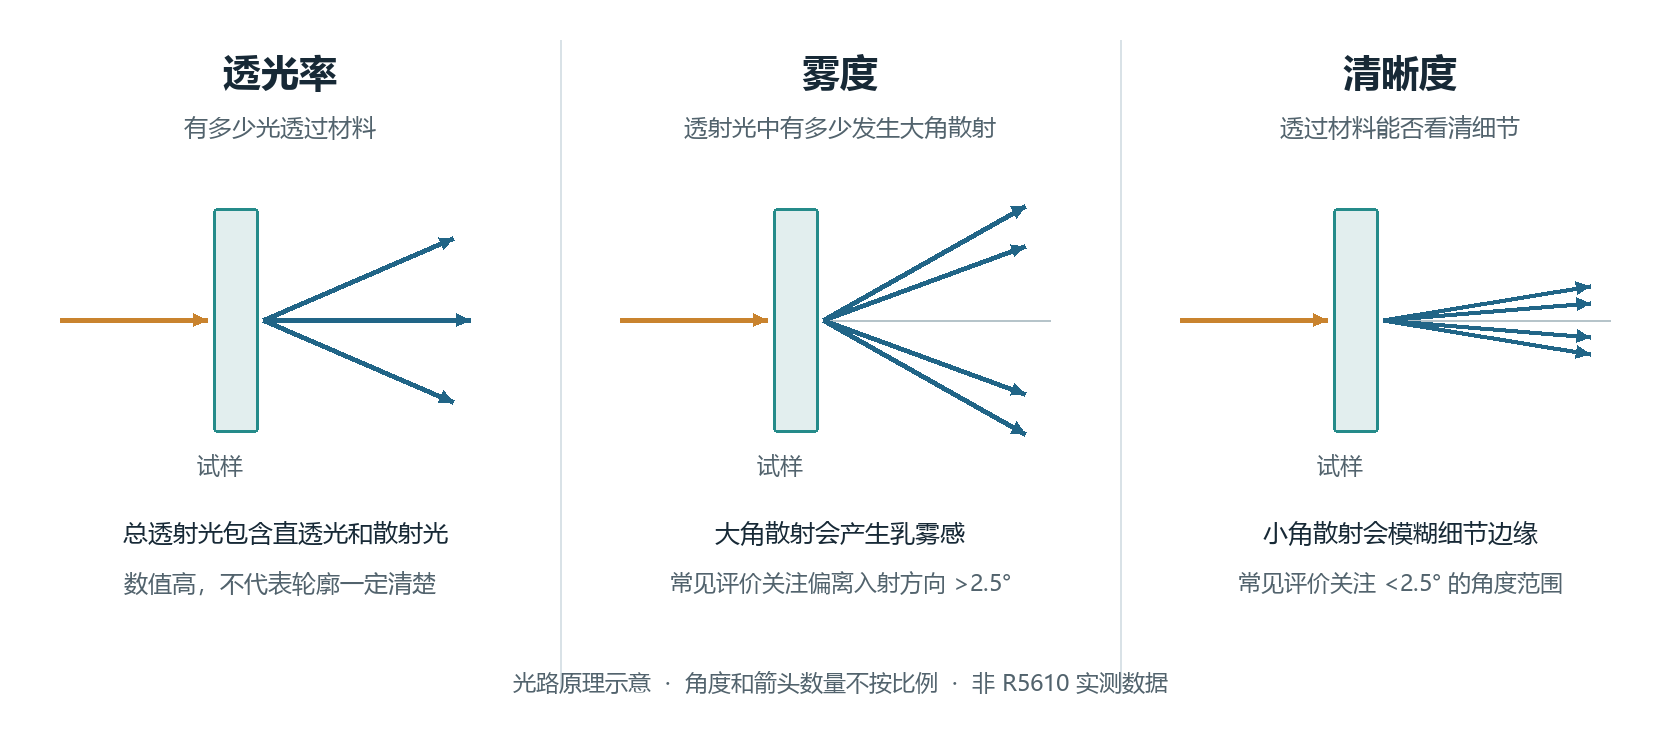
- Transmitância: quantidade de luz que atravessa o material.
- Névoa óptica: espalhamento em grandes ângulos, geralmente avaliado para desvios superiores a 2,5°; clareza óptica: definição de detalhes e bordas, relacionada ao espalhamento em pequenos ângulos. Um limite inferior a 2,5° não é uma fórmula universal de clareza.
- Corpo de prova; luz transmitida diretamente; luz espalhada.
- Os caminhos ópticos, ângulos e número de raios são esquemáticos e não estão em escala; não se trata de uma medição do R-5610.
A avaliação usual da névoa óptica considera a luz transmitida espalhada com desvio superior a 2,5° em relação à direção incidente. O espalhamento em pequenos ângulos está estreitamente relacionado à clareza óptica. Os valores devem ser associados ao instrumento e ao método; a fração de luz com desvio inferior a 2,5° não deve ser tratada como uma fórmula universal de clareza.
Nos interiores automotivos, preservar a cor de base e a textura, criar uma iluminação ambiente transmitida uniforme e exibir um padrão retroiluminado nítido são objetivos ópticos distintos. Antes da avaliação, defina o objetivo e selecione indicadores como transmitância, névoa óptica, diferença de cor e definição das bordas do padrão.
Como o arranjo das cadeias moleculares afeta a uniformidade óptica
As cadeias poliméricas podem estar em um estado amorfo, enoveladas e entrelaçadas, ou formar regiões cristalinas locais com arranjo mais ordenado. Em materiais semicristalinos, as regiões cristalinas e amorfas geralmente coexistem e podem diferir em densidade, orientação e propriedades ópticas. A luz pode sofrer espalhamento ao atravessar essas regiões não uniformes.
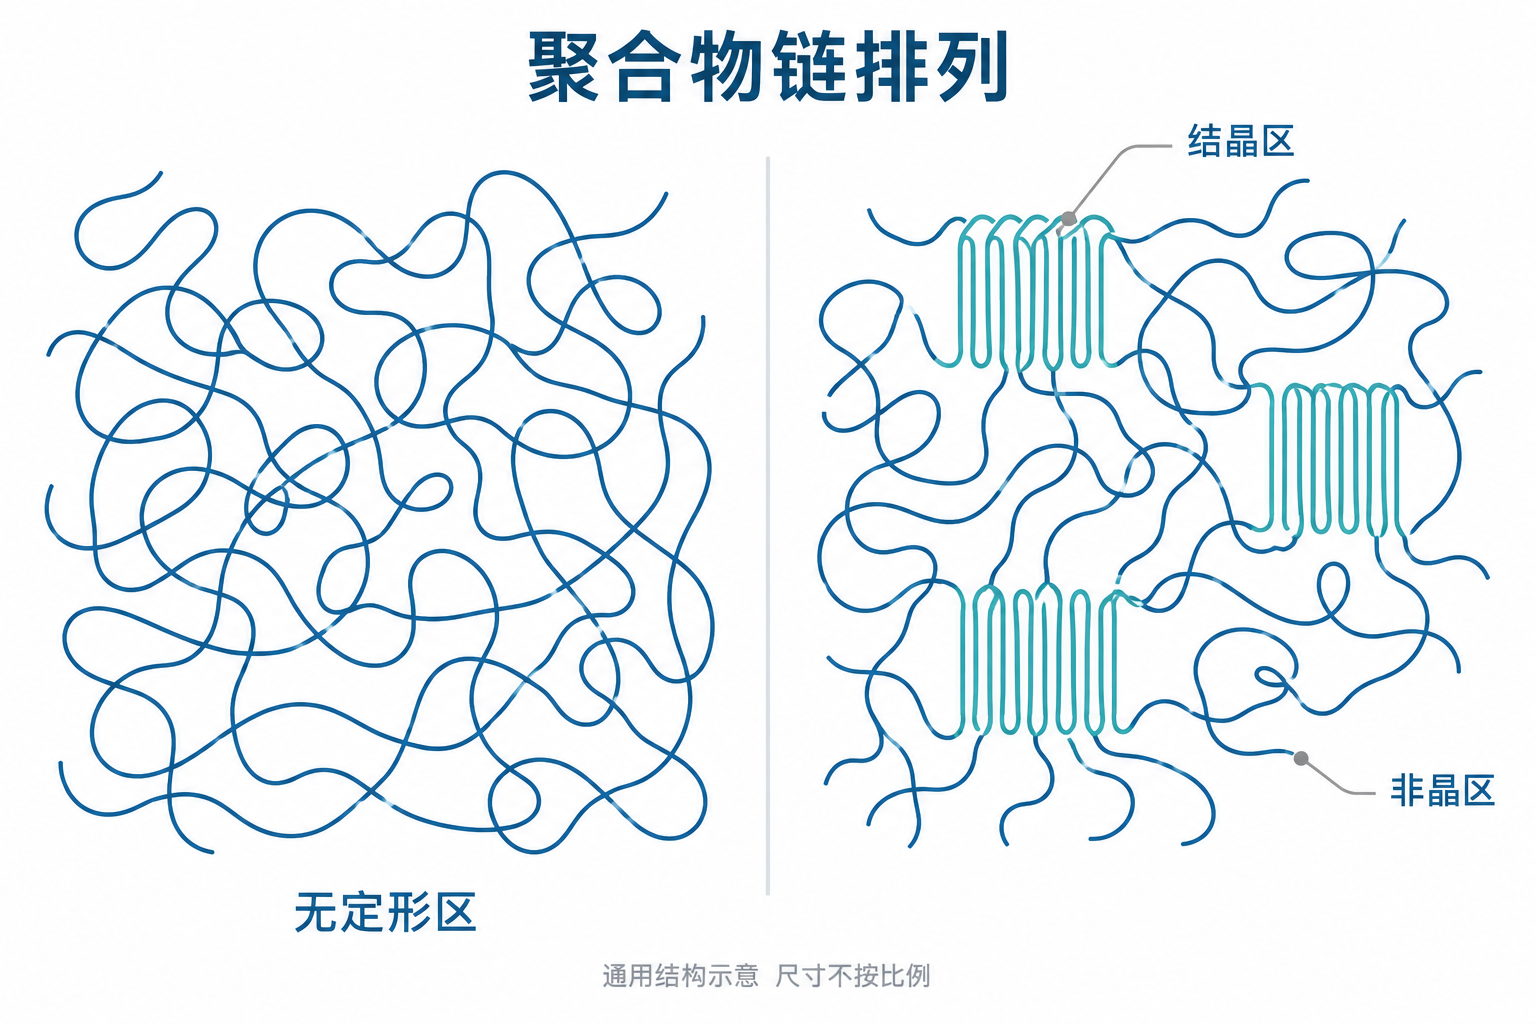
- Região amorfa; região cristalina; região amorfa junto à região cristalina.
- Ilustração geral do arranjo das cadeias poliméricas, fora de escala; não representa uma microestrutura medida do R-5610.
Considere as dimensões estruturais e as diferenças de índice de refração
A intensidade do espalhamento depende das dimensões e da quantidade de regiões não uniformes, das diferenças de índice de refração e da distância percorrida pela luz no material. Diferenças estruturais maiores, vazios ou fases dispersas incompatíveis podem aumentar o espalhamento visível. Uma espessura maior também pode tornar mais evidentes os efeitos acumulados de absorção e espalhamento.
Não é possível classificar a transparência apenas pelo grau de cristalinidade. Polímeros semicristalinos também podem apresentar boa transparência quando a morfologia dos cristais e o tamanho dos esferulitos são adequadamente controlados, as diferenças locais de índice de refração são reduzidas e a condição superficial é melhorada. A baixa névoa óptica observada em pesquisas frequentemente resulta da ação conjunta de vários fatores estruturais, e não de um único valor de cristalinidade.[2]
Na engenharia de colagem, esse princípio significa avaliar tanto o próprio filme adesivo quanto partículas, vazios e não uniformidades locais no seu interior. A transparência intrínseca da resina não compensa defeitos introduzidos durante a preparação dos corpos de prova.
Como os segmentos flexíveis e rígidos do poliuretano conciliam transparência e colagem
Um poliuretano segmentado típico é composto por segmentos de cadeia com diferentes mobilidades. Os segmentos flexíveis favorecem a deformação e o contato interfacial. Microdomínios ricos em segmentos rígidos e interações físicas, como ligações de hidrogênio, podem fornecer coesão e capacidade de suportar cargas. A compatibilidade entre segmentos, a massa molecular e o histórico térmico afetam a formação e a distribuição desses domínios.
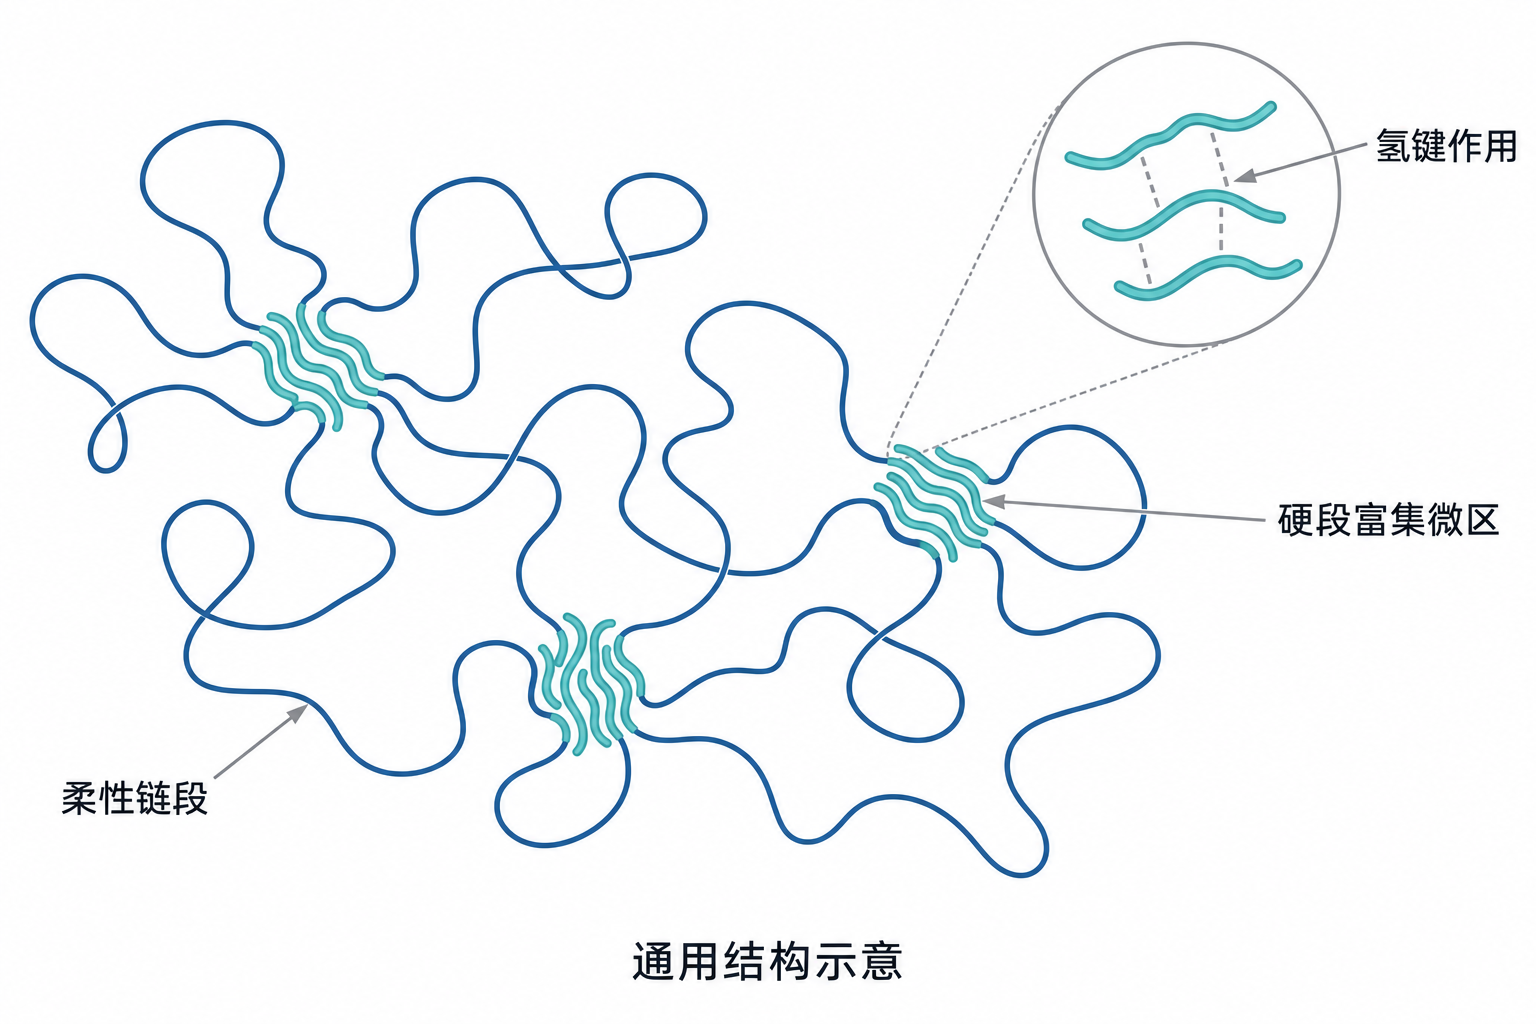
- Segmentos flexíveis; microdomínios ricos em segmentos rígidos; interações por ligações de hidrogênio.
- Ilustração de uma estrutura física geral. Microdomínios ricos em segmentos rígidos não equivalem a pontos de reticulação química.
- A ilustração não está em escala nem representa uma microestrutura medida do R-5610.
A estrutura de microfases não causa necessariamente esbranquiçamento visível
A existência de microfases no poliuretano não significa que o filme adesivo será necessariamente nebuloso. Para avaliar o espalhamento da luz visível, é preciso considerar conjuntamente as dimensões dos domínios, as diferenças de índice de refração, o estado cristalino e a espessura do filme. Pesquisas sobre espalhamento de luz também indicam a necessidade de considerar estruturas não uniformes em escalas maiores e flutuações de densidade no interior do poliuretano.[3]
No desenvolvimento de sistemas adesivos transmissores de luz, é necessário conciliar mobilidade das cadeias, resistência coesiva e uniformidade óptica. Aumentar o teor de segmentos rígidos ou a reticulação não garante uma melhora simultânea da resistência e da transparência. Se a mobilidade das cadeias for limitada precocemente, o contato entre partículas e a integridade da formação do filme também poderão ser afetados.
A análise estrutural pode combinar análise térmica, espectroscopia no infravermelho e caracterização morfológica. A análise térmica ajuda a observar transições e cristalização; a espectroscopia no infravermelho fornece indícios sobre grupos funcionais e ambientes de ligação de hidrogênio; métodos de microscopia ou espalhamento revelam diferenças morfológicas. Uma leitura isolada de transmitância ou névoa óptica não permite deduzir uma formulação específica nem a estrutura dos microdomínios.
Da dispersão aquosa leitosa ao filme adesivo contínuo
Em uma dispersão aquosa de poliuretano, as partículas poliméricas estão distribuídas na fase aquosa. As diferenças ópticas entre as partículas e a água geram espalhamento, de modo que o adesivo úmido pode apresentar aspecto branco leitoso. A transparência após a secagem depende da formação, depois da remoção da água, de um filme polimérico contínuo, uniforme e com poucos defeitos. Não é possível avaliá-la apenas pela cor do produto no recipiente.
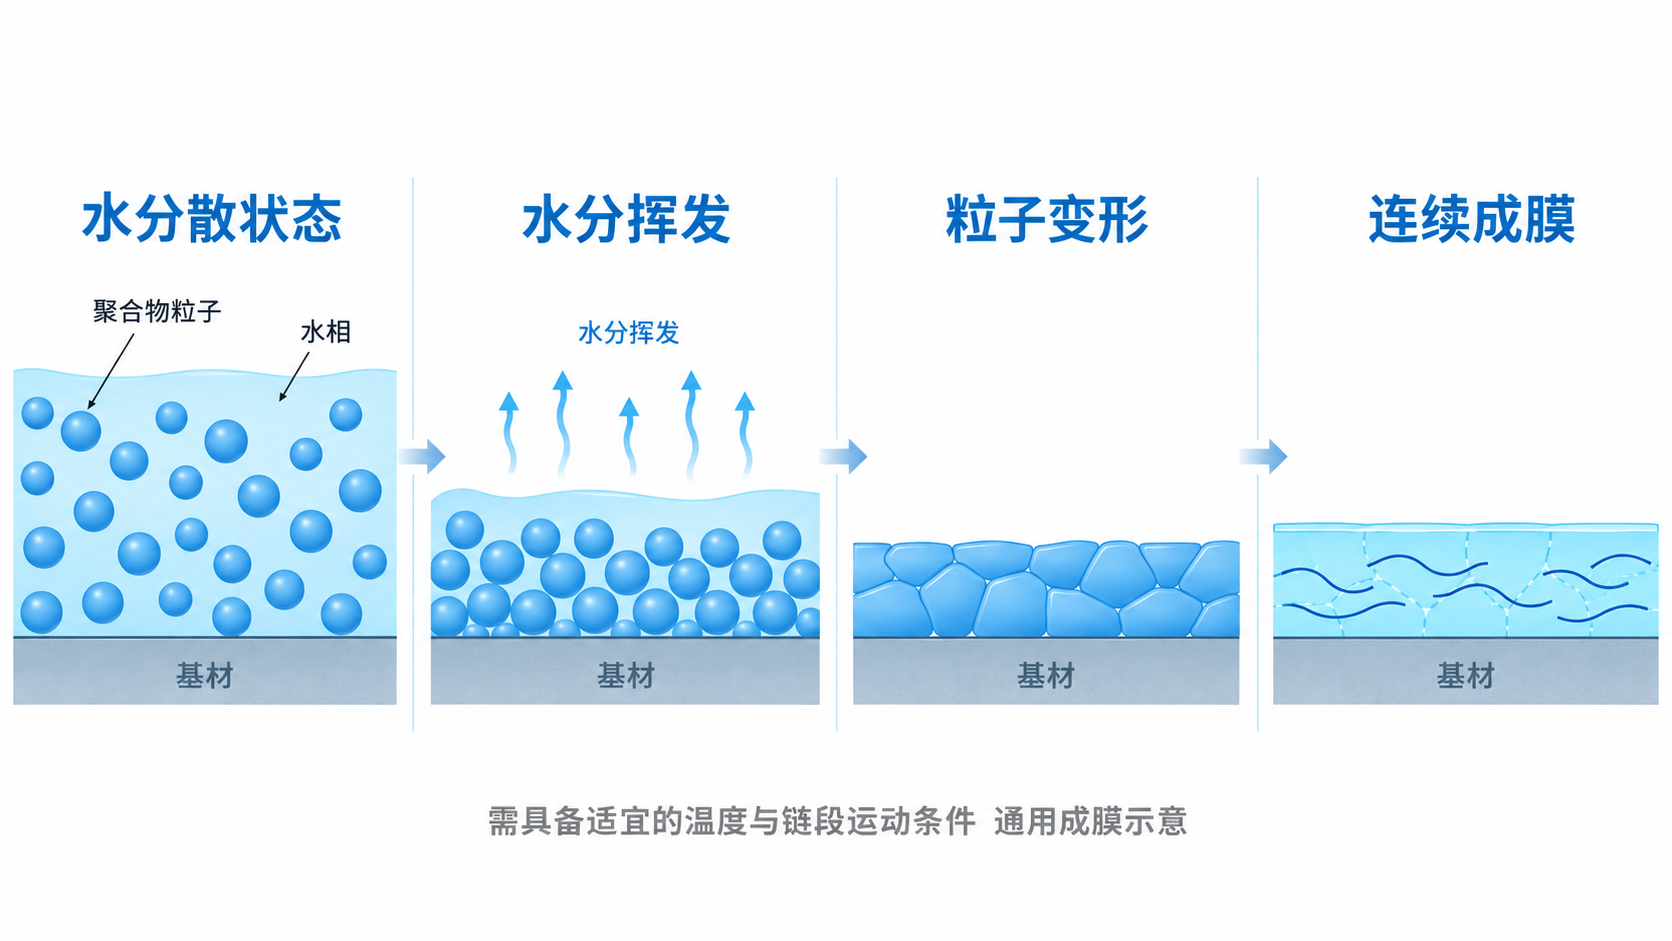
- Dispersão aquosa → evaporação da água → deformação das partículas → formação de filme contínuo.
- Partículas poliméricas; fase aquosa; substrato.
- Ilustração geral em condições adequadas de temperatura e mobilidade das cadeias. As etapas podem se sobrepor; não se trata de uma medição do R-5610.
Remoção de água e formação de filme são processos inter-relacionados
À medida que o teor de água diminui, as partículas se aproximam e se compactam. Em condições adequadas, elas se deformam e preenchem os espaços, enquanto os segmentos de cadeia nas zonas de contato continuam a se mover e a interdifundir. A temperatura mínima de formação de filme (MFFT) representa o limite inferior de temperatura necessário para formar um filme contínuo em condições específicas. Ela depende da composição do polímero, da estrutura das partículas e da formulação.[4]
Temperatura insuficiente, remoção local inadequada de água ou mobilidade limitada das cadeias podem deixar limites de partículas e microporos na camada adesiva. A secagem rápida da superfície também não significa necessariamente que a água foi removida do interior. Por isso, o processo de secagem deve considerar a quantidade de adesivo aplicada, o fluxo de ar, a umidade ambiente, a absorção do substrato e a temperatura real da camada adesiva.
Em sistemas com endurecedor, também é necessário coordenar a formação do filme e o avanço da reação. A reticulação ajuda a estabelecer a rede final, mas limitar precocemente a mobilidade das cadeias pode prejudicar a coalescência das partículas. A proporção de mistura, a vida útil da mistura e as condições de secagem devem ser definidas para cada sistema. A temperatura mínima de formação de filme, a temperatura de secagem e a temperatura de ativação para colagem são conceitos diferentes e não devem ser usados como equivalentes.
Por que vazios na interface podem intensificar a névoa branca e os pontos luminosos
Um filme adesivo pode ser transparente em seu interior e ainda apresentar esbranquiçamento após a colagem. Causas comuns incluem molhamento local insuficiente, espessura irregular da camada ou ar aprisionado entre o adesivo e o substrato. O ar e o polímero têm índices de refração diferentes. Dependendo da forma, do tamanho e da quantidade de defeitos, a reflexão, a refração e o espalhamento alteram a distribuição da luz.
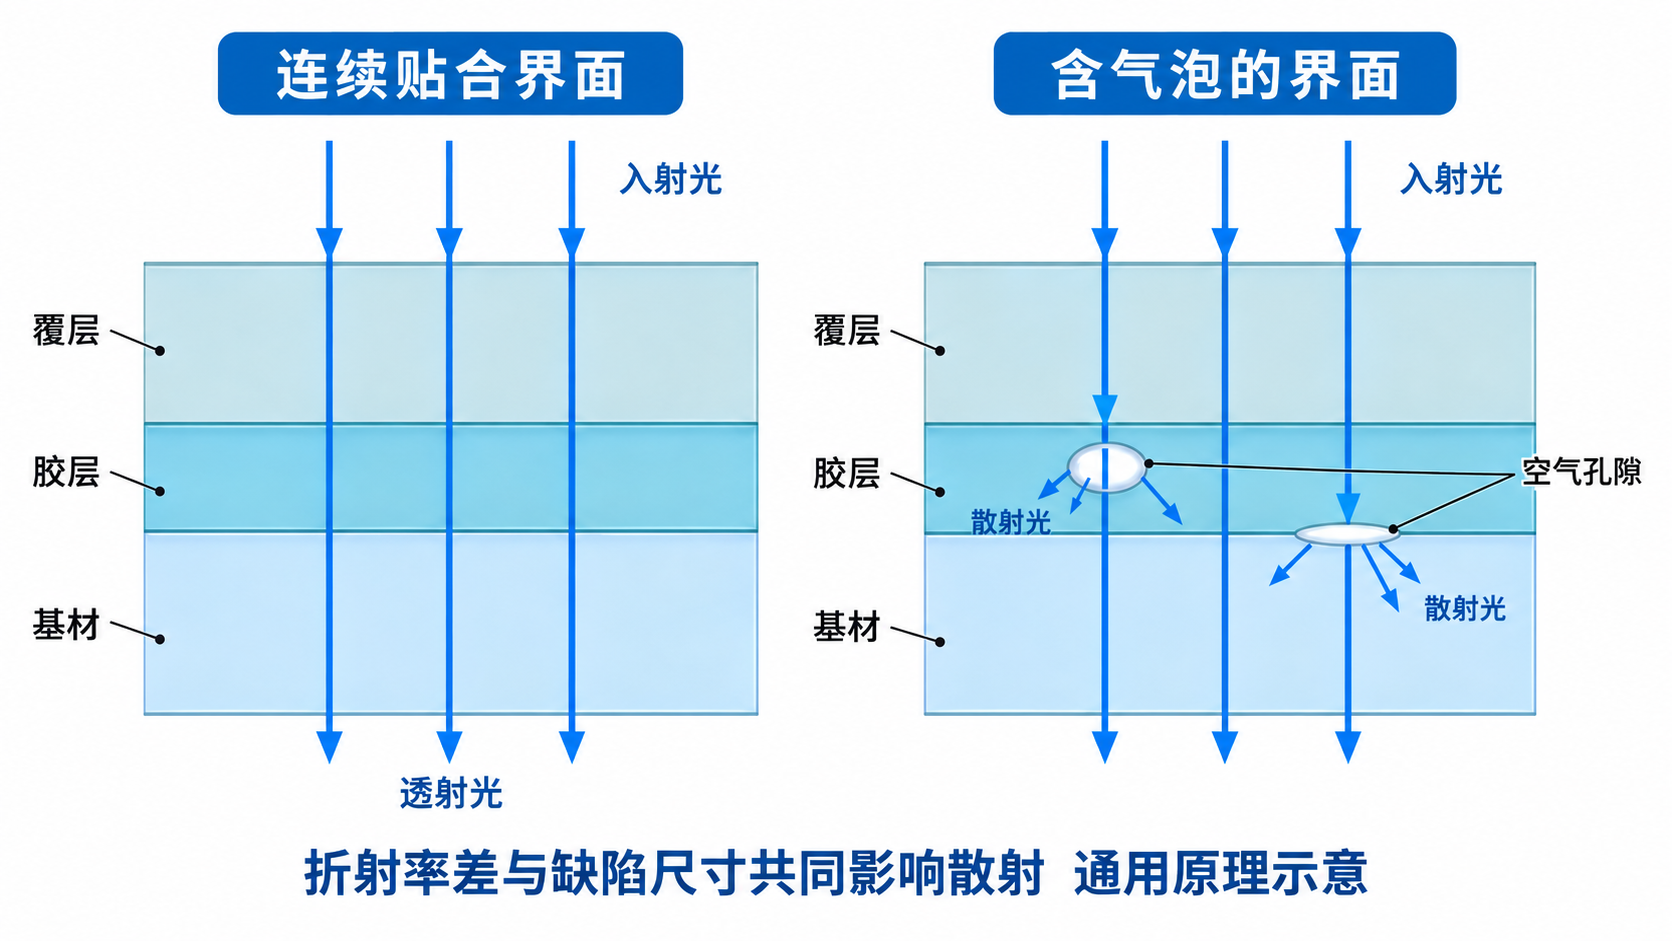
- Interface com contato contínuo; interface com bolhas de ar.
- Luz incidente; luz transmitida; luz espalhada.
- Camada de revestimento; camada adesiva; substrato; vazios de ar.
- Ilustração geral: diferenças de índice de refração e dimensões dos defeitos afetam conjuntamente o espalhamento. Não está em escala nem representa uma medição do R-5610.
A diferença de índice de refração ajuda a compreender o fenômeno
Em uma interface plana entre dois meios homogêneos, transparentes e não absorventes, a refletância de Fresnel para incidência normal pode ser expressa por:[5]
R = [(n₁ − n₂) / (n₁ + n₂)]²
Nessa expressão, n₁ e n₂ são os índices de refração dos meios de cada lado da interface. A equação evidencia a importância das diferenças ópticas interfaciais, mas não é uma fórmula direta para calcular a névoa causada por bolhas ou a transmitância de uma peça composta. Vazios curvos, superfícies rugosas e estruturas multicamadas também introduzem distribuições angulares e múltiplas interações ópticas.
A investigação do processo pode começar pela comparação entre um filme adesivo ainda não colado e o conjunto composto real, verificando depois se as anomalias se concentram em acúmulos de adesivo, bordas revestidas, vales da textura ou áreas de separação local. Quando já existem vazios interfaciais, apenas aumentar a intensidade da fonte luminosa geralmente não resolve padrões pouco nítidos nem a névoa branca localizada.
Formação de filme e controle de interface com RELANET R-5610
O RELANET R-5610 é um adesivo de poliuretano à base de água de alta transparência para revestimento e laminação de interiores automotivos. É aplicado por pulverização e pode formar um filme relativamente transparente após secagem completa. Em projetos de painéis de porta, painéis de instrumentos e tampões traseiros que exijam atenção a substratos claros, textura decorativa e uniformidade da aparência da camada adesiva, a seleção do processo pode ser avaliada com os materiais reais.
O R-5610 pode ser usado em revestimento manual, prensagem a quente ou termoformagem a vácuo. Seu campo de aplicação inclui a laminação de materiais flexíveis, como PVC, espuma IXPP com tratamento de revestimento no verso, 3D Mesh e não tecidos, sobre substratos como ABS, placas de fibras de cânhamo, chapas de PU e PP tratado por chama. A possibilidade de obter uma peça transmissora de luz também depende das propriedades ópticas da pele, da camada de apoio e das demais camadas.
Informações típicas de processo
| Item | Informações técnicas publicadas do R-5610 |
|---|---|
| Teor de sólidos | Aproximadamente 50% |
| Viscosidade | Aproximadamente 12.000 mPa·s (25°C / 6 rpm / S2) |
| Endurecedor compatível e proporção de mistura | R-1060; R-5610:R-1060 = 100:5–8, em massa |
| Vida útil após a mistura | À temperatura ambiente de 23°C, aproximadamente 8 horas |
| Janela de secagem de referência | 50–70°C por 8–15 minutos |
| Temperatura de ativação | Acima de 60°C |
| Tempo até a resistência máxima | Informação típica: 72 horas; confirmar o momento de avançar a peça para a operação seguinte com base na capacidade de manutenção em posição |
| Tratamento do substrato | PP requer tratamento por chama; IXPP requer tratamento de revestimento no verso |
As informações acima são típicas do produto. Para instruções específicas, consulte a ficha técnica (TDS) mais recente e confirme a janela de processo conforme a quantidade de adesivo, o equipamento, os lotes de materiais e o ambiente. Os valores típicos auxiliam o planejamento do processo; os limites de aceitação do projeto devem ser definidos pela especificação do cliente ou por um plano de ensaios acordado entre as partes.
Transforme a teoria em registros práticos de produção
Na etapa de corpos de prova, mantenha constantes a atomização da pistola, o movimento de aplicação e a quantidade de adesivo por unidade de área; depois, confirme as condições de secagem e ativação. Em amostras com esbranquiçamento ou transmissão irregular de luz, verifique primeiro a espessura da camada adesiva, a umidade residual, o tratamento superficial e o contato interfacial. Alterar a proporção de endurecedor ou diluir o produto no local muda as condições originais do processo; por isso, a aparência do filme e o desempenho de colagem devem ser verificados novamente.
Para mais informações de aplicação, consulte o artigo técnico da RELANET sobre PUD transparente à base de água. Em projetos reais, é recomendável conservar filmes adesivos, corpos de prova laminados e peças conformadas para distinguir os efeitos do próprio material, da interface de colagem e da estrutura da peça.
Produtos e leitura complementar →
Defina a janela de processo por avaliação conjunta da óptica e da colagem
A validação de interiores transmissores de luz deve abranger a condição inicial e as alterações após exposição ao ambiente de uso. O aumento da névoa óptica geralmente indica uma mudança no espalhamento; o amarelamento está mais relacionado a alterações na absorção da luz visível. Ambos podem ocorrer juntos ou separadamente, por isso transmitância, névoa óptica e cor devem ser registradas de forma independente.[6]
| Nível de avaliação | Registros sugeridos | Questão a responder |
|---|---|---|
| Substrato e filme adesivo de espessura especificada | Espessura, cor, preparação e condicionamento das amostras; transmitância, névoa óptica e diferença global de cor | Qual é a referência óptica dos próprios materiais? |
| Peça composta real | Estratificação real, quantidade de adesivo, tratamentos e condições de colagem; bordas do padrão, distribuição de brilho, névoa branca e bolhas | A colagem introduz defeitos ópticos adicionais? |
| Corpos de prova de colagem | Manutenção inicial em posição, descolamento por peel após condicionamento, local de falha e respectivas condições de ensaio | A capacidade de colagem continua adequada quando a aparência é satisfatória? |
| Peça composta após envelhecimento | Exposição conforme os requisitos do projeto para temperatura e umidade, luz ou ciclos térmicos; repetir os ensaios ópticos e de colagem | A aparência e a estabilidade da interface são mantidas? |
Ao comparar amostras, mantenha constantes a espessura, a fonte luminosa, a distância de observação e o método de ensaio. Para materiais planos e transparentes, os métodos podem ser selecionados nas normas ópticas pertinentes. Em conjuntos automotivos texturizados, coloridos ou com forte espalhamento, confirme primeiro o campo de aplicação da norma e complemente a avaliação com o comportamento da peça sob a fonte luminosa real.[1]
A otimização do processo de um adesivo transmissor de luz deve resultar em alguns resultados rastreáveis: camada adesiva uniforme, formação de filme completa e consistente, contato interfacial contínuo e conservação da aparência e do desempenho de colagem após o envelhecimento. Avaliar combinações de materiais e processos para o R-5610 com foco nesses resultados permite transformar um filme transparente em uma aparência consistente do interior automotivo.
Referências
[1] ASTM D1003-21; ISO 13468-1:2019. Métodos de medição da névoa óptica e da transmitância luminosa total de materiais transparentes.
ASTM D1003-21 · ISO 13468-1:2019
[2] Polymer, 2025, DOI 10.1016/j.polymer.2025.128951. Relações entre estrutura cristalina, diferenças de índice de refração e névoa óptica.
DOI 10.1016/j.polymer.2025.128951
[3] Polymer, 1984, DOI 10.1016/0032-3861(84)90323-9. Espalhamento de luz e estruturas não uniformes em poliuretanos segmentados.
DOI 10.1016/0032-3861%2884%2990323-9
[4] Yang e Craig, 2020, caracterização da formação de filme em dispersões aquosas; Kwok et al., 2025, formação de filme de PUD e difusão de cadeias; Aradian et al., 2000, interdifusão e reticulação.
PMC7066041 · DOI 10.1016/j.porgcoat.2025.109462 · DOI 10.1021/ma0010581
[5] Delft University of Technology, Interactive Optics. Coeficientes de Fresnel e reflexão com incidência normal.
TU Delft — Interactive Optics
[6] Polymer Degradation and Stability, 2003, DOI 10.1016/S0141-3910(02)00264-1. Alterações da absorção espectral durante o envelhecimento de poliuretanos de poliéster modelo.
DOI 10.1016/S0141-3910%2802%2900264-1
As Figuras 2 a 5 são ilustrações de mecanismos gerais elaboradas com auxílio de IA. As dimensões estruturais não estão em escala. Não são micrografias nem representam a microestrutura medida do R-5610.