
Kajian mendalam tentang teknologi perekatan interior otomotif
Dari ROI satu komponen ke arsitektur manufaktur pada tingkat platform
Mengapa garis pemisah sebenarnya bukanlah harga perekat, namun otoritas desain, rangkaian data, dan aset platform.
Untuk tim proses, peralatan, kualitas, pembelian, keuangan, dan rekayasa platform.
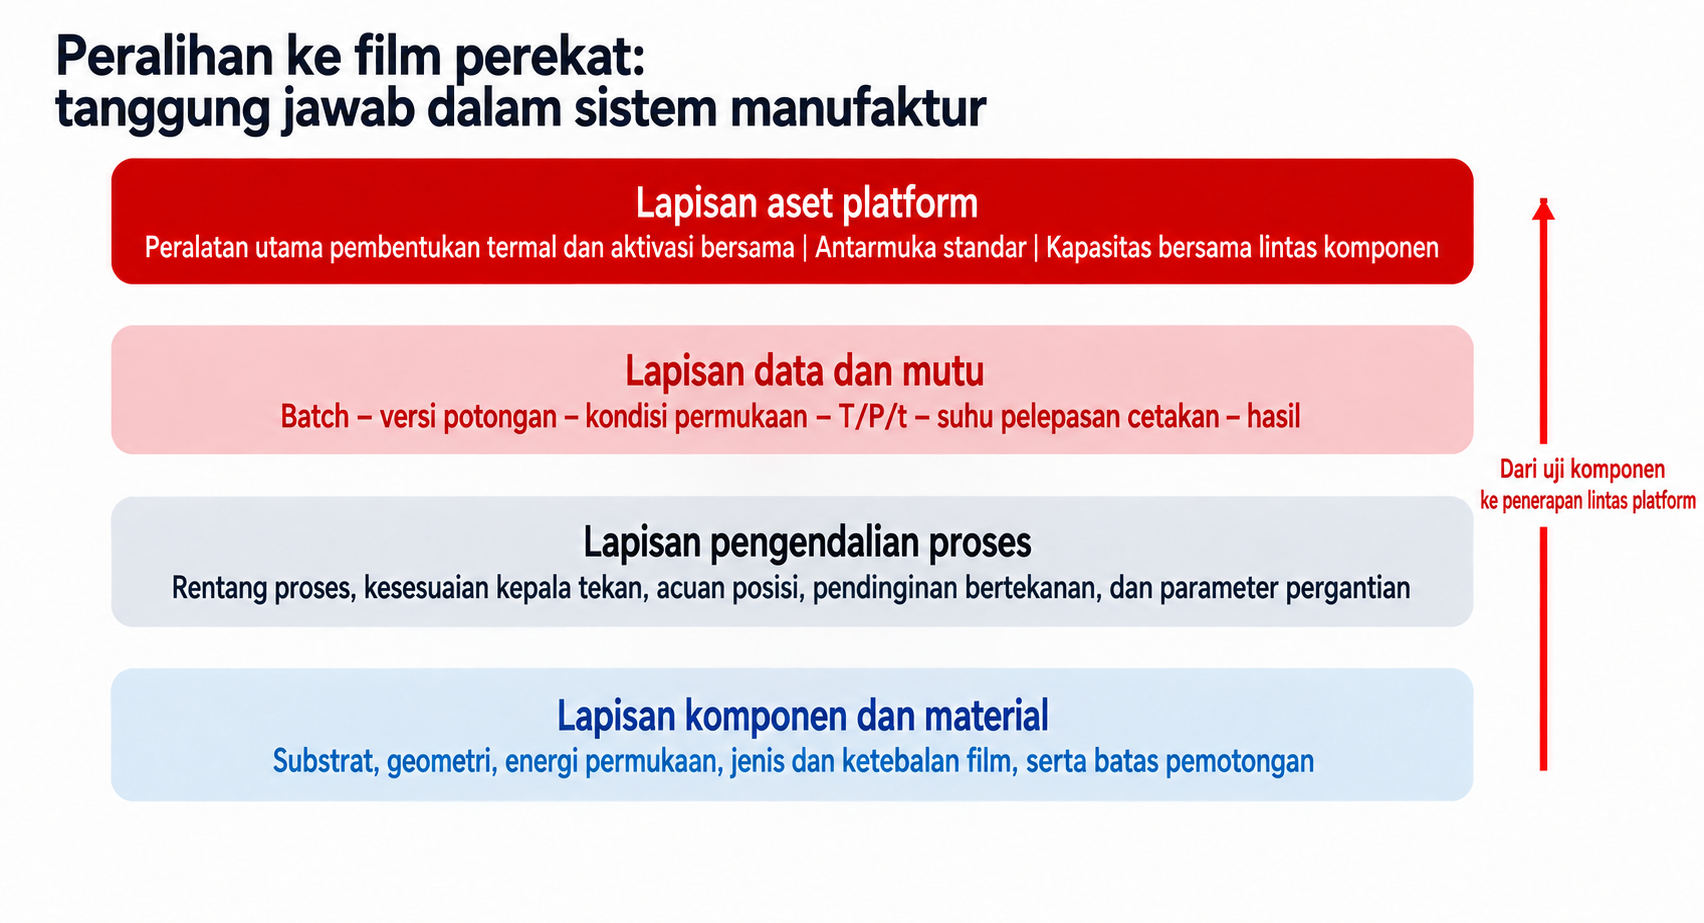
Infografis asli. Artikel kedua ini berfokus pada arsitektur manufaktur platform daripada mengulangi analisis harga per kendaraan dan pembalikan biaya tersembunyi di artikel pertama.
Kesimpulan awal: satu jenis komponen membiayai peralatan; beberapa jenis komponen membangun platform
Jika satu komponen, satu set perkakas, dan satu mesin utama dibandingkan dengan lini penyemprotan yang sudah mapan, investasi film perekat mudah dinilai tidak layak. Penyebabnya bukan material tersebut tidak bernilai, melainkan terlalu sedikit proyek yang berbagi aset. Dalam simulasi ini, harga satu cetakan khusus komponen sekitar RMB 1.2 juta berdasarkan pengalaman pengguna. Dengan tambahan peralatan utama bersama senilai RMB 2 juta, investasi awal film menjadi sekitar RMB 3.2 juta. Dibandingkan dengan modifikasi lini penyemprotan senilai RMB 800,000, tambahan investasi mencapai sekitar RMB 2.4 juta. Walaupun penghematan operasional tahun pertama diproyeksikan sebesar RMB 544,800, NPV lima tahun sekitar -RMB 128,000 dan IRR sekitar 6.0%, di bawah tingkat diskonto 8%.
Karena itu, evaluasi lanjutan perlu melampaui pertanyaan “Berapa harga film per meter persegi?” dan menjawab lima pertanyaan yang lebih mendasar: Siapa yang berwenang menetapkan proses? Aset mana yang dapat digunakan bersama? Perubahan apa yang memerlukan investasi ulang? Bagaimana bukti validasi proses dapat digunakan pada proyek kendaraan lain? Pihak mana yang akhirnya menanggung biaya dan risiko?
| Pertanyaan evaluasi | Pola pikir proses penyemprotan | Pola pikir platform-film |
|---|---|---|
| Objek investasi | Satu stasiun/satu jalur | Peralatan bersama + perangkat modular + sistem data |
| Aset proses | Dipertahankan melalui pengalaman di area produksi | Rentang parameter, resep proses, versi, dan struktur ketertelusuran yang dapat direplikasi |
| Batasan biaya | Biaya material, tenaga kerja dan tempat penyemprotan | Arus kas sepanjang siklus hidup + beban biaya perubahan + kerugian akibat risiko |
| Batas proyek | Setiap program kendaraan dihitung secara independen | Investasi portofolio platform dan alokasi kapasitas |
| Metode persetujuan | Lulus satu tes | Siklus bukti terpadu material–proses–peralatan–data |
Tabel 1 | Perspektif analitis artikel kedua: mulai dari penggantian material hingga kemampuan manufaktur tingkat platform.
1. Masalah yang paling sering terlewatkan bukanlah item biaya, namun kepemilikan biaya
Film perekat memindahkan sebagian kerumitan manufaktur ke hulu, dari area penyemprotan ke proses pelapisan, pemotongan dengan cetakan, dan pemeriksaan mutu bahan masuk. Biaya tidak hilang, tetapi beralih dari biaya operasional pabrik menjadi biaya kemampuan pemasok, perkakas khusus, persediaan, dan pengelolaan versi. Jika persyaratan komersial masih mengikuti pembelian material konvensional, pembagian tanggung jawab dapat menjadi tidak jelas setelah produksi dimulai: Siapa yang membiayai peralatan utama? Siapa pemilik cetakan? Siapa yang membayar pengerjaan ulang setelah perubahan rekayasa? Siapa yang menerima nilai sisa saat produksi berakhir? Apakah harga komponen prapelapisan dari pemasok sudah mencakup amortisasi peralatan?
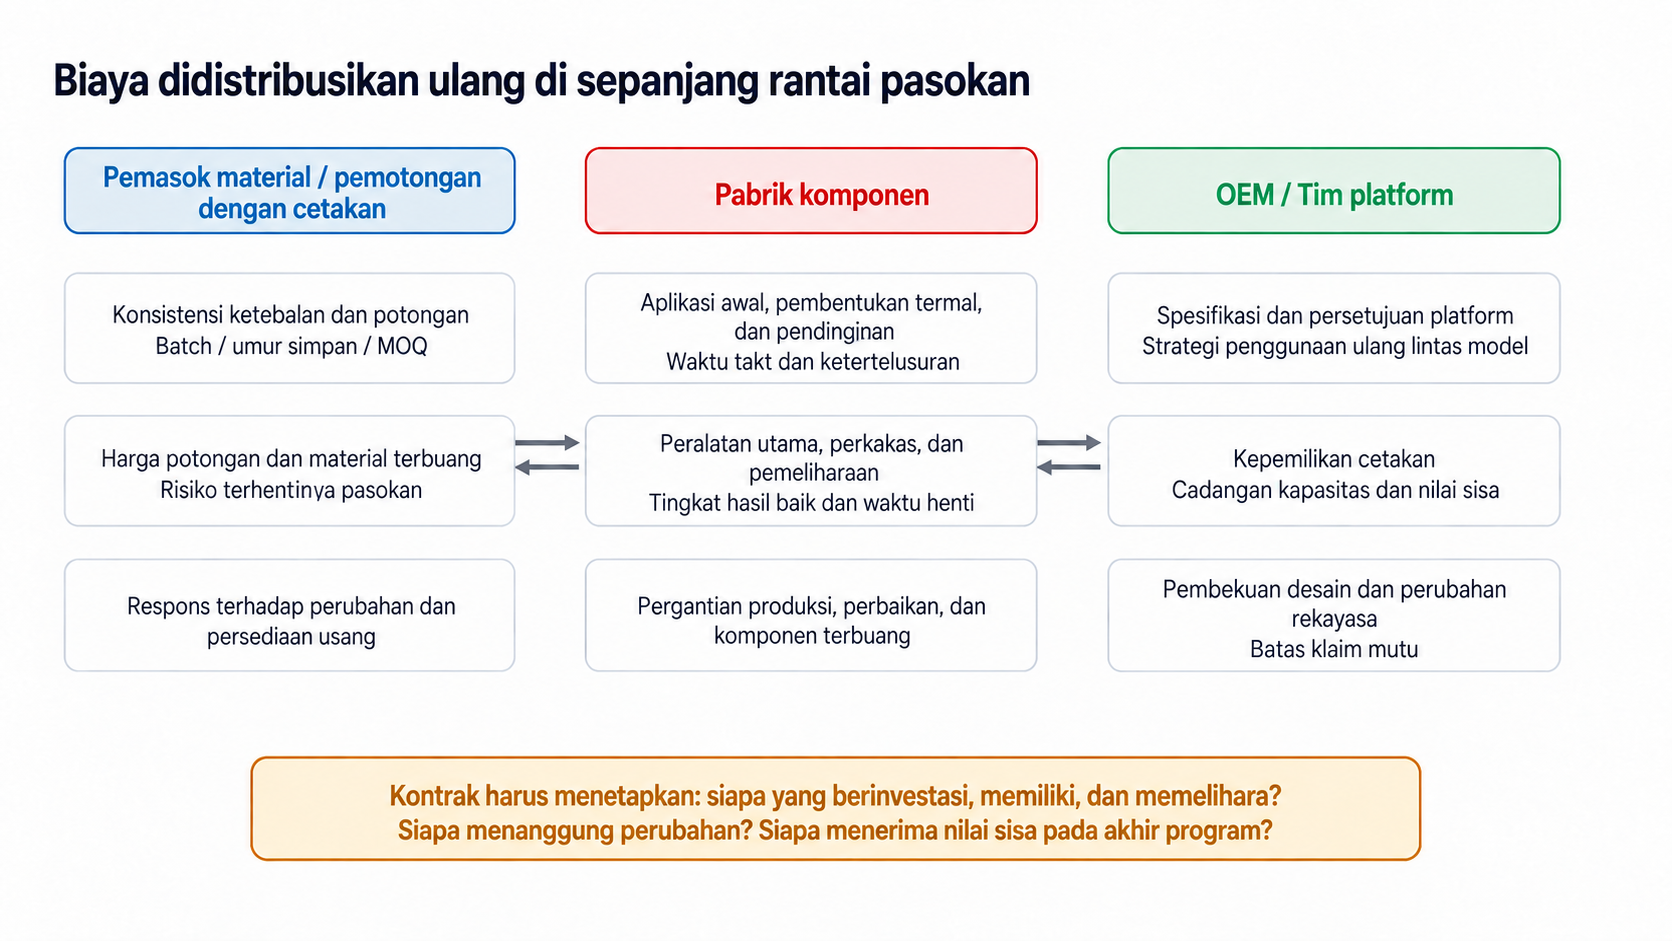
Gambar 1 | Setelah konversi ke film, biaya didistribusikan kembali ke pemasok material, pabrik komponen, dan tim platform kendaraan
Disiapkan dari tangkapan layar proyek utama, batasan biaya PPT, dan asumsi investasi perkakas yang disediakan oleh pengguna.
Dalam evaluasi komersial, pisahkan pengeluaran modal menjadi lima kategori alih-alih satu pos “biaya peralatan”: peralatan utama bersama, cetakan khusus komponen, jig khusus komponen, alat/adaptor aktivasi khusus komponen, serta pemasangan/validasi ditambah modal kerja. Dengan pembagian ini, biaya dan manfaat penggunaan bersama platform serta perubahan rekayasa dapat dihitung secara akurat.
| Topik kontrak | Definisi yang harus eksplisit | Apa yang terjadi jika tidak |
|---|---|---|
| Batas harga | Apakah harga potongan sudah termasuk pelapisan, pemotongan dengan cetakan, penyusutan peralatan, pengemasan dan skrap | Investasi yang sama dihitung dalam penawaran harga dan CAPEX |
| Kepemilikan alat | Kepemilikan cetakan, jig, dan kepala penekan; pengalihan serta nilai sisa setelah proyek berakhir | Peralatan tidak dapat berpindah jika pemasok berubah, atau investasi harus diulang |
| Komitmen kapasitas | Kapasitas peralatan bersama, prioritas, baseline OEE dan pemicu ekspansi | Program baru mengambil kapasitas siklus dari program yang sudah ada |
| Perubahan rekayasa | Klasifikasi perubahan, waktu pengajuan penawaran, material yang tidak lagi terpakai, dan tanggung jawab validasi ulang | Perubahan kecil sebelum atau sesudah SOP menjadi pengeluaran besar yang tidak direncanakan |
| Klaim kualitas | Batas tanggung jawab atas bahan masuk, penempatan, penekanan panas, pendinginan, dan substrat | Penyebab kegagalan tidak dapat ditelusuri dengan cepat melalui data |
Tabel 2 | Lima klausul komersial dasar untuk proyek film perekat.
2. Tingkatkan ROI dari aritmatika proyek tunggal menjadi investasi portofolio platform
Model aktuaria yang diperbarui menghasilkan kondisi dasar yang tampak kurang menguntungkan. Untuk satu jenis komponen, film memerlukan tambahan investasi awal RMB 2.4 juta, menghemat biaya operasional tahun pertama sebesar RMB 544,800, memiliki waktu balik modal sederhana 50.9 bulan, dan NPV lima tahun -RMB 128,000. Kesimpulan ini perlu dipertahankan agar tim tidak menghasilkan proyeksi keuntungan semu dengan merendahkan nilai investasi perkakas.
Keputusan platform tidak bisa berhenti di situ. Mesin utama bersama senilai RMB 2 juta dibeli satu kali. Setiap jenis komponen tambahan dengan volume tahunan dan penghematan unit yang sama menambah cetakan khusus sebesar RMB 1.2 juta dan perangkat terkait, sekaligus menambah penghematan operasional. Berdasarkan asumsi demonstrasi, NPV lima tahun menjadi sekitar RMB 943,900 dengan dua tipe bagian, RMB 2.0159 juta dengan tiga tipe, dan RMB 3.0879 juta dengan empat tipe.
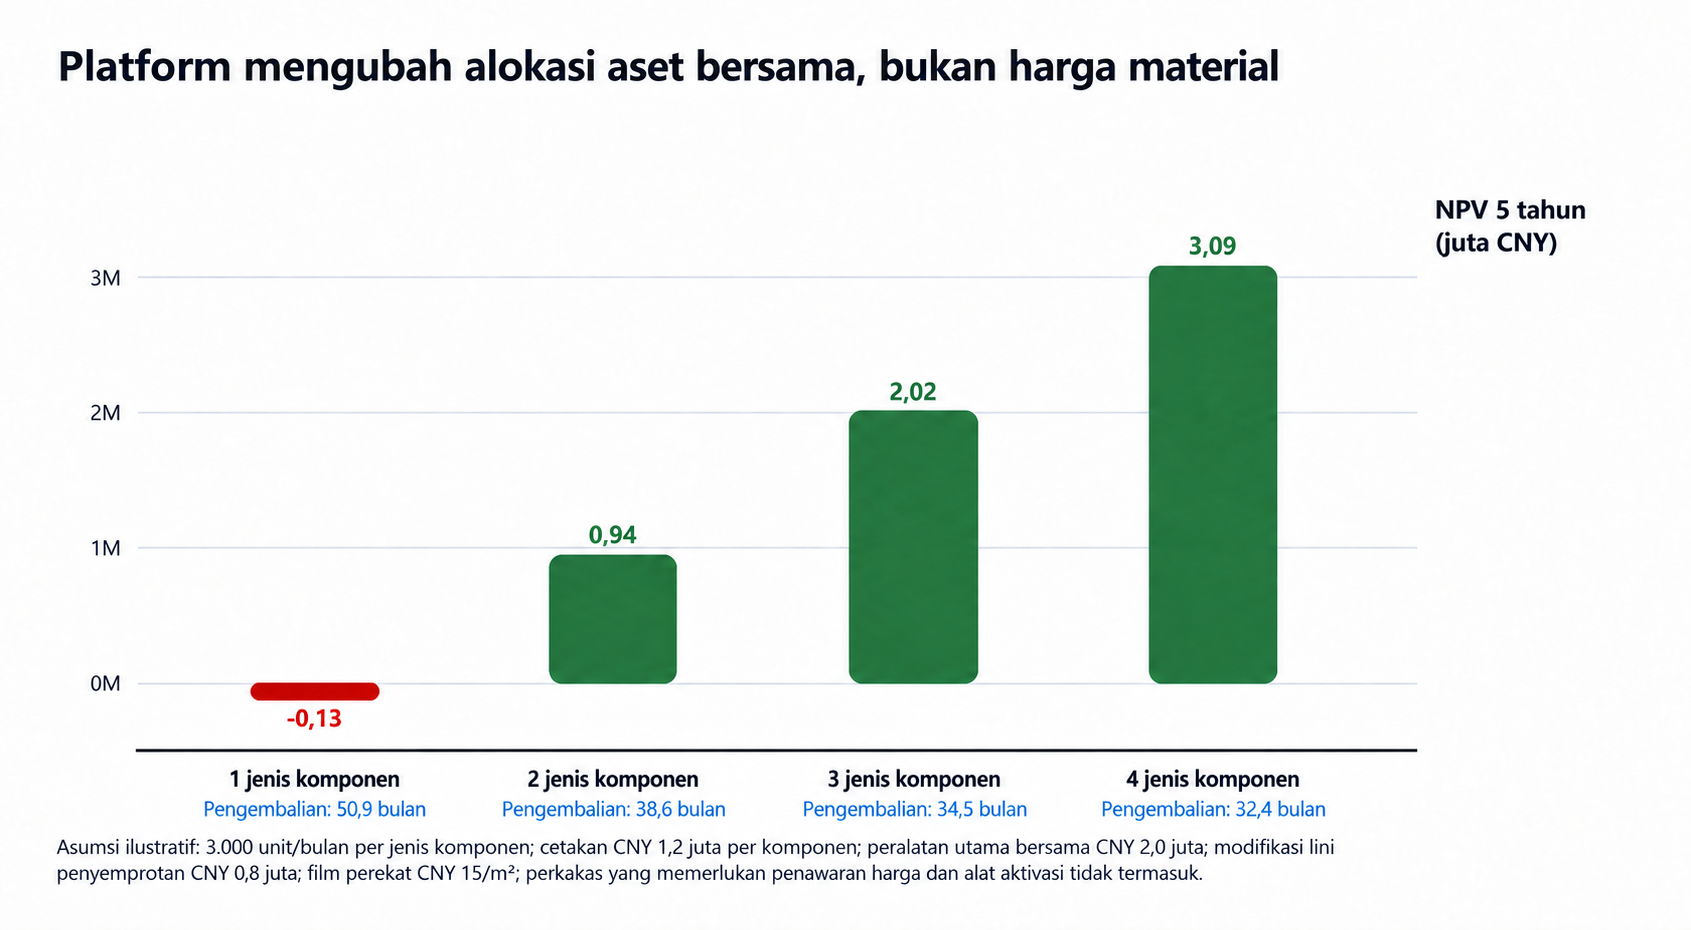
Gambar 2 | Dari satu hingga empat jenis komponen: NPV meningkat dan waktu balik modal membaik saat lebih banyak proyek berbagi aset
Simulasi: 3,000 kendaraan/bulan per jenis komponen, 12 bulan produksi/tahun, penghematan operasional tahun pertama RMB 544,800 per jenis komponen, kenaikan biaya umum 2%, tingkat diskonto 8%, peralatan utama bersama RMB 2 juta, cetakan RMB 1.2 juta per jenis komponen, dan modifikasi lini penyemprotan satu kali sebesar RMB 800,000. Jig dan alat aktivasi belum dimasukkan karena masih menunggu penawaran resmi.
Model keuangan yang lebih matang perlu memiliki “buku perhitungan kelompok komponen”, dengan satu baris per jenis komponen yang mencatat SOP, EOP, kurva volume tahunan, luas perekatan per kendaraan, harga film, cetakan/jig, durasi penggunaan peralatan bersama dalam menit, kemungkinan perubahan, nilai sisa, dan biaya penghentian. NPV platform bukan rata-rata sederhana, melainkan gabungan arus kas dengan satu batas kapasitas. Dalam simulasi ini, titik impas NPV berada di antara satu dan dua jenis komponen. Jika dihitung sebagai proyek utuh, diperlukan setidaknya dua jenis komponen dengan volume dan penghematan serupa untuk melewati ambang NPV nol dalam lima tahun.
3. Definisi teknis standardisasi platform: berbagi inti, bukan fakta fisik
Pernyataan “peralatan dapat digunakan bersama oleh beberapa proyek kendaraan” sering disederhanakan secara berlebihan. Mesin utama dapat digunakan bersama, tetapi kepala penekan, cetakan, distribusi panas, dan rentang parameter proses tidak dapat langsung disalin. Standardisasi platform mencakup empat unsur: arsitektur keselamatan peralatan yang sama, antarmuka perkakas modular, struktur resep kendali yang sama, serta bidang data dan logika keputusan yang sama. Geometri komponen, kontur pemotongan, distribusi tekanan lokal, dan setiap kombinasi substrat–film tetap memerlukan validasi khusus.
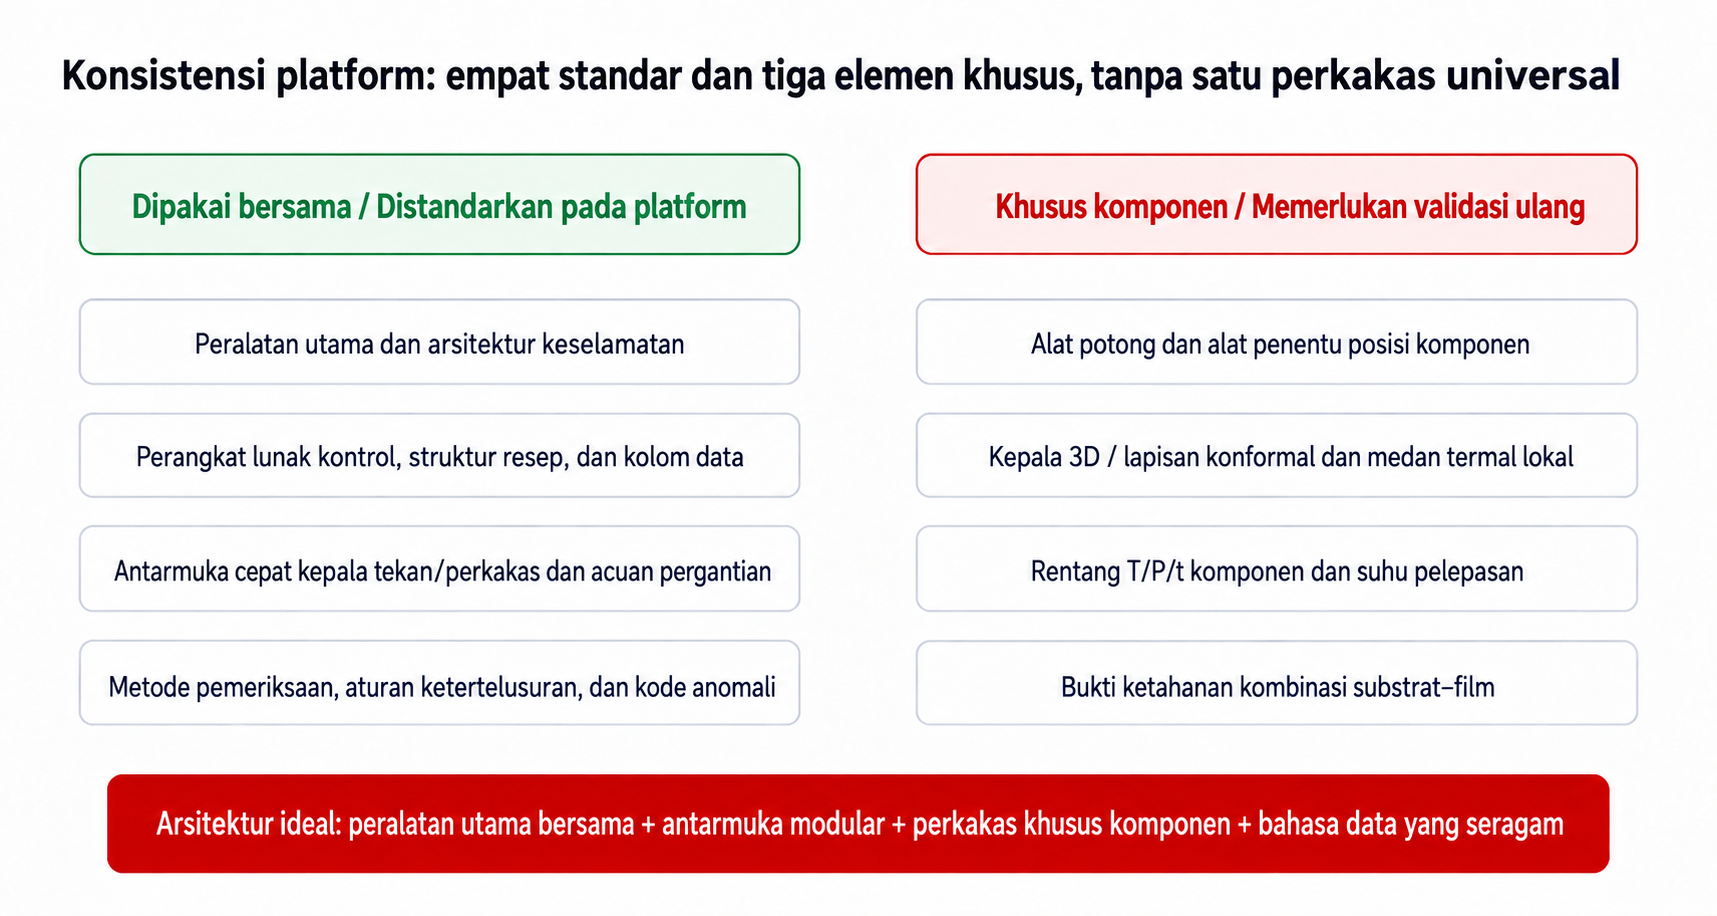
Gambar 3 | Batasan platform yang benar: berbagi peralatan inti dan bahasa data sambil mempertahankan perangkat khusus dan bukti validasi
Diagram arsitektur asli yang memadukan peralatan bersama, perkakas khusus, dan tahapan persetujuan mutu teknis dari PPT proyek.
Arsitektur ini memberi dua manfaat langsung. Pertama, pergantian produksi tidak lagi berarti “mengembangkan proses baru”, melainkan memuat resep komponen, mengganti perangkat perkakas modular, dan memeriksa kecocokan versi. Kedua, data dapat dibandingkan antarproyek kendaraan. Kode penyimpangan, bidang data proses, dan ukuran kapabilitas yang seragam membantu tim rekayasa mengenali masalah sistemik, tanpa membuat penjelasan terpisah untuk setiap proyek.
- Spesifikasi peralatan platform: tekanan maksimum, jumlah zona panas, akurasi kontrol suhu, kemampuan pendinginan, interlock keselamatan, frekuensi pengambilan sampel data, dan protokol antarmuka.
- Spesifikasi antarmuka perkakas: datum acuan, penggantian cepat, kode identifikasi, pencegahan kesalahan, konektor, lapisan lentur kepala penekan, dan interval pemeliharaan.
- Spesifikasi data resep: nomor komponen, kombinasi material, versi pemotongan, suhu/tekanan/waktu, suhu pelepasan dari cetakan, toleransi, dan hak akses.
- Spesifikasi istilah mutu: kode cacat, butir pengambilan sampel, rencana tindakan, cakupan penahanan produk, dan tingkat perincian ketertelusuran.
4. Beban biaya perubahan rekayasa pada film: semakin terlambat desain dibekukan, semakin besar manfaat platform yang terkikis
Batas penyemprotan masih dapat disesuaikan sampai tingkat tertentu di lokasi melalui masking, lintasan pistol semprot, dan bobot aplikasi perekat. Kontur film sudah ditetapkan pada tahap pemotongan dengan cetakan. Batasnya menjadi lebih konsisten, tetapi perubahan rekayasa pada tahap akhir juga lebih mahal. Jika permukaan kelas A, tepi pembungkusan, zona perekat, jalur pelepasan udara, datum penempatan, radius, atau rantai toleransi berubah setelah persetujuan pembuatan perkakas, perubahan itu dapat sekaligus memerlukan cetakan potong baru, jig penempatan, kepala penekan 3D, distribusi panas baru, DOE, validasi ketahanan, dan penghapusan persediaan yang tidak lagi dapat digunakan.
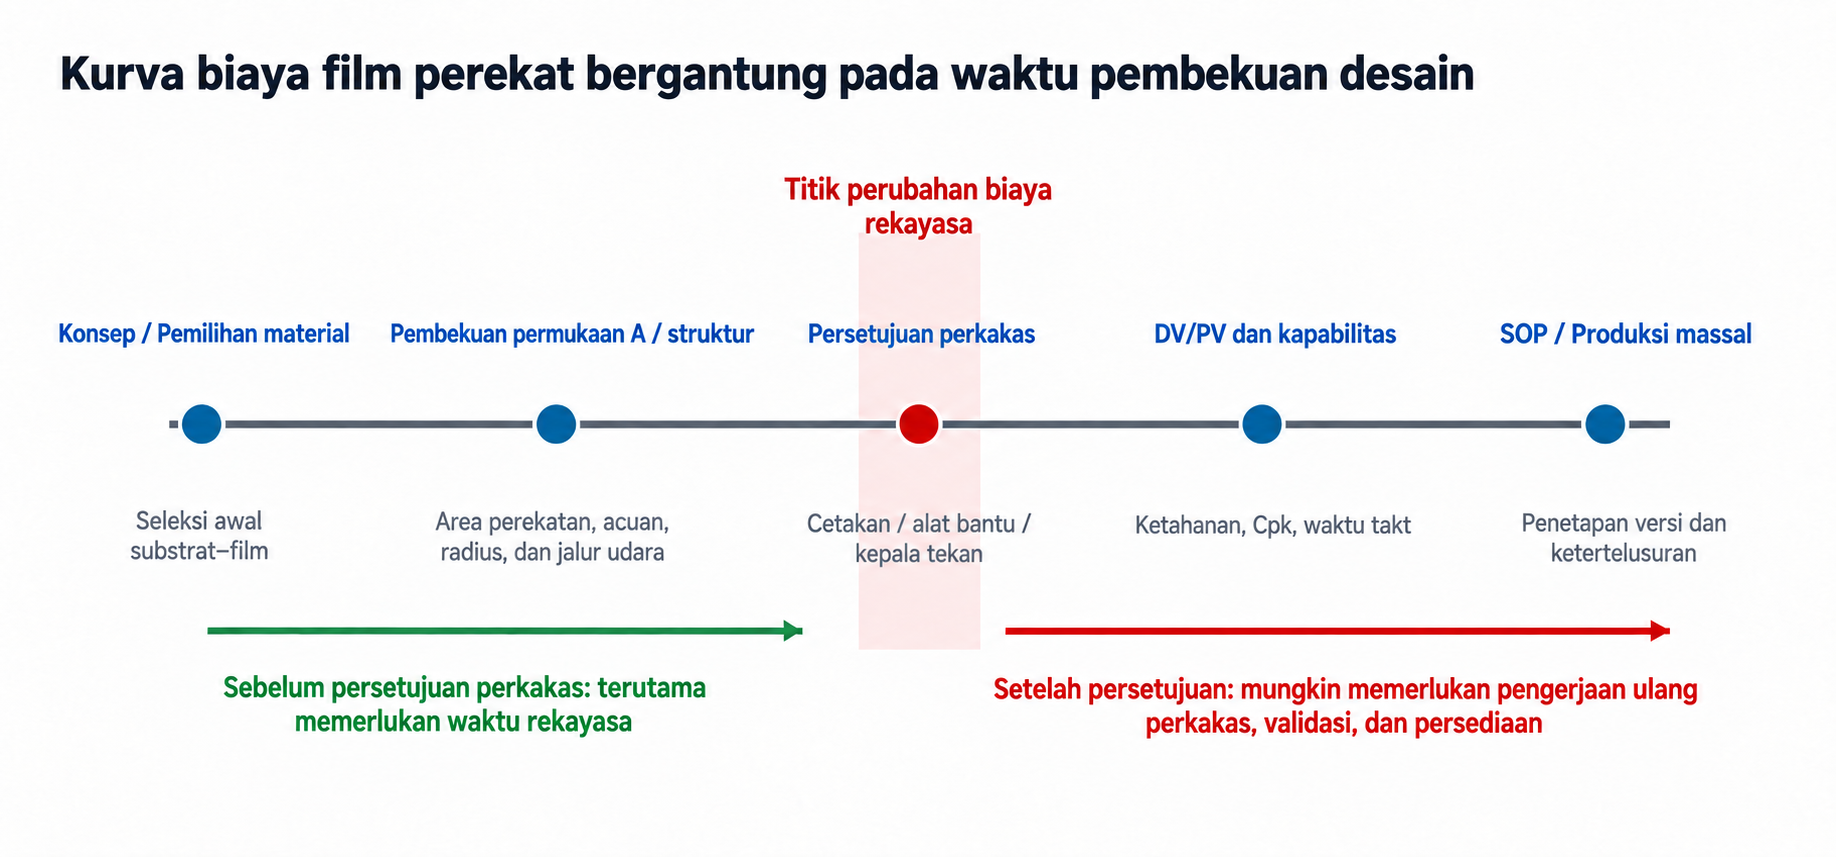
Gambar 4 | Persetujuan pembuatan perkakas menjadi batas kenaikan biaya perubahan: perubahan yang lebih lambat memengaruhi lebih banyak aset dan bukti validasi
Ilustrasi APQP asli; pencapaian tertentu harus selaras dengan proses pengembangan pelanggan.
Karena itu, proyek film perekat perlu memasukkan “zona perekat yang layak diproduksi” sejak awal penetapan produk, tanpa menunggu desain tampilan dan struktur dibekukan lalu meminta tim proses mengatasinya. Selesaikan evaluasi kemudahan produksi zona perekat sebelum pembekuan permukaan kelas A dan struktur. Kelompokkan perubahan menjadi perubahan resep saja, kontur pemotongan, perkakas, atau sistem material. Tiap tingkat perlu memiliki biaya, kedalaman validasi, dan kewenangan persetujuan tersendiri.
5. Konsistensi mutu dan ketertelusuran: hubungkan variabel proses dengan setiap komponen
Film sering digambarkan memiliki “ketebalan stabil, batas stabil, dan tanpa penyemprotan di area produksi”. Manfaat tersebut baru menjadi aset mutu otomotif jika diwujudkan sebagai rantai bukti pada tingkat komponen. Nilainya bukan sekadar suhu dan tekanan pernah tampil di layar mesin, melainkan kemampuan menjawab: Batch film apa yang dipakai komponen ini? Versi pemotongan mana? Berapa lama waktu tunggu setelah perlakuan substrat? Apakah kurva penekanan berada dalam rentang parameter yang disetujui? Berapa suhu saat komponen dilepas? Bagaimana hasil pemeriksaan akhirnya?
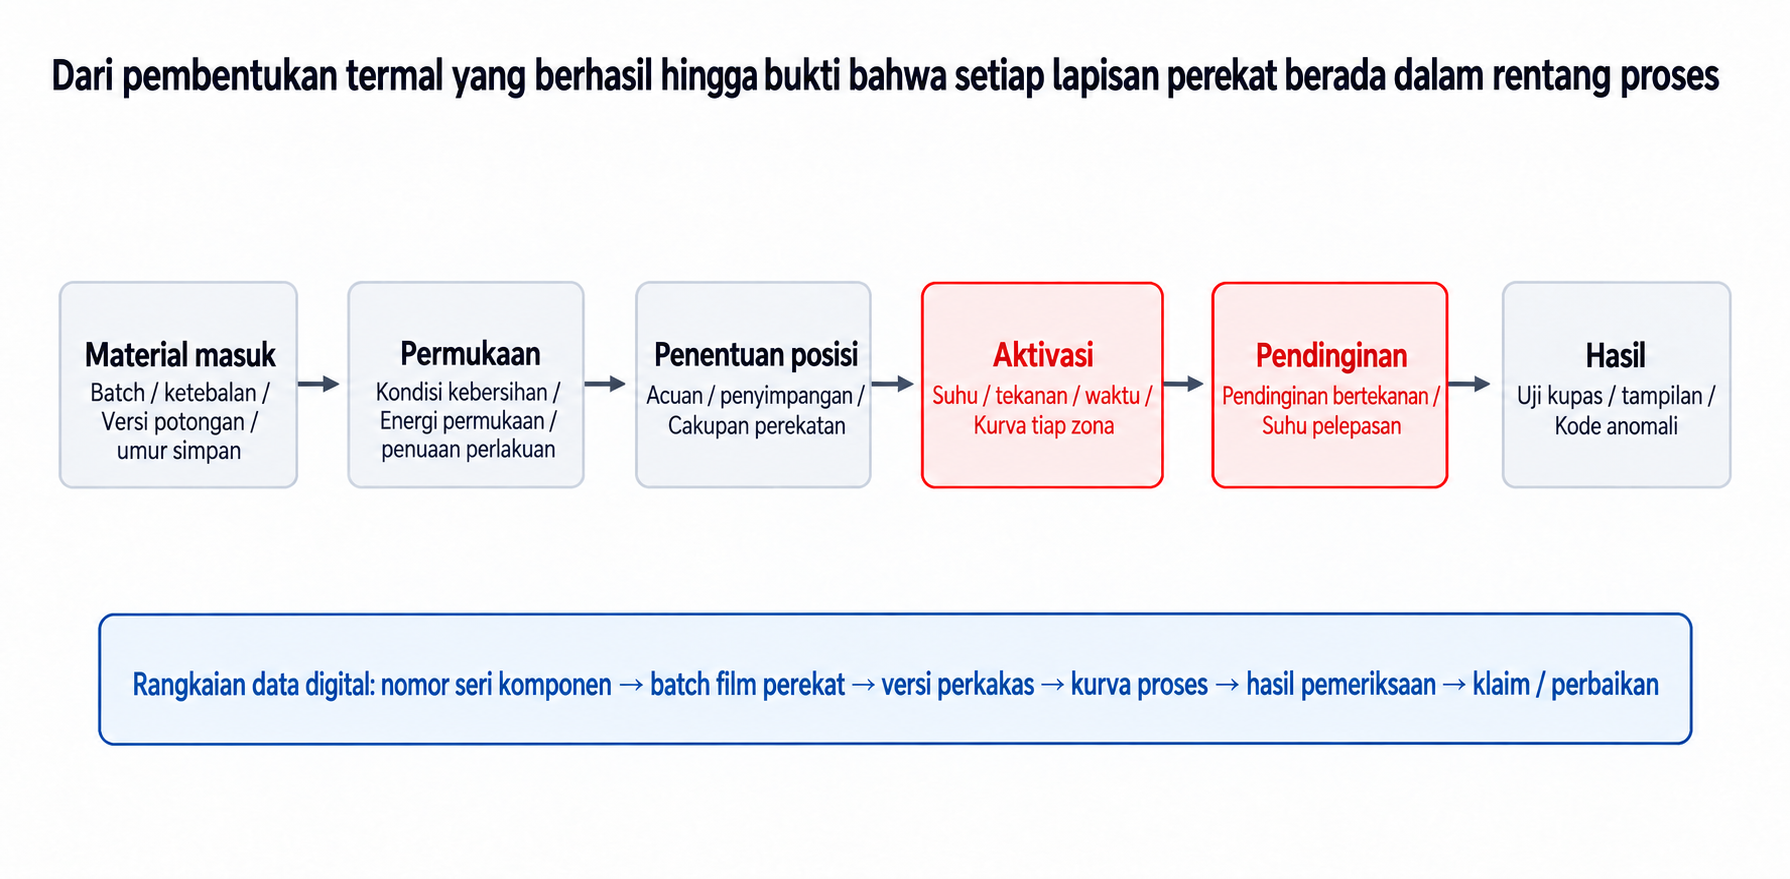
Gambar 5 | Rangkaian data digital pada tingkat komponen menghubungkan batch material, versi perkakas, kurva proses, dan hasil
Arsitektur ketertelusuran asli. Cakupan bidang data perlu mengikuti tingkat perincian ketertelusuran yang diminta pelanggan, kemampuan peralatan, dan persyaratan tata kelola data.
Karakteristik mutu utama perlu dibagi menjadi tiga lapisan. CTQ material mencakup ketebalan, bobot aplikasi perekat, dimensi hasil pemotongan, batch, dan umur simpan. CTQ proses mencakup kondisi permukaan, penyimpangan penempatan, suhu zona, tekanan, waktu, dan pendinginan di bawah tekanan. CTQ produk mencakup kekuatan kupas/geser, kondisi tepi, gelembung, tampilan, kinerja optik, dan retensi kinerja setelah penuaan. Ketiga lapisan harus dapat ditelusuri melalui nomor seri komponen yang sama.
| Lapisan kontrol | Harus dicatat | Bukti persetujuan yang lazim | Manfaat saat terjadi penyimpangan |
|---|---|---|---|
| Bahan | Batch film, ketebalan/bobot aplikasi perekat, versi die-cut, kedaluwarsa | Laporan pemeriksaan bahan masuk, kapabilitas dimensi, pengambilan sampel batch | Segera batasi batch pemasok dan persediaan yang perlu ditahan |
| Permukaan | Metode pembersihan, parameter perlakuan, waktu tunggu setelah perlakuan | Energi permukaan/keterbasahan dan validasi waktu yang telah berlalu | Bedakan kontaminasi substrat dari masalah film/penekanan |
| Penekanan panas | Suhu zona, tekanan, waktu, suhu pelepasan | Peta rentang parameter proses, Cpk, alarm, dan rekaman kurva | Pastikan komponen benar-benar diproses dalam rentang parameter yang memenuhi syarat |
| Hasil | Penampilan, kupas/geser, kode cacat, perbaikan | DV/PV, pengambilan sampel produksi dan rencana reaksi | Persempit cakupan penahanan produk dan tuntaskan siklus perbaikan |
Tabel 3 | Kumpulan data minimum untuk rangkaian data digital mutu film perekat.
6. Waktu siklus dan kapasitas: setelah ruang penyemprot menghilang, kemacetan beralih ke pemanasan, pendinginan, dan logistik
Film tidak otomatis menghilangkan seluruh kebutuhan tenaga kerja atau meningkatkan kapasitas. Ketika waktu penyemprotan, penguapan awal, dan pembersihan pistol semprot berkurang, hambatan kapasitas baru dapat muncul pada penempatan awal, pemanasan mesin tekan, pendinginan di bawah tekanan, penanganan komponen, dan pergantian produksi. Khususnya untuk komponen 3D yang rumit, masukan panas dan waktu pendinginan tidak dapat dikurangi tanpa batas tanpa menimbulkan risiko kerusakan substrat dan tampilan.
Ketika digunakan bersama, peralatan platform perlu dikelola sebagai kapasitas gabungan. Alokasikan menit penggunaan peralatan menurut kelompok komponen dan tetapkan prioritas proyek saat permintaan puncak serta pemicu penambahan kapasitas. Sebelum berinvestasi, uji tiga kondisi: beban rata-rata tahunan, beban puncak bulanan, dan produksi dengan kapasitas berkurang saat terjadi kerusakan atau pemeliharaan. Utilisasi rendah melemahkan ROI, sedangkan utilisasi berlebihan memperbesar risiko berhentinya produksi. Tujuannya bukan pembebanan 100%, melainkan cadangan kapasitas yang dirancang untuk menyeimbangkan kelayakan ekonomi dan ketahanan operasi.
- Pergantian produksi: identifikasi perkakas, pencegahan kesalahan, pemanasan/pendinginan awal, konfirmasi komponen pertama, dan hak akses parameter harus dimasukkan ke dalam waktu siklus.
- Proses paralel: stasiun ganda, jig putar, atau penempatan awal di luar lini dapat mengurangi waktu penggunaan mesin utama, tetapi menambah barang dalam proses (WIP) dan kebutuhan pencegahan kesalahan.
- Pemeliharaan: lapisan lentur kepala penekan, elemen pemanas, sensor suhu, kalibrasi tekanan, dan datum jig harus tercakup dalam pemeliharaan preventif.
- Kontinjensi: ketika peralatan penting berhenti, tentukan apakah ada stasiun cadangan, transfer lintas jalur, atau proses sementara yang tervalidasi.
7. Rantai pasokan dan persediaan: dari “perekat serbaguna dalam drum” ke “potongan khusus komponen”
Potongan film menyatukan material, geometri, dan versi produk. Manfaatnya adalah bahan masuk dengan batas yang jelas dan dapat diperiksa; konsekuensinya adalah bertambahnya SKU, risiko jumlah pesanan minimum (MOQ), persediaan yang tidak lagi terpakai, dan risiko pergantian versi. Satu drum perekat semprot dapat digunakan untuk beberapa komponen. Film dapat menghasilkan beberapa nomor komponen khusus karena perbedaan kontur, ketebalan, cara pelepasan, atau orientasi kemasan. Jika standardisasi platform hanya mencakup peralatan, tanpa kelompok material dan aturan potongan film, kerumitan persediaan dapat menghapus manfaat di area produksi.
Tetapkan “strategi kelompok material” saat pengadaan. Sedapat mungkin, seragamkan grade film, seri ketebalan, sistem pelepasan, lebar gulungan/kemasan potongan, dan bidang label, sementara kontur pemotongan tetap khusus untuk tiap komponen. VMI, prakiraan bergulir, MOQ bertingkat, mekanisme pengembalian/penggunaan ulang akibat perubahan rekayasa, dan kepemilikan stok pengaman yang jelas dapat mengurangi kebutuhan modal kerja serta risiko persediaan usang.
| Risiko rantai pasokan | Kontrol yang diperlukan | Metrik yang disarankan |
|---|---|---|
| MOQ dan keusangan | Perkiraan bergulir, MOQ berjenjang, aturan pengembalian/penggunaan kembali setelah perubahan | Perputaran persediaan, nilai persediaan berlebih dan usang (E&O), tingkat skrap |
| Umur simpan dan penyimpanan | Suhu/kelembapan, FIFO, status batch, batas waktu setelah kemasan dibuka | Proporsi persediaan mendekati kedaluwarsa, batch kedaluwarsa, penyimpangan kondisi penyimpanan |
| Pertumbuhan SKU khusus | Standar kelompok material, penamaan potongan, dan pembersihan versi | SKU per proyek kendaraan, proporsi penggunaan grade yang sama |
| Sumber tunggal | Kapasitas cadangan, die cadangan, rute validasi sumber kedua | Hari-hari gangguan, waktu pemulihan |
| Peralihan versi | Pemisahan versi lama/baru, titik peralihan, dan jejak serial | Kejadian tercampurnya material, nilai persediaan usang, tingkat hasil baik saat peralihan |
Tabel 4 | Empat kelompok biaya rantai pasokan film baru dan metrik manajemennya.
8. EHS, LCA, dan keberlanjutan: dari “tanpa penyemprotan” ke neraca material dan energi yang lengkap
Film mengurangi penyemprotan di area produksi, pembersihan pistol semprot, serta sebagian kebutuhan ventilasi dan filtrasi. Manfaat ini menarik, tetapi tidak berarti “tanpa dampak lingkungan”. Penekanan panas mengonsumsi energi, potongan film menggunakan lapisan pelindung pelepas dan menghasilkan sisa potongan, persediaan khusus dapat menjadi skrap, dan pelapisan film di hulu dilakukan di pabrik lain. Kesimpulan teknis yang bertanggung jawab perlu membedakan perbaikan di lokasi produksi dari dampak sepanjang siklus hidup.
Susun dua tabel secara paralel: perbandingan EHS di lokasi produksi serta neraca material/energi sepanjang siklus hidup. Tabel pertama mencatat ventilasi, filtrasi, pembersihan, limbah cair, paparan kerja, dan pengelolaan risiko kebakaran. Tabel kedua mencatat energi per meter persegi film, penanganan akhir lapisan pelindung pelepas, tingkat pemanfaatan material saat pemotongan, skrap, dan transportasi. Jalur dengan emisi karbon atau limbah lebih rendah hanya dapat dibandingkan dengan batas sistem yang sama. Tim EHS proyek perlu memastikan versi peraturan dan standar yang berlaku berdasarkan formulasi, lokasi penggunaan, dan persyaratan pelanggan.
9. Penetapan biaya risiko: pisahkan peristiwa-peristiwa yang berfrekuensi rendah dan menimbulkan kerugian tinggi alih-alih menyembunyikannya dalam rata-rata
ROI konvensional sering menggabungkan mutu, waktu henti, dan gangguan pasokan ke dalam persentase “biaya lain”. Hasilnya sulit diaudit dan diperbaiki. Metode yang lebih sesuai untuk proyek otomotif memisahkan setiap kejadian menjadi besaran paparan, probabilitas, dan kerugian per kejadian: ekspektasi kerugian tahunan = paparan tahunan × probabilitas kejadian × kerugian rata-rata per kejadian.
Pada proses semprot, periksa paparan kerja, kontaminasi produk, kegagalan selama penyimpanan, pengelolaan kebakaran/bahan berbahaya, penyimpangan bahan masuk yang tidak terdeteksi, waktu henti peralatan, serta pengerjaan ulang/skrap. Pada proses film, tambahkan kerusakan akibat panas pada substrat sensitif, perubahan perkakas, persediaan khusus yang tidak lagi terpakai, hambatan kapasitas peralatan, dan gangguan pasokan. Jika data belum andal, jangan memasukkan angka yang tampak presisi tetapi tidak memiliki dasar. Pertahankan skenario rendah/sedang/tinggi dan nyatakan berapa bulan catatan lokasi yang diperlukan untuk mengurangi ketidakpastian.
| Peristiwa risiko | Paparan | Dasar probabilitas | Dasar tingkat keparahan | Penggunaan keputusan |
|---|---|---|---|---|
| Waktu henti produksi | Kejadian/jam operasi peralatan | Catatan pemeliharaan dan OEE | Menit berhenti × kehilangan kapasitas | Kemampuan cadangan dan strategi pemeliharaan |
| Skrap satu batch | Batch/volume tahunan | Riwayat bahan masuk dan proses | Bahan + pemrosesan + pembuangan + dampak pengiriman | Perincian dan pengambilan sampel ketertelusuran |
| Perubahan rekayasa | Jumlah versi komponen | Riwayat perubahan program | Pembuatan ulang perkakas + validasi ulang + material usang | Titik pembekuan desain dan kontrak perubahan |
| Gangguan pasokan | Pemasok/nomor komponen kritis | Data pengiriman dan kapasitas | Waktu henti akibat kekurangan pasokan + percepatan pengiriman + pengalihan produksi | Sumber ganda dan stok pengaman |
Tabel 5 | Modelkan peristiwa risiko melalui frekuensi dan tingkat keparahan tanpa memperhitungkan biaya deterministik secara ganda.
10. Tidak semua komponen perlu segera beralih ke film: pilih sasaran penerapan yang tepat
Kandidat awal terbaik bukan sekadar komponen dengan luas perekatan terbesar per kendaraan, melainkan kelompok komponen dengan skala platform memadai, desain stabil, masalah mutu yang jelas, dan antarmuka yang dapat digunakan bersama. Sebaliknya, proyek bervolume rendah dengan perubahan sering, geometri yang belum dibekukan, atau metode perbaikan yang belum jelas dapat terbebani biaya perkakas dan perubahan, sekalipun kinerja materialnya baik.
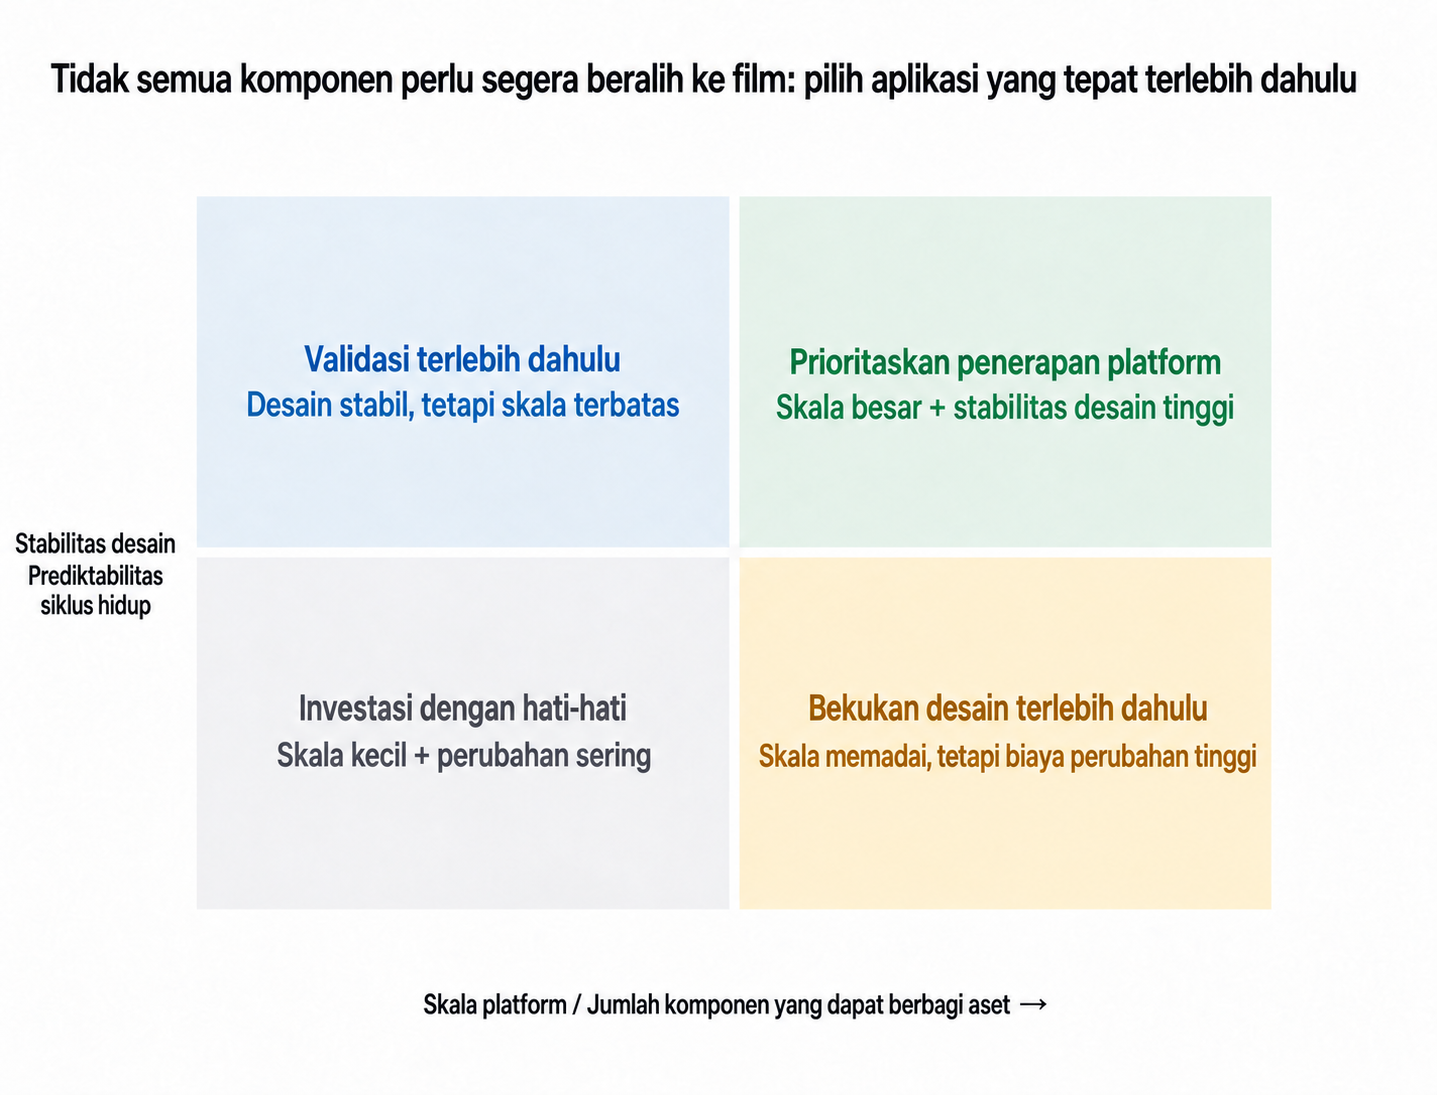
Gambar 6 | Prioritas pengenalan film: skala platform dan stabilitas desain harus dipertimbangkan bersama
Matriks keputusan asli. Proyek yang sebenarnya juga harus mempertimbangkan kompatibilitas material, risiko kualitas, kapasitas dan jaminan pasokan.
Kelompokkan kandidat menjadi komponen awal platform, komponen replikasi cepat, dan komponen dalam pemantauan. Komponen awal memvalidasi arsitektur peralatan dan data bersama. Komponen replikasi cepat sedapat mungkin menggunakan kembali mesin utama, antarmuka, dan kelompok material. Komponen dalam pemantauan menunggu pembekuan desain atau kepastian volume. Dengan cara ini, platform dibangun sejak awal tanpa mempertaruhkan kepercayaan pada tahap pertama melalui proyek yang belum stabil.
11. Peta jalan produksi dan ambang persetujuan teknis: delapan tahap mengubah “ingin mengganti” menjadi “siap direplikasi”
Penggantian proses semprot dengan film tidak boleh berhenti pada satu uji A/B. Hasil akhirnya harus berupa kemampuan replikasi platform. Delapan tahap berikut merupakan peta jalan penerapan sekaligus ambang persetujuan teknis, mulai dari persetujuan material, validasi proses, hingga persetujuan produksi:
- Tahap portofolio: tetapkan komponen awal, komponen replikasi, dan volume tahunan platform; jangan membebankan seluruh investasi bersama pada satu komponen.
- Tahap komersial: tetapkan batas harga, apakah penawaran mencakup peralatan, kepemilikan perkakas, tanggung jawab perubahan, dan nilai sisa.
- Tahap desain: bekukan zona perekat, datum penempatan, rantai toleransi, jalur pelepasan udara, dan strategi perbaikan sebelum persetujuan pembuatan perkakas.
- Tahap material: selesaikan penapisan kombinasi substrat–film, validasi penyimpanan/penuaan, dan jaminan pasokan.
- Tahap proses: tetapkan kembali rentang suhu/tekanan/waktu (T/P/t), kelenturan kepala penekan, distribusi panas, dan batas suhu pelepasan dari cetakan pada komponen aktual.
- Tahap mutu: tuntaskan DV/PV, tampilan/optik, ketahanan, kekuatan kupas/geser, dan penanganan mode kegagalan.
- Tahap kapasitas: hitung jumlah peralatan berdasarkan waktu penggunaan, OEE, beban puncak portofolio, dan operasi dengan kapasitas berkurang.
- Tahap data: hubungkan nomor seri komponen, batch film, versi perkakas, kurva proses, dan hasil pemeriksaan.
Kesimpulan: film menang dengan membangun platform yang lebih lengkap, bukan dengan menggambarkan semprotan sebagai hal yang lebih buruk
Keunggulan film yang paling meyakinkan bukan slogan “material lebih maju” atau “area produksi lebih bersih”, melainkan cara mengubah lapisan perekat dari keterampilan berbasis pengalaman menjadi aset platform: bahan masuk menetapkan batasnya, rentang parameter mengendalikan proses, hasil dikaitkan dengan setiap komponen, peralatan digunakan bersama oleh beberapa komponen, dan bahasa data yang seragam memungkinkan pengalaman diterapkan ulang.
Jalur ini memiliki persyaratan nyata. Nilai sekitar RMB 1.2 juta untuk satu cetakan khusus komponen, berdasarkan pengalaman pengguna, harus masuk dalam arus kas. Jig dan alat aktivasi memerlukan penawaran resmi. Pembekuan desain perlu dilakukan lebih awal. Kapasitas dan rantai pasokan harus dihitung pada tingkat platform, bukan hanya satu proyek kendaraan. Mengabaikan biaya ini merusak kepercayaan setelah produksi dimulai; memperhitungkannya memungkinkan film berkembang dari keunggulan material menjadi kemampuan operasional.
Sumber dan dasar perhitungan
- Tangkapan layar utama dari pengguna mencakup biaya langsung—pemakaian material, limbah, dan tenaga kerja penyemprotan—serta biaya tersembunyi—modifikasi lini, karbon aktif, luas area, kesehatan, kontaminasi, penyimpanan, gudang, bahan masuk, dan pemeliharaan.
- Film Perekat vs Perekat Semprot Berbasis Air: Investasi Peralatan senilai RMB 2 Juta Membeli Proses yang Dapat Diulang, Bukan Hanya Perekat (artikel pertama, 2026-08-30), digunakan hanya untuk mengenali cakupan pembahasan dan menghindari pengulangan.
- Perekat Film vs Perekat Semprot Berbasis Air: RELANET ROI, 20260731 dan Perekat Film vs Perekat Semprot Berbasis Air: Akar Penyebab Teknis dan ROI, RELANET, 20260731.
- Model ROI Aktuaria untuk Film Perekat vs Perekat Semprot (asumsi yang diperbarui: cetakan RMB 1.2 juta per komponen; jig dan alat aktivasi masih menunggu penawaran resmi).
- Masukan pengalaman pengguna: satu cetakan khusus komponen berharga sekitar RMB 1.2 juta. Ini merupakan masukan pemodelan, bukan pengganti penawaran harga resmi.
- Referensi EPA artikel pertama, literatur pemasok film perekat, GB 33372-2020, GB/T 27630-2011, HJ/T 400-2007 dan GB/T 40726-2021. Proyek aktual harus mengonfirmasi cakupan yang berlaku dan versi terkini.
Penafian: seluruh angka keuangan dalam artikel ini merupakan contoh perhitungan proyek dan bukan merupakan komitmen investasi. Parameter teknis, penerapan peraturan, dan kesimpulan produksi harus didasarkan pada penawaran harga resmi, data lokasi, validasi proyek, dan persetujuan pelanggan.