
Análise detalhada da tecnologia de colagem de interiores automotivos
Do ROI de uma peça à arquitetura de fabricação em plataforma
Por que a autoridade sobre o projeto, a continuidade dos dados e os ativos da plataforma são mais decisivos que o preço do adesivo.
Para equipes de processos, equipamentos, qualidade, compras, finanças e engenharia de plataformas.
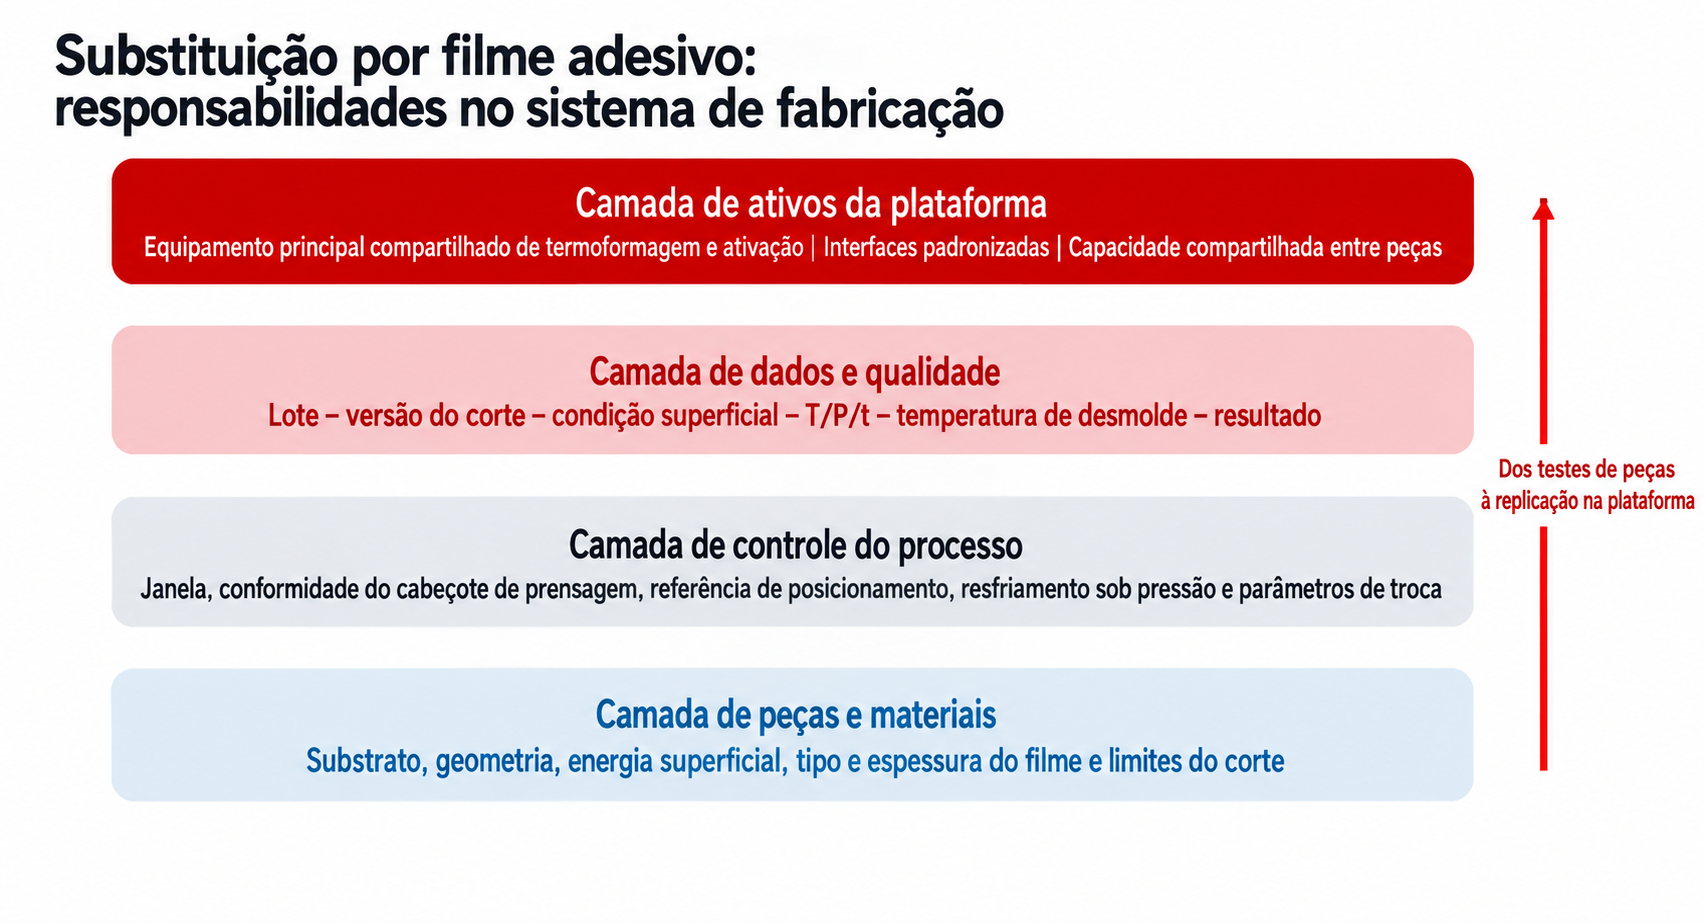
Infográfico original. Este segundo artigo aborda a arquitetura de fabricação em plataforma, sem repetir a análise de preço por veículo e de inversão do resultado pelos custos ocultos do primeiro artigo.
Conclusão inicial: um tipo de peça compra equipamentos; vários tipos de peças constroem uma plataforma
Quando se comparam uma peça, uma ferramenta e uma máquina principal com uma linha de pulverização madura, o filme adesivo pode ser reprovado na análise do investimento. Isso ocorre porque poucos projetos compartilham o ativo, mesmo quando o material tem valor. Na simulação atual, uma matriz específica para uma peça custa aproximadamente CNY 1,2 milhão, segundo a experiência do usuário. Com mais CNY 2 milhões de equipamento principal compartilhado, o investimento inicial em filme chega a cerca de CNY 3,2 milhões. Em comparação com uma adaptação da linha de pulverização de CNY 800.000, o investimento incremental é de aproximadamente CNY 2,4 milhões. Embora se projete uma economia operacional de CNY 544.800 no primeiro ano, o VPL em cinco anos é de cerca de −CNY 128.000 e a TIR, de aproximadamente 6,0%, abaixo da taxa de desconto de 8%.
A segunda análise deve ir além do custo do filme por metro quadrado e responder a cinco questões mais difíceis e relevantes: Quem é responsável pela definição do processo? Quais ativos podem ser compartilhados? Quais alterações exigem reinvestimento? Como replicar as evidências do processo entre programas de veículos? Quem assume, ao final, os custos e os riscos?
| Questão da análise | Visão do processo de pulverização | Visão do filme em plataforma |
|---|---|---|
| Objeto do investimento | Uma estação/uma linha | Equipamento compartilhado + conjuntos modulares de ferramentas + sistema de dados |
| Ativo de processo | Mantido pela experiência do chão de fábrica | Janelas, receitas, versões e estrutura de rastreabilidade replicáveis |
| Limite dos custos | Despesas com material, mão de obra e cabine de pulverização | Fluxo de caixa do ciclo de vida + custo das alterações + perdas por riscos |
| Limite do projeto | Cada programa de veículo calculado separadamente | Investimento no portfólio da plataforma e alocação de capacidade |
| Método de liberação | Aprovação em um ensaio | Ciclo fechado de evidências de material, processo, equipamento e dados |
Tabela 1 | Perspectiva analítica do segundo artigo: da substituição do material à capacidade de fabricação em plataforma.
1. A questão mais esquecida é quem assume o custo, além de quais custos existem
O filme adesivo transfere parte da complexidade da fabricação da área de pulverização para etapas anteriores: aplicação do revestimento adesivo, corte com matriz e controle de qualidade no recebimento. O custo passa das despesas operacionais do chão de fábrica para a capacidade do fornecedor, o ferramental dedicado, o estoque e a gestão de versões. Se as condições comerciais continuarem sendo definidas como em uma compra convencional de material, surgirão indefinições após o lançamento: Quem financia o equipamento principal? Quem é proprietário da matriz? Quem paga o retrabalho após uma alteração de engenharia? Quem recebe o valor residual após o fim da produção? O preço da peça pré-revestida fornecida já inclui a amortização do equipamento?
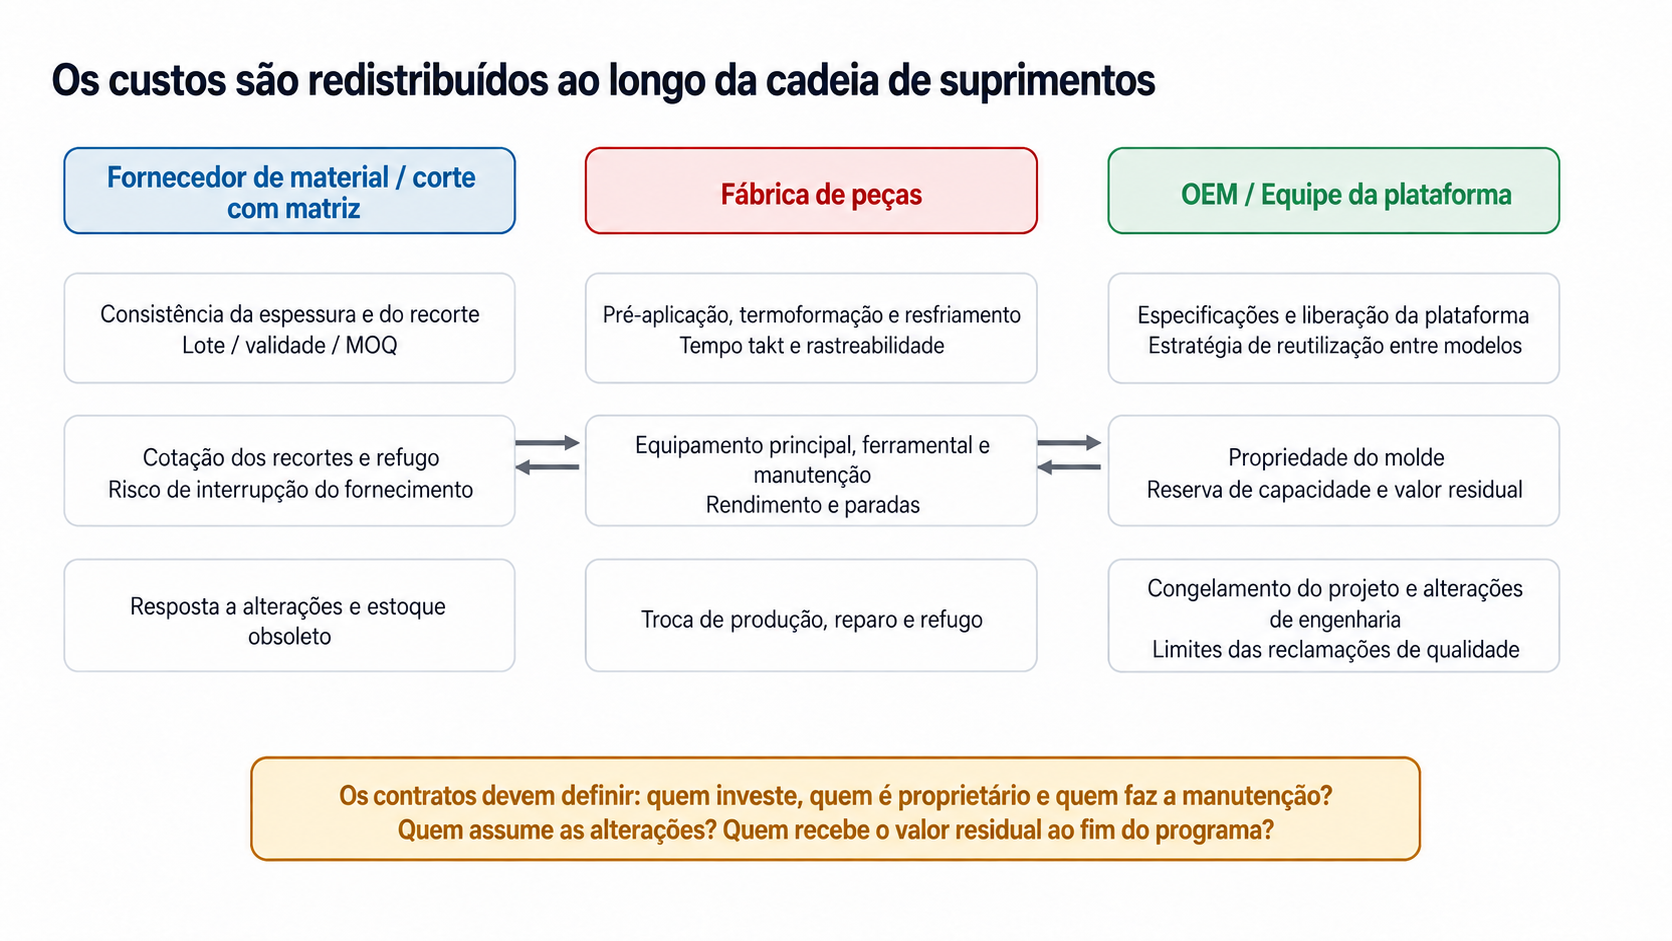
Figura 1 | Após a conversão para filme, os custos são redistribuídos entre o fornecedor de material, a fábrica de componentes e a equipe da plataforma de veículos
Elaborado a partir das principais capturas de tela do projeto, dos limites de custo definidos no PPT e da premissa de investimento em ferramental fornecida pelo usuário.
Na análise comercial, divida o investimento de capital em cinco grupos: equipamento principal compartilhado, matrizes específicas por peça, dispositivos específicos por peça, ferramentas/adaptadores de ativação específicos por peça e instalação/validação mais capital de giro. Essa separação permite precificar com precisão a reutilização da plataforma e as alterações de engenharia, em vez de reunir tudo em um único custo de equipamento.
| Tema contratual | Definição que deve ser explícita | Consequência da falta de definição |
|---|---|---|
| Abrangência do preço | Se o preço da peça recortada inclui aplicação do revestimento adesivo, corte com matriz, depreciação do equipamento, embalagem e refugo | O mesmo investimento é contabilizado na cotação e no CAPEX |
| Propriedade do ferramental | Propriedade de matrizes, dispositivos e cabeçotes de prensagem; transferência e valor residual após o encerramento do programa | O ferramental não pode acompanhar a troca de fornecedor, ou o investimento precisa ser repetido |
| Compromisso de capacidade | Capacidade do equipamento compartilhado, prioridade, OEE de referência e condição para expansão | Novos programas consomem capacidade de ciclo dos programas existentes |
| Alteração de engenharia | Classificação da alteração, prazo de cotação, material obsoleto e responsabilidade pela revalidação | Pequenas alterações antes ou após o SOP tornam-se grandes despesas não planejadas |
| Reclamação de qualidade | Limites de responsabilidade pelo material recebido, posicionamento, prensagem a quente, resfriamento e substrato | Os dados não permitem atribuir rapidamente a origem das falhas |
Tabela 2 | Cinco cláusulas comerciais básicas para um projeto de filme adesivo.
2. Ampliar o ROI: do cálculo de um projeto ao investimento no portfólio da plataforma
O modelo atuarial atualizado apresenta uma referência aparentemente desfavorável. Para um tipo de peça, o filme exige CNY 2,4 milhões de investimento inicial incremental, economiza CNY 544.800 na operação do primeiro ano, tem prazo de retorno simples de 50,9 meses e VPL em cinco anos de −CNY 128.000. Essa conclusão deve ser mantida, pois evita criar um retorno artificial pela subestimação do investimento em ferramental.
A decisão sobre a plataforma precisa avançar nessa análise. A máquina principal compartilhada de CNY 2 milhões é comprada uma vez. Cada tipo adicional de peça com o mesmo volume anual e a mesma economia unitária acrescenta uma matriz dedicada de CNY 1,2 milhão e o conjunto de ferramentas correspondente, além da economia operacional. Nas premissas demonstrativas, o VPL em cinco anos passa a aproximadamente CNY 943.900 com dois tipos de peça, CNY 2,0159 milhões com três e CNY 3,0879 milhões com quatro.
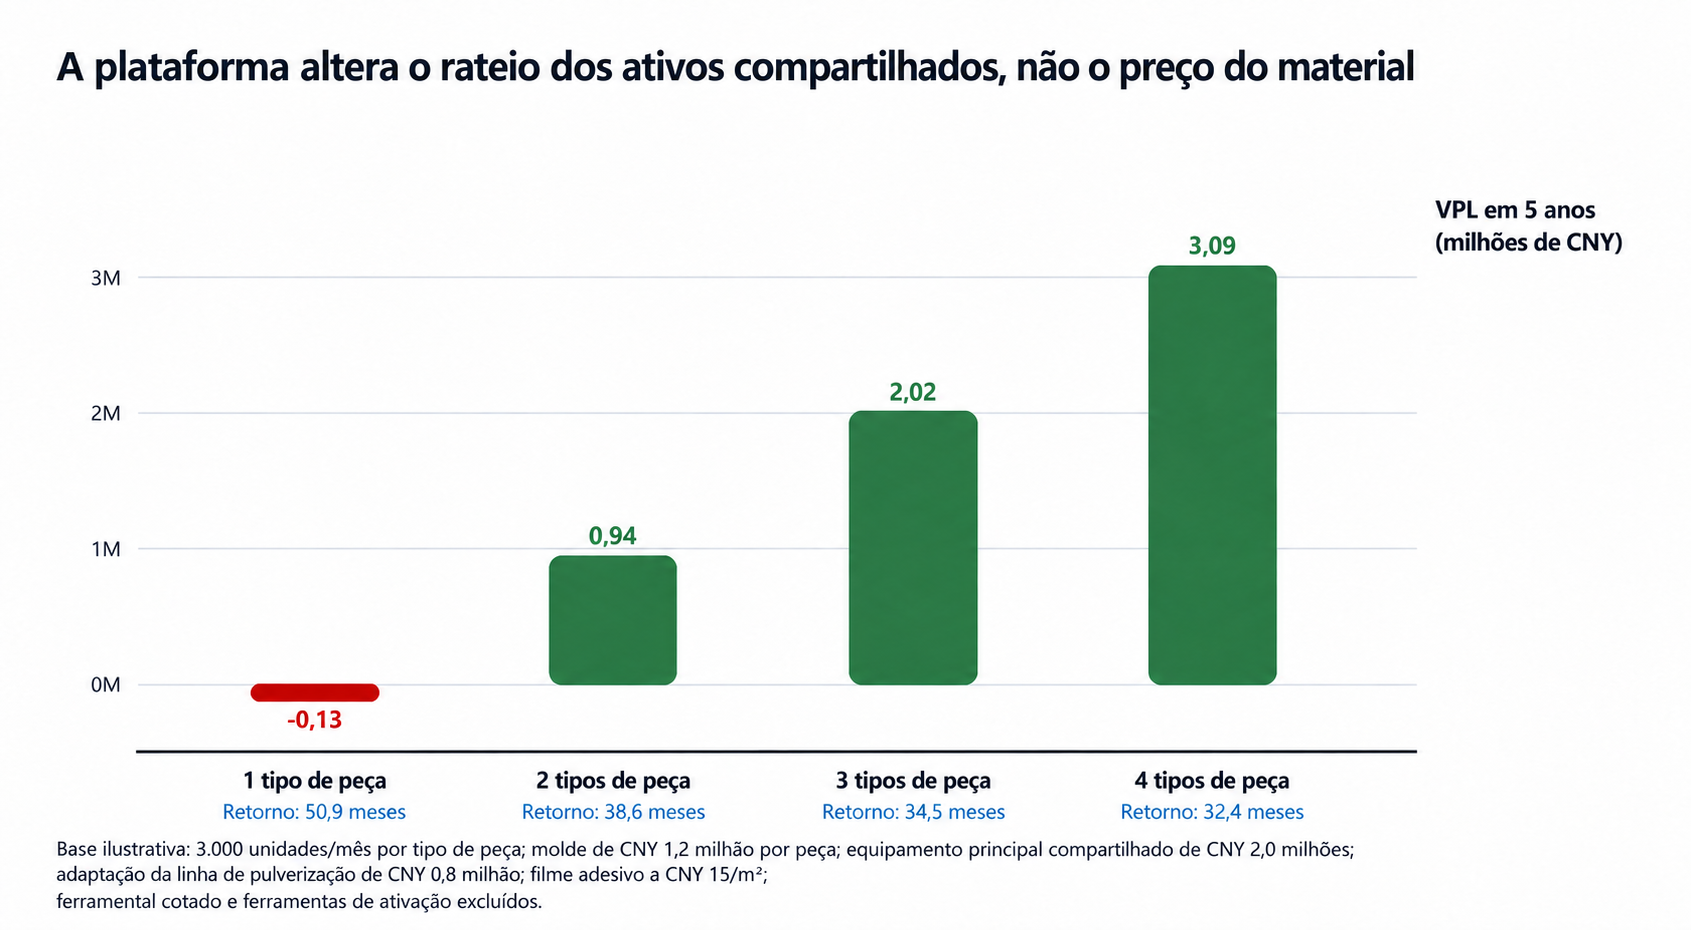
Figura 2 | De um a quatro tipos de peça: o VPL e o prazo de retorno melhoram à medida que mais projetos compartilham o ativo
Simulação: 3.000 veículos/mês por tipo de peça, 12 meses de operação/ano, economia operacional de CNY 544.800 no primeiro ano por tipo de peça, aumento geral de custos de 2%, taxa de desconto de 8%, equipamento principal compartilhado de CNY 2 milhões, matriz de CNY 1,2 milhão por tipo de peça e adaptação única da pulverização de CNY 800.000. Dispositivos e ferramentas de ativação estão excluídos porque ainda aguardam cotações formais.
Um modelo financeiro mais completo deve manter um registro por família de peças, com uma linha por tipo de peça: SOP, EOP, curva de volume anual, área colada por veículo, preço do filme, matrizes/dispositivos, minutos de ocupação do equipamento compartilhado, probabilidade de alteração, valor residual e custo de saída. O VPL da plataforma corresponde ao fluxo de caixa combinado sob uma restrição comum de capacidade, e não a uma média simples. Nesta simulação, o ponto de equilíbrio do VPL fica entre um e dois tipos de peça. Considerando projetos inteiros, são necessários pelo menos dois tipos de peça com volumes e economias semelhantes para superar o limite de VPL zero em cinco anos.
3. Definição técnica da padronização em plataforma: compartilhar a base e respeitar as condições físicas
A afirmação de que equipamentos podem ser compartilhados entre programas de veículos costuma ser simplificada demais. A máquina principal pode ser compartilhada, mas cabeçotes de prensagem, matrizes, campos térmicos e janelas de processo não podem ser simplesmente copiados. A padronização em plataforma tem quatro partes: arquitetura comum de segurança do equipamento, interfaces modulares de ferramental, estrutura comum de receitas de controle e campos de dados e lógica de decisão comuns. A geometria da peça, o contorno de corte, a distribuição local de pressão e cada combinação de substrato e filme continuam exigindo validação específica.
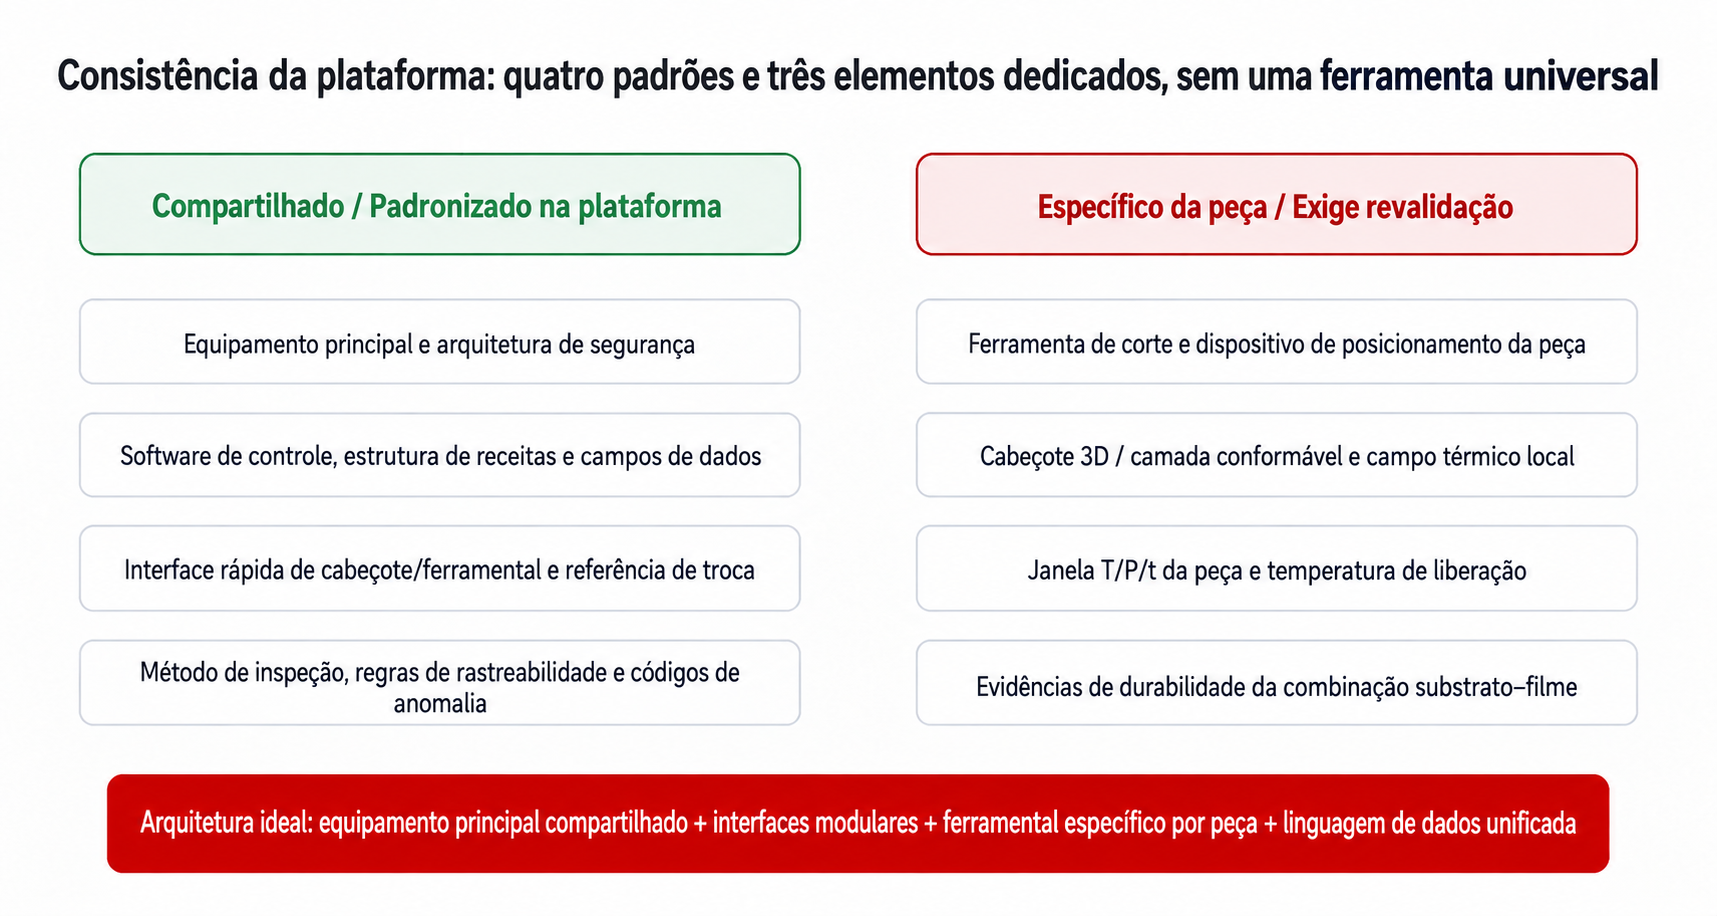
Figura 3 | Limites da plataforma: compartilhar o equipamento principal e a linguagem dos dados, preservando o ferramental e as evidências de validação específicos de cada peça
Diagrama de arquitetura original que combina o compartilhamento de equipamentos, o ferramental não compartilhado e as etapas de aprovação técnica e de qualidade do PPT do projeto.
Essa arquitetura traz dois benefícios diretos. Primeiro, a troca de produção passa a envolver o carregamento da receita da peça, a substituição do conjunto modular de ferramentas e a verificação da correspondência de versões, sem desenvolver um processo novo. Segundo, os dados tornam-se comparáveis entre programas de veículos. Códigos de anomalia, campos de processo e métricas de capabilidade comuns permitem identificar problemas sistêmicos, em vez de manter uma explicação separada para cada programa.
- Especificação do equipamento da plataforma: pressão máxima, número de zonas de aquecimento, precisão do controle de temperatura, capacidade de resfriamento, intertravamentos de segurança, frequência de amostragem de dados e protocolo de interface.
- Especificação da interface do ferramental: referências de posicionamento, troca rápida, código de identificação, prevenção de erros, conectores, camada conformável do cabeçote de prensagem e vida útil para manutenção.
- Especificação dos dados da receita: código da peça, combinação de materiais, versão do recorte, temperatura/pressão/tempo, temperatura de desmoldagem, tolerâncias e permissões.
- Especificação da linguagem de qualidade: códigos de defeito, itens de amostragem, plano de reação, abrangência da contenção e nível de detalhe da rastreabilidade.
4. Custo das alterações de engenharia no filme: quanto mais tarde o projeto for congelado, mais valor da plataforma será consumido
Os limites da pulverização podem ser ajustados até certo ponto no local, por mascaramento, trajetória da pistola e gramatura aplicada. Os contornos do filme são fixados no corte com matriz. Isso torna seus limites mais consistentes, mas também encarece alterações tardias de engenharia. Se superfícies classe A, bordas revestidas, áreas de adesivo, caminhos de saída de ar, referências de posicionamento, raios ou cadeias de tolerâncias mudarem após a liberação do ferramental, a alteração poderá exigir simultaneamente uma nova matriz de corte, dispositivo de posicionamento, cabeçote de prensagem 3D, campo térmico, DOE, validação de durabilidade e descarte de estoque obsoleto.
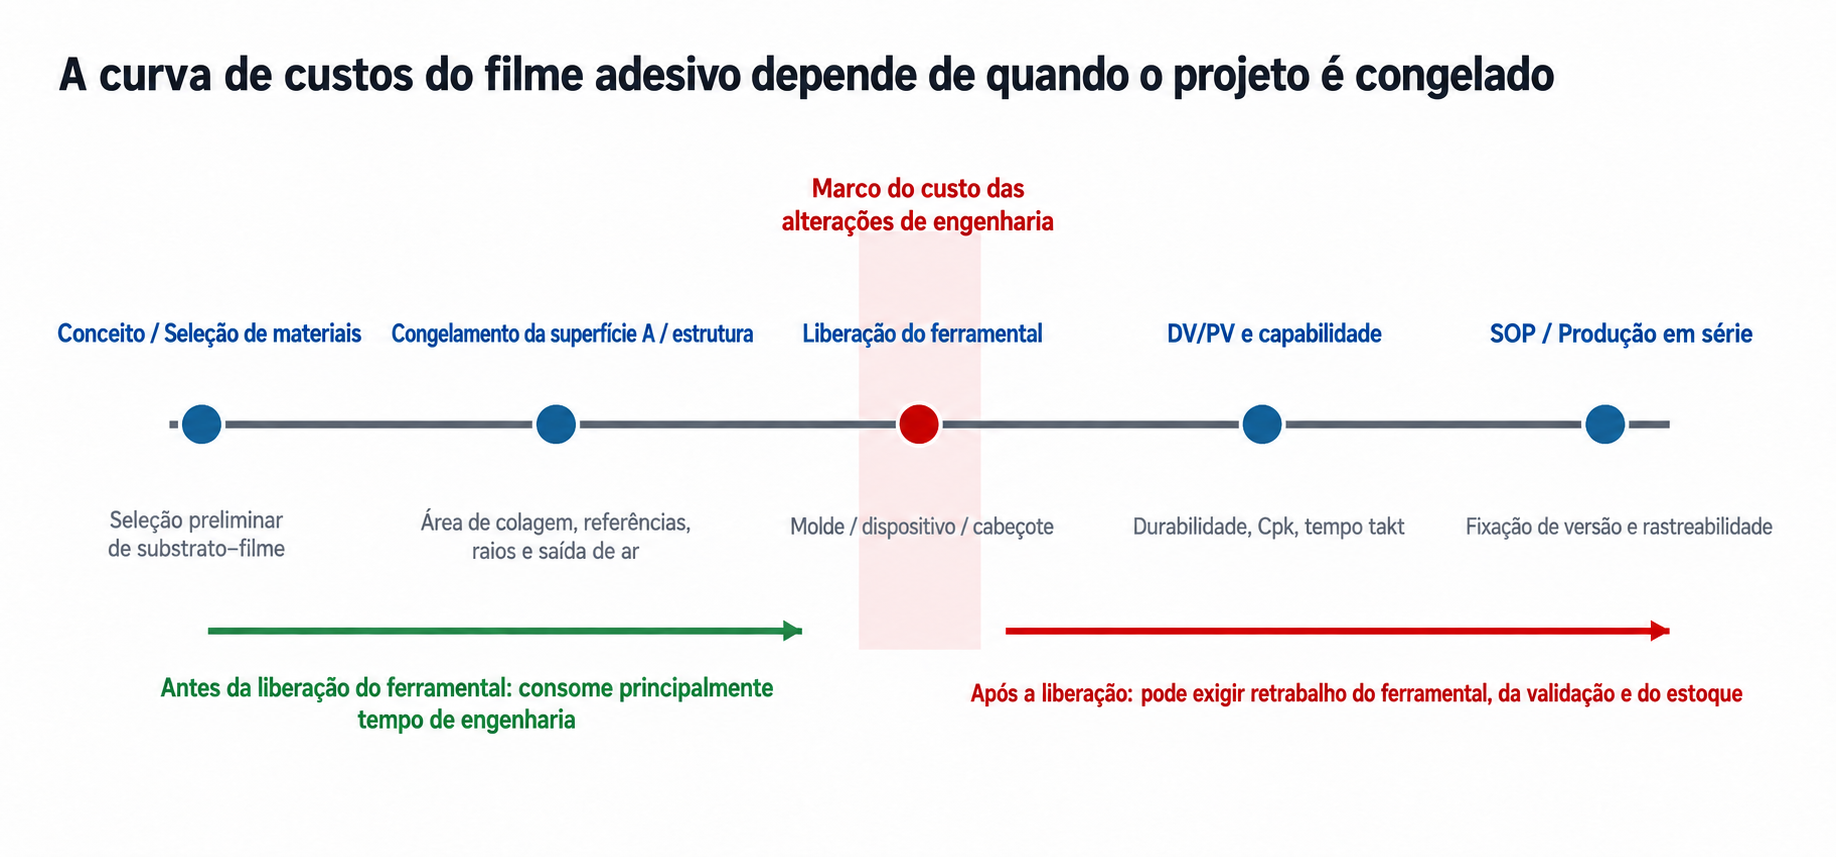
Figura 4 | A liberação do ferramental divide o custo das alterações de engenharia: alterações posteriores afetam mais ativos e evidências
Ilustração original de APQP; os marcos específicos devem seguir o processo de desenvolvimento do cliente.
O projeto de filme adesivo deve incluir cedo na definição do produto uma área de adesivo viável para fabricação, evitando deixar a recuperação para a equipe de processos após o congelamento completo do estilo e da estrutura. Conclua a análise de fabricabilidade da área de adesivo antes do congelamento da superfície classe A e da estrutura. Classifique as alterações em quatro níveis: somente receita, contorno do recorte, ferramental ou sistema de materiais. Cada nível deve ter custo, profundidade de validação e autoridade de aprovação próprios.
5. Consistência da qualidade e rastreabilidade: vincular as variáveis de processo a cada peça
O filme costuma ser descrito como um material de espessura e limites estáveis, sem pulverização no chão de fábrica. Esses benefícios tornam-se ativos de qualidade automotiva quando são convertidos em uma cadeia de evidências por peça. Mais do que exibir temperatura e pressão na tela do equipamento, é necessário responder: Qual lote de filme foi usado nesta peça? Qual versão do recorte? Quanto tempo ela aguardou após o tratamento do substrato? A curva de prensagem ficou dentro da janela? Qual era a temperatura na liberação? Qual foi o resultado da inspeção final?
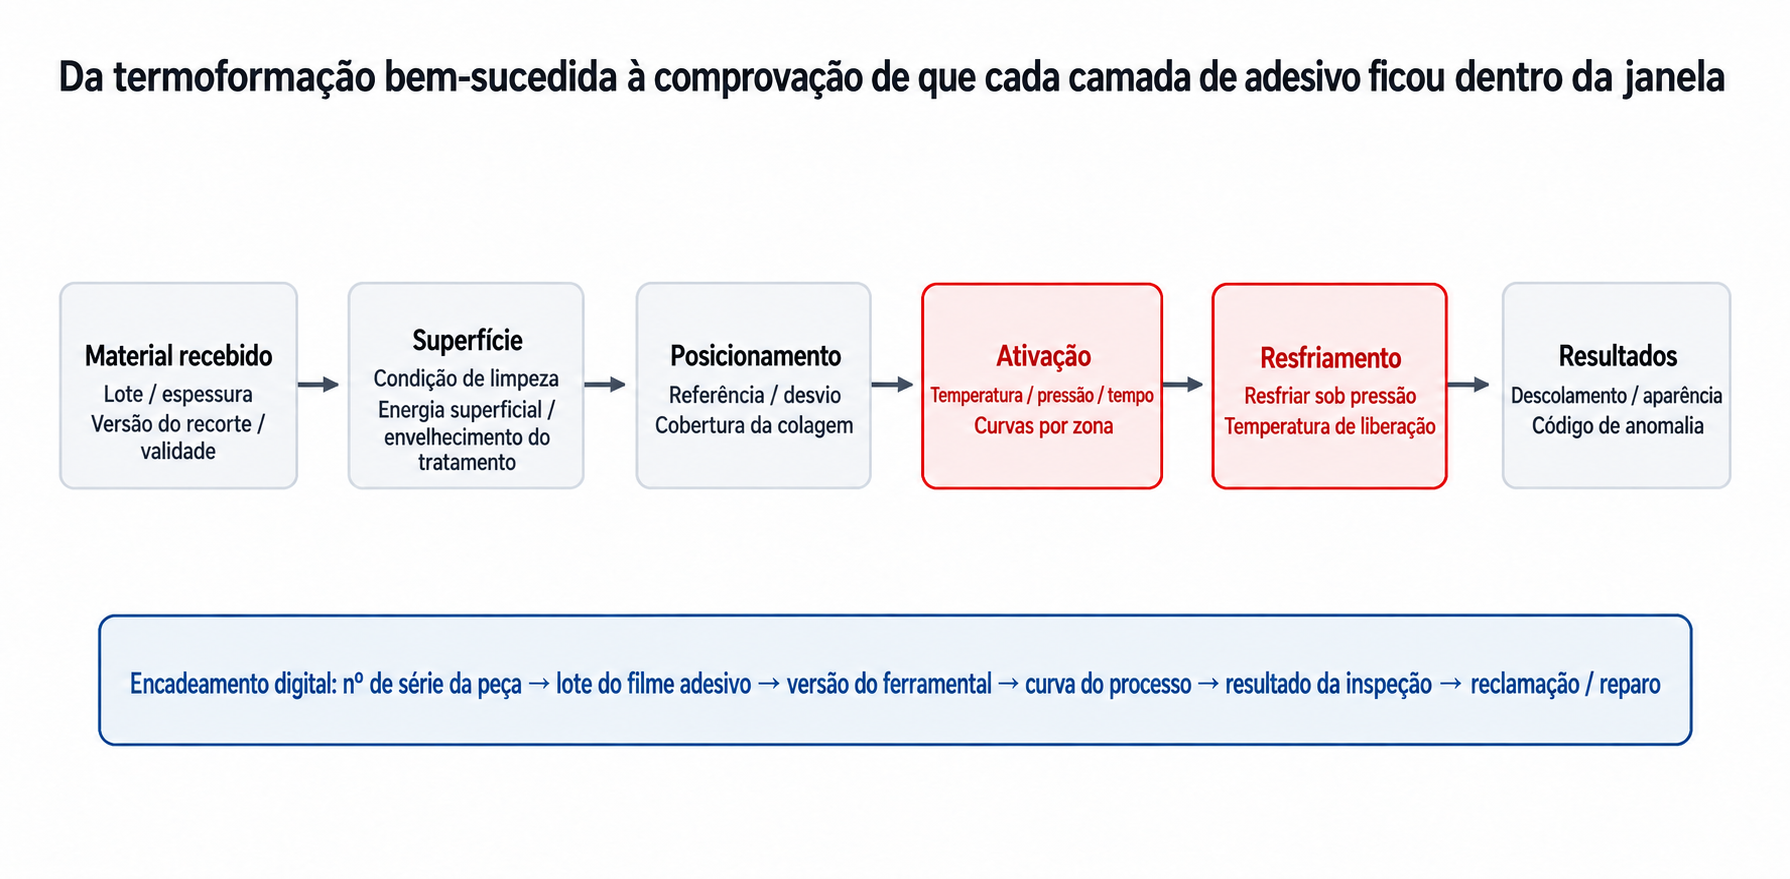
Figura 5 | Encadeamento digital por peça que vincula lote do material, versão do ferramental, curva de processo e resultado
Arquitetura de rastreabilidade original. Os campos devem atender ao nível de detalhe exigido pelo cliente, à capacidade do equipamento e aos requisitos de governança dos dados.
As características críticas da qualidade devem ser divididas em três níveis. As CTQs de material incluem espessura, gramatura aplicada, dimensões do recorte, lote e prazo de validade. As CTQs de processo incluem condição superficial, desvio de posicionamento, temperatura por zona, pressão, tempo e resfriamento sob pressão. As CTQs de produto incluem descolamento/cisalhamento, condição das bordas, bolhas, aparência, desempenho óptico e retenção de propriedades após envelhecimento. Os três níveis devem ser rastreáveis pelo mesmo número de série da peça.
| Nível de controle | Registro obrigatório | Evidências típicas de liberação | Utilidade em uma anomalia |
|---|---|---|---|
| Material | Lote do filme, espessura/gramatura aplicada, versão do recorte, validade | Relatório de recebimento, capabilidade dimensional, amostragem por lote | Delimitar rapidamente a contenção do lote do fornecedor e do estoque |
| Superfície | Método de limpeza, parâmetros de tratamento, espera após tratamento | Validação da energia superficial/molhabilidade e do tempo decorrido | Distinguir a contaminação do substrato de problemas do filme ou da prensagem |
| Prensagem a quente | Temperatura por zona, pressão, tempo, temperatura de liberação | Mapa da janela, Cpk, alarmes e curvas armazenadas | Verificar se a peça passou de fato por uma janela qualificada |
| Resultado | Aparência, descolamento/cisalhamento, código de defeito, reparo | DV/PV, amostragem de produção e plano de reação | Restringir a contenção e concluir o ciclo de aprendizado |
Tabela 3 | Conjunto mínimo de dados para a rastreabilidade digital da qualidade do filme adesivo.
6. Tempo de ciclo e capacidade: sem a cabine de pulverização, os gargalos passam para aquecimento, resfriamento e logística
O filme não elimina automaticamente toda a mão de obra nem aumenta a capacidade. Com a redução da pulverização, da evaporação e da limpeza de pistolas, podem surgir gargalos no pré-posicionamento, no aquecimento da prensa, no resfriamento sob pressão, na movimentação de peças e na troca de produção. Especialmente em peças 3D complexas, a entrada de calor e o tempo de resfriamento não podem ser reduzidos indefinidamente sem risco de danos ao substrato e à aparência.
Quando o equipamento da plataforma é compartilhado, deve ser gerenciado como um conjunto comum de capacidade. Aloque minutos de equipamento por família de peças e defina prioridades entre programas nos picos e condições para ampliar a capacidade. Antes do investimento, avalie três situações de estresse: carga média anual, pico mensal e produção reduzida durante falha ou manutenção. A baixa utilização enfraquece o ROI, enquanto a utilização excessiva amplia o risco de paradas. O objetivo é uma margem planejada entre resultado econômico e capacidade de recuperação, em vez de carga de 100%.
- Troca de produção: identificação do ferramental, prevenção de erros, pré-aquecimento/resfriamento, confirmação da primeira peça e permissões de parâmetros devem entrar no tempo de ciclo.
- Paralelização: estações duplas, dispositivos rotativos ou pré-posicionamento fora da linha podem reduzir a ocupação da máquina principal, mas aumentam o estoque em processo (WIP) e as necessidades de prevenção de erros.
- Manutenção: camadas conformáveis dos cabeçotes de prensagem, elementos de aquecimento, sensores de temperatura, calibração de pressão e referências dos dispositivos devem integrar a manutenção preventiva.
- Contingência: quando um equipamento crítico para, verifique a existência de estação reserva, transferência entre linhas ou processo temporário validado.
7. Cadeia de suprimentos e estoque: do adesivo de uso geral em tambores às peças recortadas específicas
As peças de filme recortadas vinculam material, geometria e versão. O benefício é receber um material inspecionável, com limites definidos; o custo é o aumento de SKUs, da exposição ao pedido mínimo (MOQ), do estoque obsoleto e do risco na troca de versões. Um tambor de adesivo para pulverização pode atender a várias peças. O filme pode gerar vários códigos dedicados devido ao contorno, à espessura, ao método de remoção do liner ou à orientação da embalagem. Se a padronização da plataforma incluir equipamentos, mas deixar de fora as famílias de materiais e as regras dos recortes, a complexidade do estoque poderá compensar os ganhos do chão de fábrica.
Defina uma estratégia de famílias de materiais durante a contratação de fornecedores. Sempre que possível, padronize o grau do filme, a série de espessuras, o sistema de desmoldagem, a largura do rolo/embalagem dos recortes e os campos das etiquetas, mantendo específico apenas o contorno do corte. Estoque gerenciado pelo fornecedor (VMI), previsões contínuas, pedidos mínimos por faixas, mecanismos de devolução/reutilização após alterações de engenharia e definição de quem é responsável pelo estoque de segurança podem reduzir o capital de giro e o risco de obsolescência.
| Risco da cadeia de suprimentos | Controle necessário | Métrica sugerida |
|---|---|---|
| Pedido mínimo e obsolescência | Previsão contínua, MOQ por faixas, regras de devolução/reutilização após alterações | Giro de estoque, valor de estoque excedente e obsoleto (E&O), taxa de refugo |
| Prazo de validade e armazenamento | Temperatura/umidade, FIFO, status do lote, limite após abertura da embalagem | Parcela próxima do vencimento, lotes vencidos, desvios das condições de armazenamento |
| Crescimento de SKUs dedicados | Padrão de família de materiais, nomenclatura dos recortes e saneamento de versões | SKUs por programa de veículo, parcela que usa graus comuns |
| Fornecedor único | Capacidade reservada, matriz reserva, plano de validação de uma segunda fonte | Dias de interrupção, tempo de recuperação |
| Transição de alteração | Segregação de versões antiga/nova, ponto de troca e rastreabilidade por número de série | Ocorrências de mistura de materiais, valor obsoleto, rendimento na transição |
Tabela 4 | Quatro novos grupos de custo da cadeia de suprimentos do filme e suas métricas de gestão.
8. EHS, ACV e sustentabilidade: da ausência de pulverização ao balanço completo de materiais e energia
O filme reduz a pulverização no chão de fábrica, a limpeza de pistolas e parte das exigências de ventilação e filtragem. Isso traz benefícios, mas não representa impacto ambiental zero. A prensagem a quente consome energia, os recortes usam liners de proteção e geram aparas de corte, estoques dedicados podem virar refugo e a aplicação do revestimento adesivo no filme ocorre a montante, em outra fábrica. Uma conclusão técnica responsável deve distinguir as melhorias locais da avaliação de todo o ciclo de vida.
Elabore duas tabelas em paralelo: uma de diferenças de EHS no local e outra de materiais/energia no ciclo de vida. A primeira registra ventilação, filtragem, limpeza, resíduos líquidos, exposição ocupacional e gestão de incêndios. A segunda registra energia por metro quadrado de filme, destino dos liners, aproveitamento do corte, refugo e transporte. Só é possível discutir qual processo emite menos carbono ou gera menos resíduos com o mesmo limite de sistema. A equipe de EHS do projeto deve confirmar as versões aplicáveis de regulamentos e normas conforme a formulação, o local de uso e os requisitos do cliente.
9. Custeio dos riscos: separar os eventos raros de grande perda, sem ocultá-los em uma média
O ROI tradicional frequentemente reúne qualidade, paradas e interrupções de fornecimento em um percentual de outros custos. Isso impede auditar e melhorar o resultado. Um método mais adequado aos programas automotivos separa cada evento em exposição, probabilidade e perda por ocorrência: perda anual esperada = exposição anual × probabilidade do evento × perda média por evento.
Na pulverização, examine exposição ocupacional, contaminação do produto, falhas de armazenamento, gestão de incêndios e materiais perigosos, anomalias não detectadas no recebimento, paradas de equipamento e retrabalho/refugo. Para o filme, acrescente danos térmicos a substratos sensíveis ao calor, alterações de ferramental, estoque dedicado obsoleto, gargalos de capacidade e interrupções de fornecimento. Sem dados confiáveis, não atribua um valor de falsa precisão. Mantenha cenários baixo/médio/alto e informe quantos meses de registros locais são necessários para reduzir a incerteza.
| Evento de risco | Exposição | Base da probabilidade | Base da gravidade | Uso na decisão |
|---|---|---|---|---|
| Parada de produção | Eventos/horas de equipamento | Registros de manutenção e OEE | Minutos parados × perda de capacidade | Capacidade de reserva e estratégia de manutenção |
| Refugo de lote | Lotes/volume anual | Histórico de recebimento e processo | Material + processamento + descarte + impacto na entrega | Nível de detalhe da rastreabilidade e amostragem |
| Alteração de engenharia | Quantidade de versões de peça | Histórico de alterações do programa | Refabricação do ferramental + revalidação + material obsoleto | Ponto de congelamento e contrato de alterações |
| Interrupção de fornecimento | Fornecedor/código de peça crítico | Dados de entrega e capacidade | Parada por falta de material + medidas de urgência + transferência | Duas fontes de fornecimento e estoque de segurança |
Tabela 5 | Modelar os eventos de risco pela frequência e gravidade, sem contabilizar duas vezes os custos determinísticos.
10. Nem toda peça deve migrar imediatamente para filme: escolher as aplicações adequadas
Os melhores candidatos iniciais vão além das peças com maior área colada por veículo. São famílias de peças com escala de plataforma suficiente, projeto estável, problemas de qualidade bem definidos e interfaces compartilháveis. Projetos de baixo volume com alterações frequentes, geometria não congelada ou processos de reparo indefinidos podem ser inviabilizados pelo ferramental e pelo custo das alterações, mesmo quando o desempenho do material é bom.
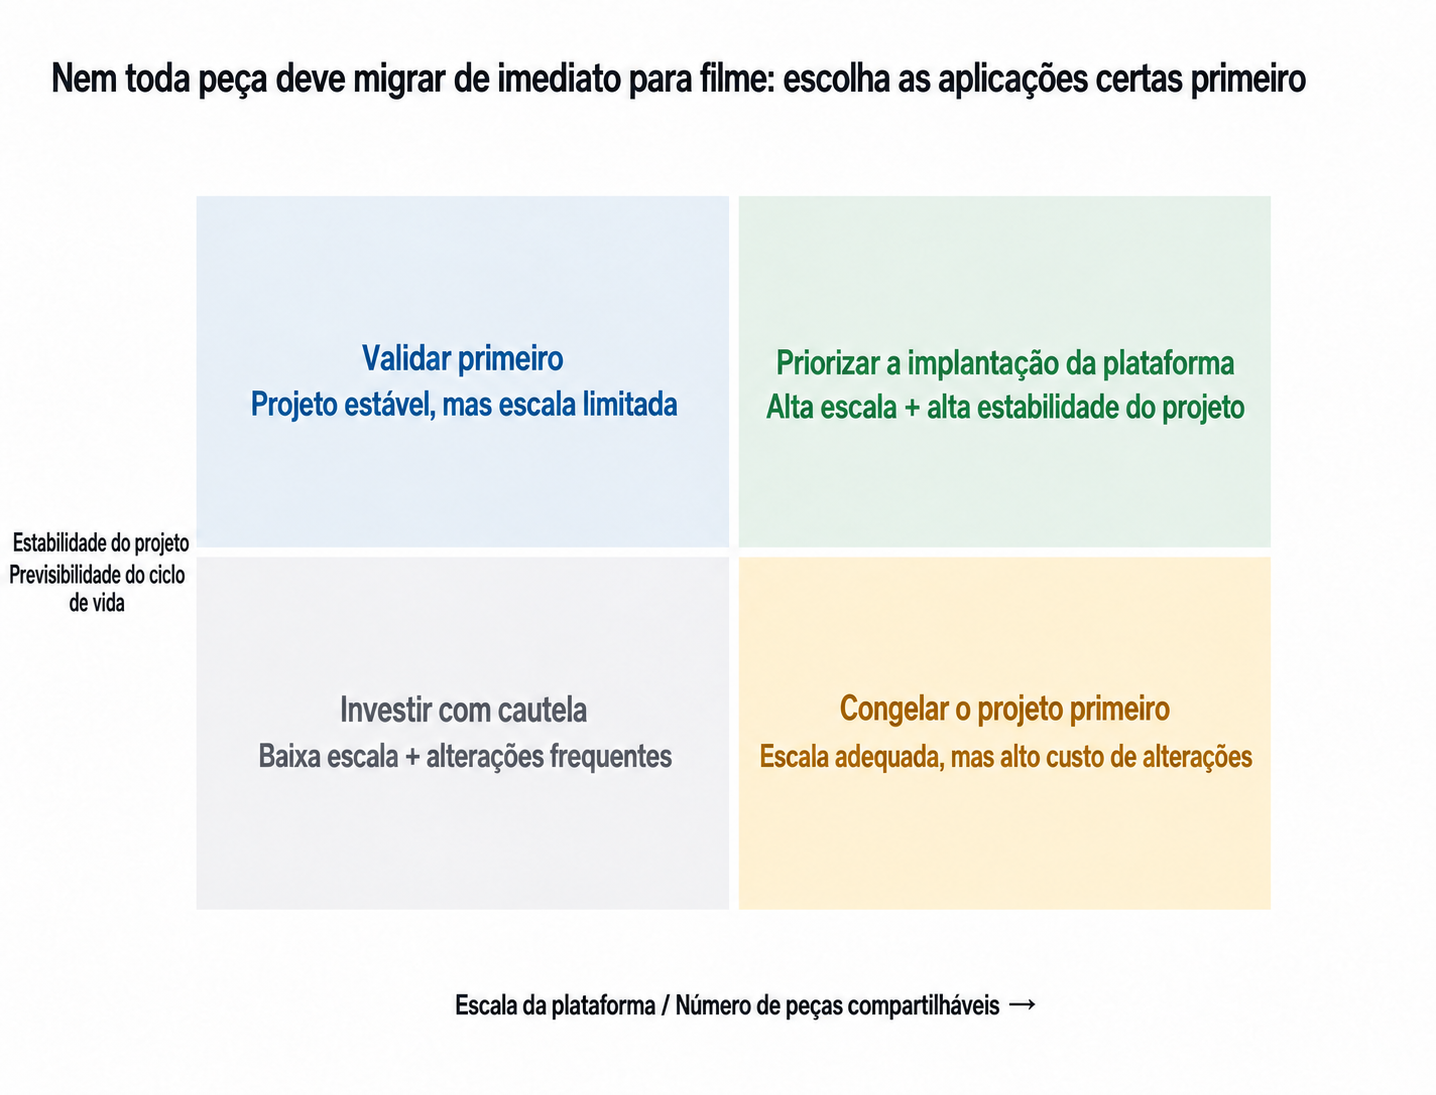
Figura 6 | Prioridade de introdução do filme: considerar em conjunto a escala da plataforma e a estabilidade do projeto
Matriz de decisão original. Projetos reais também devem considerar compatibilidade de materiais, risco de qualidade, capacidade e garantia de fornecimento.
Classifique os candidatos em peças de lançamento da plataforma, peças de replicação rápida e peças em observação. As peças de lançamento validam a arquitetura do equipamento e os dados comuns. As de replicação rápida reutilizam, sempre que possível, a máquina principal, as interfaces e a família de materiais. As peças em observação aguardam o congelamento do projeto ou a confirmação do volume. Assim, a plataforma é construída cedo sem comprometer a confiança da primeira etapa com projetos instáveis.
11. Plano de produção e critérios de liberação técnica: oito etapas da intenção de substituir à capacidade de replicar
A substituição por filme deve produzir capacidade de replicação em plataforma e avançar além de um único ensaio A/B. As oito etapas abaixo formam o plano de implementação e os critérios de liberação técnica, desde a aprovação do material e a validação do processo até a aprovação da produção:
- Etapa de portfólio: definir a peça de lançamento, as peças de replicação e o volume anual da plataforma; evitar atribuir todo o investimento compartilhado a uma única peça.
- Etapa comercial: fixar a abrangência do preço, a inclusão ou não do equipamento na cotação, a propriedade do ferramental, a responsabilidade pelas alterações e o valor residual.
- Etapa de projeto: congelar a área de adesivo, as referências de posicionamento, a cadeia de tolerâncias, a saída de ar e a estratégia de reparo antes da liberação do ferramental.
- Etapa de material: concluir a seleção preliminar de substrato e filme, a validação de armazenamento/envelhecimento e a garantia de fornecimento.
- Etapa de processo: reconstruir na peça real a janela T/P/t, a conformabilidade do cabeçote de prensagem, o campo térmico e o critério de temperatura de desmoldagem.
- Etapa de qualidade: concluir DV/PV, aparência/óptica, durabilidade, descolamento/cisalhamento e resolução dos modos de falha.
- Etapa de capacidade: calcular a quantidade de equipamentos pelo ciclo de ocupação, OEE, pico do portfólio e operação com capacidade reduzida.
- Etapa de dados: vincular número de série da peça, lote do filme, versão do ferramental, curva de processo e resultado da inspeção.
Conclusão: a vantagem do filme depende de uma plataforma mais completa, sem desqualificar a pulverização
O argumento mais consistente a favor do filme é transformar a linha de colagem, antes sustentada pela experiência do chão de fábrica, em um ativo de plataforma. O material recebido define os limites, uma janela controla o processo, os resultados ficam vinculados a cada peça, várias peças compartilham o equipamento e uma linguagem comum de dados permite replicar o aprendizado. Isso é mais concreto do que slogans sobre materiais avançados ou uma fábrica mais limpa.
Esse caminho tem requisitos concretos. O valor de aproximadamente CNY 1,2 milhão por matriz específica, informado com base na experiência do usuário, deve entrar no fluxo de caixa. Dispositivos e ferramentas de ativação precisam de cotações formais. O congelamento do projeto deve ocorrer mais cedo. Capacidade e cadeia de suprimentos devem ser calculadas no nível da plataforma, além de cada programa de veículo. Ignorar esses custos compromete a confiança após o lançamento; considerá-los permite transformar o filme de argumento comercial em capacidade operacional.
Fontes e base de cálculo
- Principais capturas de tela fornecidas pelo usuário, com custos visíveis: consumo, desperdício e mão de obra de pulverização; e custos ocultos: adaptação, carvão ativado, área ocupada, saúde, contaminação, armazenamento, almoxarifado, material recebido e manutenção.
- Filme adesivo versus adesivo à base de água por pulverização: um investimento de RMB 2 milhões em equipamentos compra um processo repetível, não apenas adesivo (primeiro artigo, 30/08/2026), usado apenas para identificar o conteúdo já tratado e evitar repetição.
- Filme adesivo versus adesivo à base de água aplicado por pulverização: ROI da RELANET, 20260731 e Filme adesivo versus adesivo à base de água aplicado por pulverização: causas técnicas e ROI, RELANET, 20260731.
- Modelo atuarial de ROI para filme adesivo versus adesivo aplicado por pulverização (premissa atualizada: matriz de CNY 1,2 milhão por peça; dispositivos e ferramentas de ativação aguardam cotação formal).
- Dado da experiência do usuário: uma matriz específica por peça custa aproximadamente CNY 1,2 milhão. É uma entrada do modelo e não substitui uma cotação formal.
- A referência da EPA citada no primeiro artigo, a documentação de fornecedores de filme adesivo, GB 33372-2020, GB/T 27630-2011, HJ/T 400-2007 e GB/T 40726-2021. Projetos reais devem confirmar o escopo aplicável e as versões vigentes.
Ressalva: todos os valores financeiros deste artigo são exemplos de cálculo de projeto e não constituem compromisso de investimento. Parâmetros técnicos, aplicabilidade regulatória e conclusões de produção devem se basear em cotações formais, dados locais, validação do projeto e aprovação do cliente.