
เจาะลึกเทคโนโลยีการยึดติดภายในรถยนต์
จาก ROI ของชิ้นส่วนชนิดเดียวสู่สถาปัตยกรรมการผลิตระดับแพลตฟอร์ม
เหตุใดปัจจัยที่แยกผลลัพธ์ออกจากกันจึงไม่ใช่ราคากาว แต่คืออำนาจกำหนดแบบ การเชื่อมโยงข้อมูลตลอดกระบวนการ และสินทรัพย์ของแพลตฟอร์ม
สำหรับทีมกระบวนการผลิต เครื่องจักร คุณภาพ จัดซื้อ การเงิน และวิศวกรรมแพลตฟอร์ม
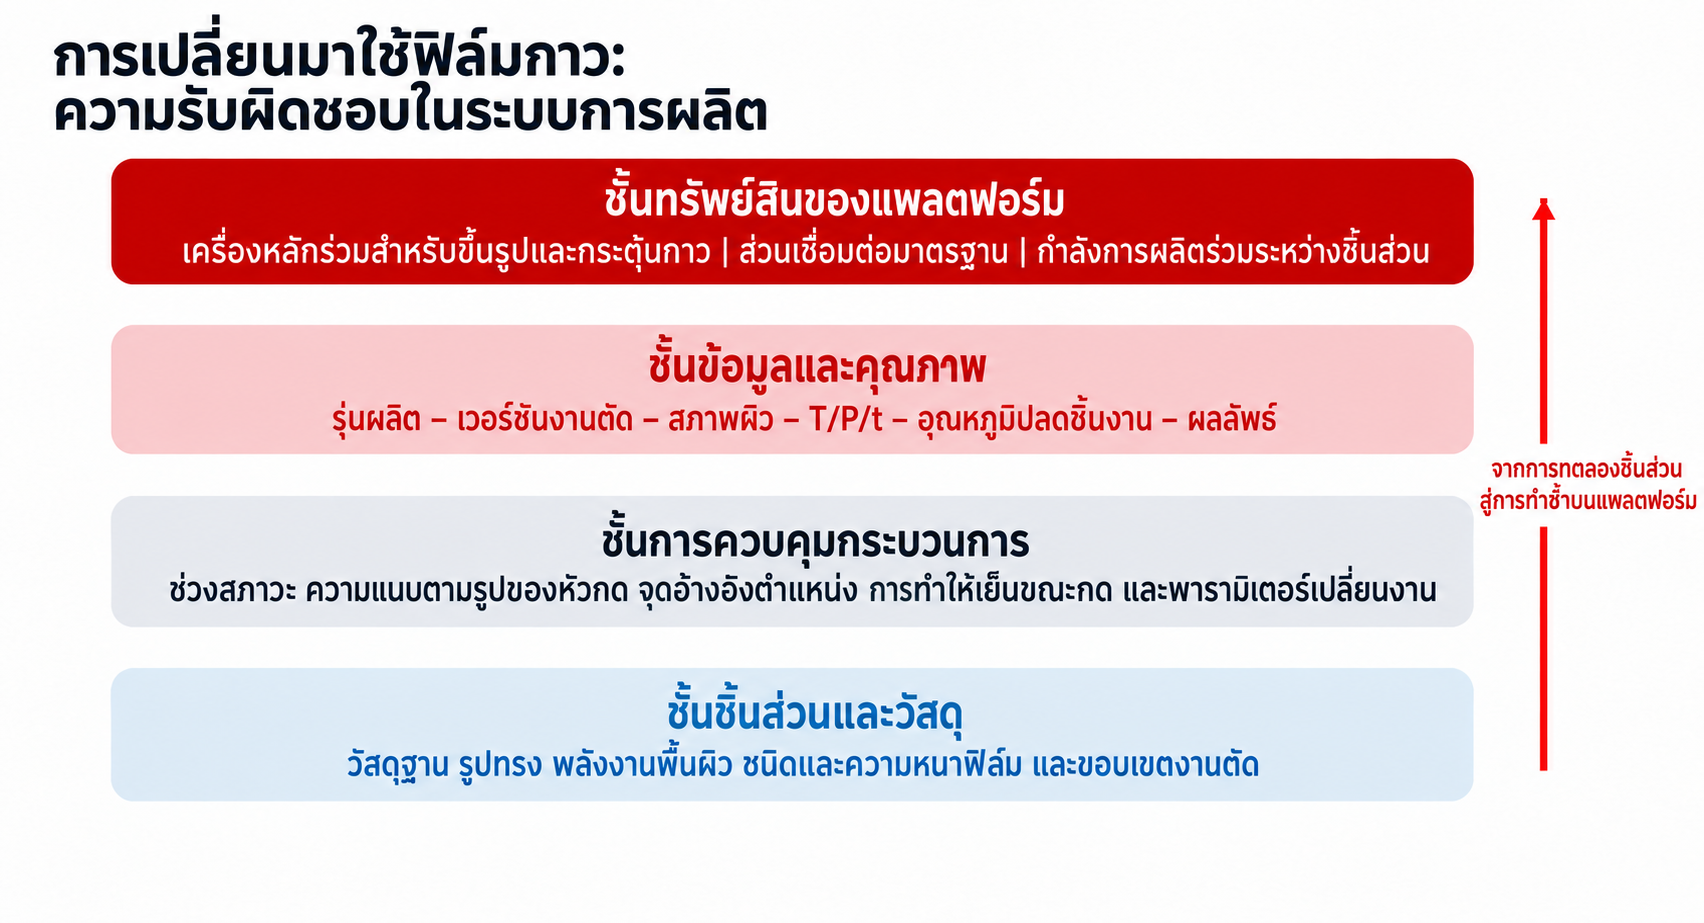
อินโฟกราฟิกที่จัดทำขึ้นสำหรับบทความนี้ บทความที่สองมุ่งที่สถาปัตยกรรมการผลิตระดับแพลตฟอร์ม โดยไม่กล่าวซ้ำถึงราคาต่อคันและการวิเคราะห์ต้นทุนแฝงที่ทำให้ผลเปรียบเทียบเปลี่ยนไปในบทความแรก
ข้อสรุปเบื้องต้น: ชิ้นส่วนชนิดเดียวเป็นการซื้อเครื่องจักร ชิ้นส่วนหลายชนิดเป็นการสร้างแพลตฟอร์ม
หากเปรียบเทียบชิ้นส่วนชนิดเดียว ชุดเครื่องมือเฉพาะหนึ่งชุด และเครื่องจักรหลักหนึ่งเครื่อง กับสายพ่นกาวที่ใช้งานได้อย่างมีเสถียรภาพแล้ว ฟิล์มกาวอาจไม่ผ่านการพิจารณาลงทุนได้ง่าย สาเหตุไม่ใช่วัสดุไม่มีคุณค่า แต่มีโครงการร่วมใช้สินทรัพย์น้อยเกินไป ในแบบจำลองนี้ แม่พิมพ์เฉพาะชิ้นส่วนหนึ่งชุดมีราคาประมาณ RMB 1.2 ล้านตามประสบการณ์ของผู้ใช้ เมื่อรวมเครื่องจักรหลักที่ใช้ร่วมกัน RMB 2 ล้าน เงินลงทุนเริ่มต้นของระบบฟิล์มจึงอยู่ที่ประมาณ RMB 3.2 ล้าน เทียบกับการปรับปรุงสายพ่นกาว RMB 800,000 จะมีเงินลงทุนเพิ่มประมาณ RMB 2.4 ล้าน แม้คาดว่าจะประหยัดค่าใช้จ่ายดำเนินงานปีแรกได้ RMB 544,800 แต่ NPV ในช่วงห้าปีอยู่ที่ประมาณ -RMB 128,000 และ IRR ประมาณ 6.0% ซึ่งต่ำกว่าอัตราคิดลด 8%
ดังนั้น การพิจารณารอบที่สองไม่ควรถามเพียงว่า “ฟิล์มราคาต่อตารางเมตรเท่าไร” แต่ควรถามอีกห้าประเด็นที่ยากกว่าและให้ประโยชน์มากกว่า: ใครมีอำนาจกำหนดกระบวนการ สินทรัพย์ใดใช้ร่วมกันได้ การเปลี่ยนแปลงใดทำให้ต้องลงทุนใหม่ จะนำหลักฐานยืนยันกระบวนการไปใช้ซ้ำข้ามโครงการรถยนต์ได้อย่างไร และท้ายที่สุดใครเป็นผู้รับต้นทุนและความเสี่ยง
| ประเด็นพิจารณา | แนวคิดของกระบวนการพ่นกาว | แนวคิดของระบบฟิล์มระดับแพลตฟอร์ม |
|---|---|---|
| สิ่งที่ลงทุน | สถานีเดียว/สายการผลิตเดียว | เครื่องจักรที่ใช้ร่วมกัน + ชุดเครื่องมือแบบโมดูล + ระบบข้อมูล |
| สินทรัพย์ด้านกระบวนการ | รักษาความสามารถด้วยประสบการณ์หน้างานผลิต | ช่วงสภาวะกระบวนการ ชุดค่าตั้ง รุ่นข้อมูล และโครงสร้างการตรวจสอบย้อนกลับที่นำไปใช้ซ้ำได้ |
| ขอบเขตต้นทุน | ค่าวัสดุ แรงงาน และห้องพ่นกาว | กระแสเงินสดตลอดอายุโครงการ + ต้นทุนแฝงจากการเปลี่ยนแปลง + ความเสียหายจากความเสี่ยง |
| ขอบเขตโครงการ | คำนวณแต่ละโครงการรถยนต์แยกกัน | ลงทุนในกลุ่มโครงการบนแพลตฟอร์มและจัดสรรกำลังการผลิต |
| วิธีอนุมัติให้ใช้ในการผลิต | ผ่านการทดสอบหนึ่งครั้ง | วงจรหลักฐานที่เชื่อมวัสดุ กระบวนการ เครื่องจักร และข้อมูลครบถ้วน |
ตาราง 1 | มุมมองเชิงวิเคราะห์ของบทความที่สอง: ตั้งแต่การเปลี่ยนวัสดุไปจนถึงความสามารถในการผลิตระดับแพลตฟอร์ม
1. ปัญหาที่พลาดบ่อยที่สุดไม่ใช่รายการต้นทุน แต่เป็นปัญหาความเป็นเจ้าของต้นทุน
ฟิล์มกาวย้ายความซับซ้อนในการผลิตบางส่วนจากพื้นที่พ่นกาวไปสู่ขั้นตอนต้นน้ำ ได้แก่ การเคลือบกาว การตัดด้วยแม่พิมพ์ และการตรวจคุณภาพวัสดุขาเข้า ต้นทุนไม่ได้หายไป แต่ย้ายจากค่าใช้จ่ายดำเนินงานในโรงงานไปอยู่ในความสามารถของผู้ส่งมอบ เครื่องมือเฉพาะ สินค้าคงคลัง และการควบคุมรุ่นแบบ หากยังเขียนเงื่อนไขการค้าเหมือนการซื้อวัสดุทั่วไป จะเกิดประเด็นไม่ชัดเจนหลังเริ่มผลิต: ใครลงทุนเครื่องจักรหลัก ใครเป็นเจ้าของแม่พิมพ์ ใครจ่ายค่าปรับแก้งานหลังเปลี่ยนแบบทางวิศวกรรม ใครได้รับมูลค่าคงเหลือเมื่อยุติการผลิต และราคาชิ้นส่วนเคลือบกาวล่วงหน้าของผู้ส่งมอบรวมค่าตัดจำหน่ายเครื่องจักรแล้วหรือไม่
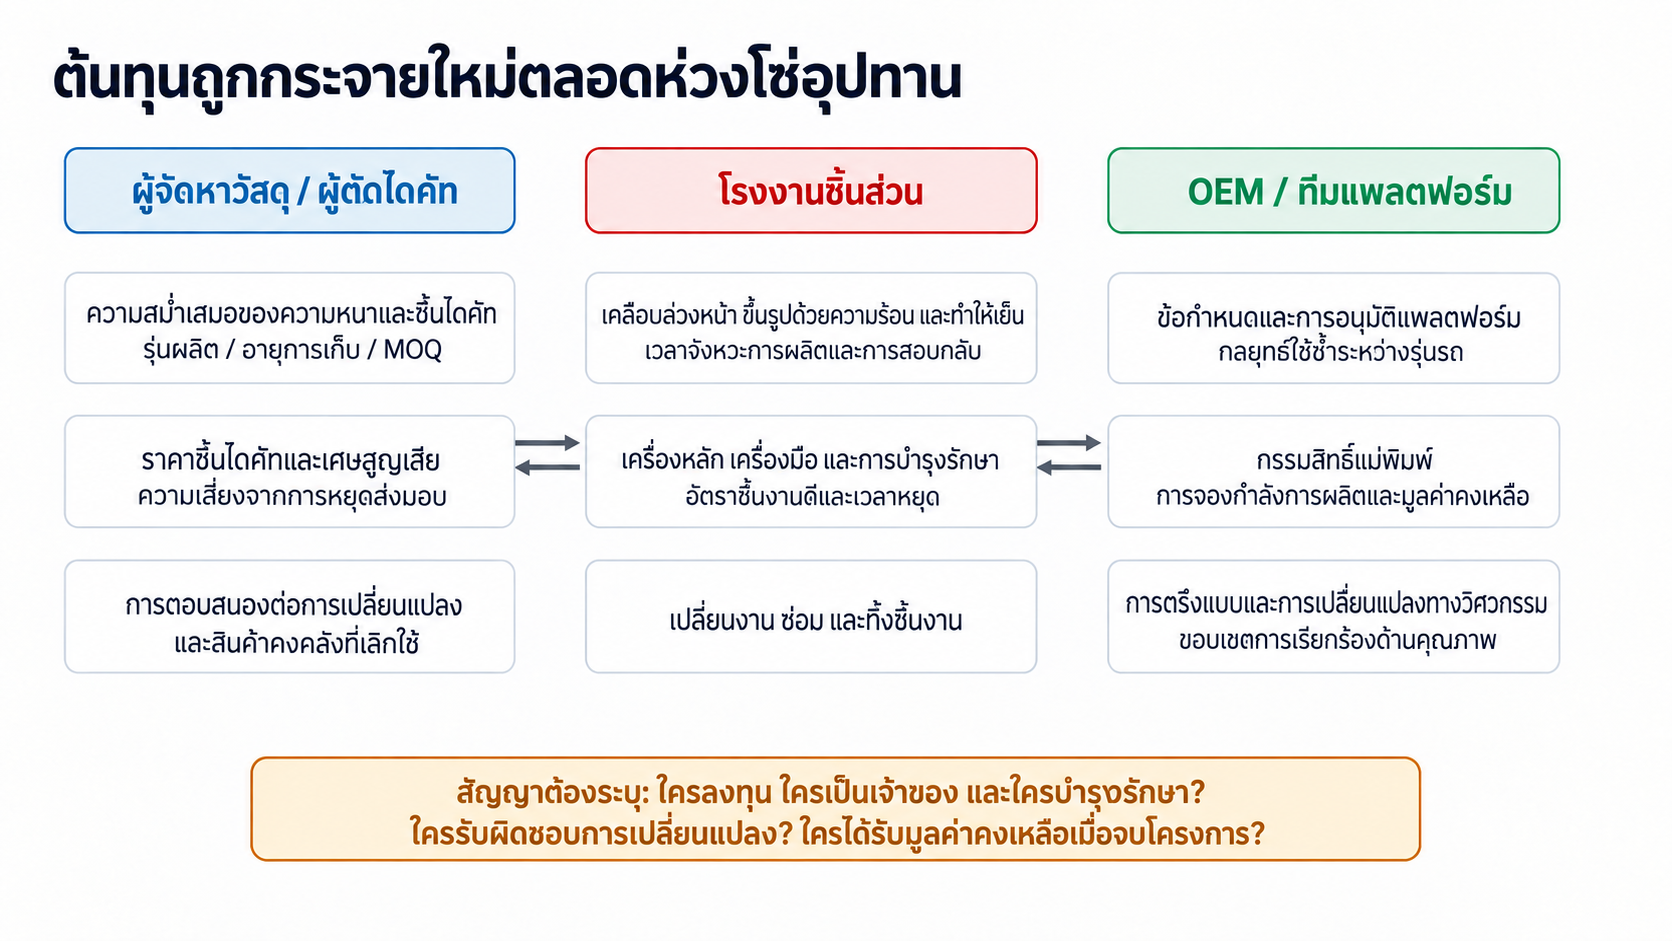
รูปที่ 1 | หลังเปลี่ยนเป็นฟิล์ม ต้นทุนจะกระจายใหม่ระหว่างผู้ส่งมอบวัสดุ โรงงานชิ้นส่วน และทีมแพลตฟอร์มรถยนต์
จัดทำจากภาพหน้าจอข้อมูลสำคัญของโครงการ ขอบเขตต้นทุนใน PPT และสมมติฐานเงินลงทุนเครื่องมือที่ผู้ใช้ให้มา
ในการพิจารณาเงื่อนไขการค้า ควรแยกเงินลงทุนเป็นห้ากลุ่มแทนการรวมเป็น “ค่าเครื่องจักร” รายการเดียว ได้แก่ เครื่องจักรหลักที่ใช้ร่วมกัน แม่พิมพ์เฉพาะชิ้นส่วน ฟิกซ์เจอร์เฉพาะชิ้นส่วน เครื่องมือกระตุ้นกาว/อะแดปเตอร์เฉพาะชิ้นส่วน และค่าติดตั้ง/ทวนสอบรวมเงินทุนหมุนเวียน จึงจะประเมินต้นทุนของการใช้แพลตฟอร์มซ้ำและการเปลี่ยนแปลงทางวิศวกรรมได้แม่นยำ
| หัวข้อสัญญา | คำจำกัดความที่ต้องชัดเจน | ผลหากไม่กำหนดให้ชัดเจน |
|---|---|---|
| ขอบเขตราคา | ราคาชิ้นฟิล์มที่ตัดแล้วรวมค่าเคลือบ ตัดด้วยแม่พิมพ์ ค่าเสื่อมเครื่องจักร บรรจุภัณฑ์ และเศษทิ้งหรือไม่ | การลงทุนเดียวกันจะถูกนับทั้งในใบเสนอราคาและ CAPEX |
| ความเป็นเจ้าของเครื่องมือ | กรรมสิทธิ์ในแม่พิมพ์ ฟิกซ์เจอร์ และหัวกด รวมถึงการโอนและมูลค่าคงเหลือหลังสิ้นสุดโครงการ | เครื่องมือไม่สามารถเคลื่อนย้ายได้เมื่อมีการเปลี่ยนซัพพลายเออร์ หรือต้องมีการลงทุนซ้ำ |
| ข้อผูกพันด้านกำลังการผลิต | กำลังการผลิตของเครื่องจักรที่ใช้ร่วมกัน ลำดับความสำคัญ ค่า OEE ฐาน และเงื่อนไขที่ต้องขยายกำลังการผลิต | โครงการใหม่เบียดบังเวลาการผลิตของโครงการเดิม |
| การเปลี่ยนแปลงทางวิศวกรรม | ประเภทการเปลี่ยนแปลง กำหนดเวลาเสนอราคา และผู้รับผิดชอบวัสดุที่ใช้ต่อไม่ได้กับการทวนสอบซ้ำ | การเปลี่ยนแปลงเล็กๆ น้อยๆ ก่อนหรือหลัง SOP กลายเป็นค่าใช้จ่ายที่ไม่ได้วางแผนไว้จำนวนมาก |
| การเรียกร้องความรับผิดด้านคุณภาพ | ขอบเขตความรับผิดชอบด้านวัสดุขาเข้า การจัดตำแหน่ง การกดร้อน การทำให้เย็น และวัสดุฐาน | ไม่สามารถใช้ข้อมูลระบุสาเหตุและผู้รับผิดชอบความเสียหายได้อย่างรวดเร็ว |
ตาราง 2 | เงื่อนไขการค้าพื้นฐานห้าประการสำหรับโครงการฟิล์มกาว
2. ยกระดับ ROI จากการคำนวณโครงการเดียวสู่การลงทุนในกลุ่มโครงการของแพลตฟอร์ม
แบบจำลองทางคณิตศาสตร์การเงินฉบับปรับปรุงให้ผลฐานที่ดูไม่เอื้อต่อฟิล์ม สำหรับชิ้นส่วนชนิดเดียว ระบบฟิล์มต้องใช้เงินลงทุนเริ่มต้นเพิ่ม RMB 2.4 ล้าน ประหยัดค่าดำเนินงานปีแรก RMB 544,800 มีระยะคืนทุนอย่างง่าย 50.9 เดือน และ NPV ห้าปี -RMB 128,000 ต้องคงข้อสรุปนี้ไว้ เพราะช่วยป้องกันการสร้างผลตอบแทนที่ไม่จริงด้วยการประเมินเงินลงทุนเครื่องมือต่ำเกินไป
การตัดสินใจระดับแพลตฟอร์มไม่อาจหยุดเพียงเท่านั้น เครื่องจักรหลักที่ใช้ร่วมกันราคา RMB 2 ล้านซื้อเพียงครั้งเดียว ชิ้นส่วนแต่ละชนิดที่เพิ่มเข้ามา โดยมีปริมาณผลิตต่อปีและการประหยัดต่อหน่วยเท่ากัน จะเพิ่มแม่พิมพ์เฉพาะ RMB 1.2 ล้านและชุดเครื่องมือที่เกี่ยวข้อง พร้อมเพิ่มการประหยัดค่าดำเนินงาน ภายใต้สมมติฐานตัวอย่าง NPV ห้าปีจะเป็นประมาณ RMB 943,900 สำหรับชิ้นส่วนสองชนิด RMB 2.0159 ล้านสำหรับสามชนิด และ RMB 3.0879 ล้านสำหรับสี่ชนิด
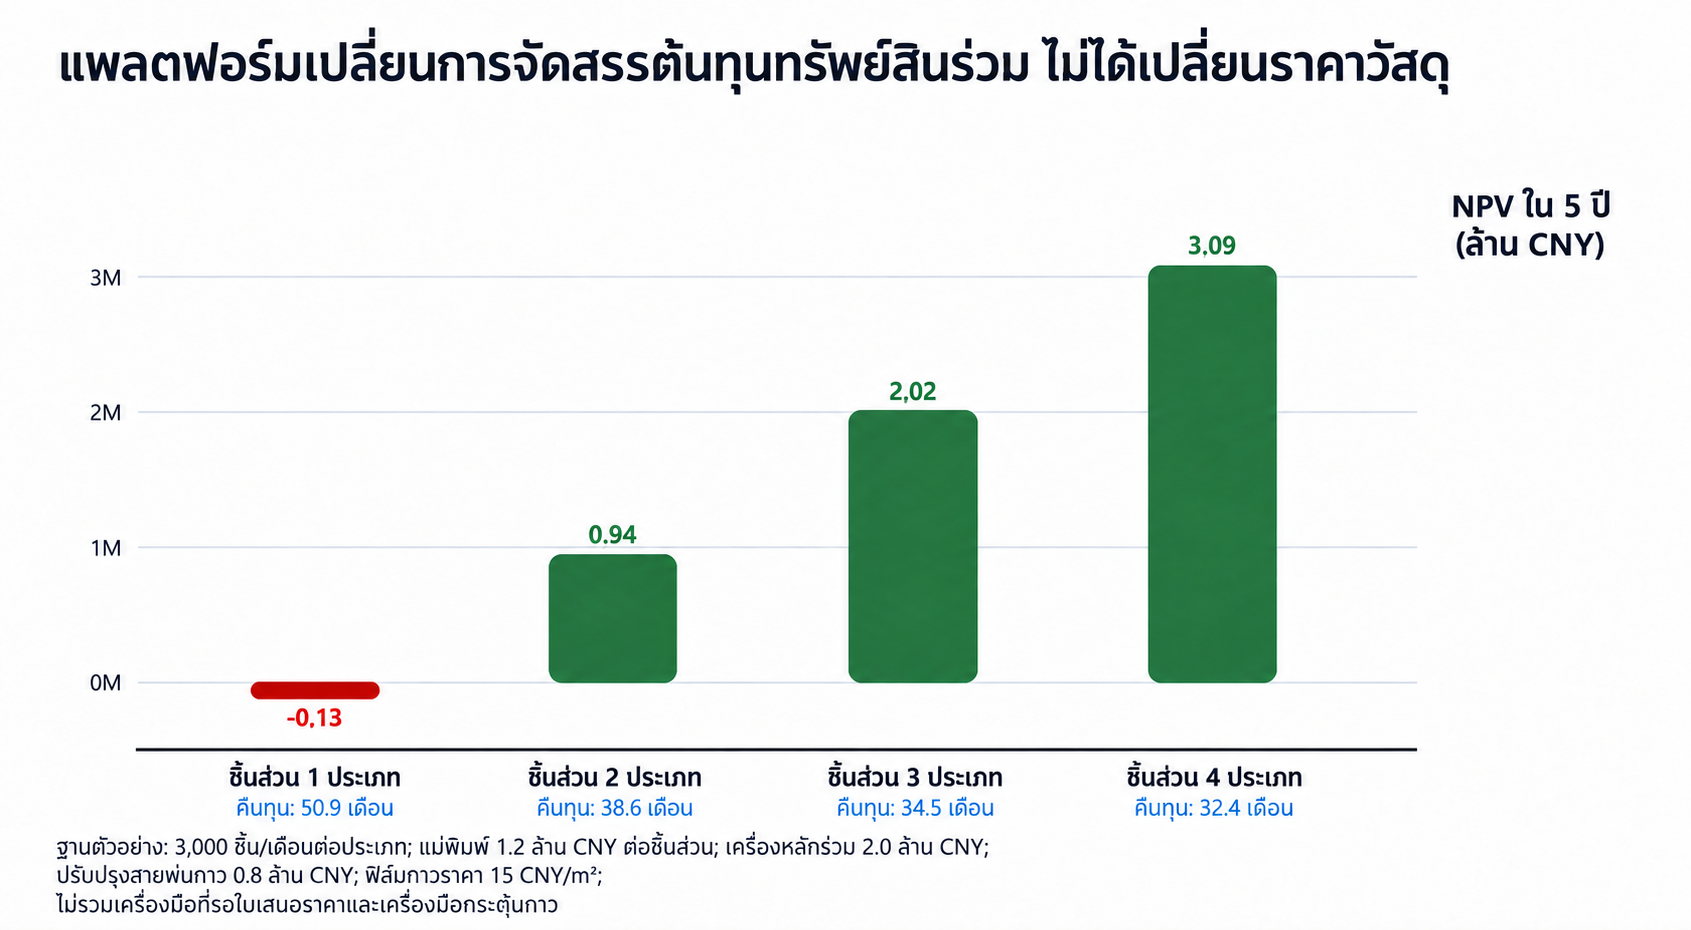
รูปที่ 2 | จากชิ้นส่วนหนึ่งถึงสี่ชนิด: NPV และระยะคืนทุนดีขึ้นเมื่อมีโครงการร่วมใช้สินทรัพย์มากขึ้น
สมมติฐานจำลอง: ชิ้นส่วนแต่ละชนิดรองรับรถ 3,000 คัน/เดือน ผลิต 12 เดือน/ปี ประหยัดค่าดำเนินงานปีแรก RMB 544,800 ต่อชนิด อัตราเพิ่มต้นทุนทั่วไป 2% อัตราคิดลด 8% เครื่องจักรหลักร่วม RMB 2 ล้าน แม่พิมพ์ RMB 1.2 ล้านต่อชนิด และค่าปรับปรุงระบบพ่นกาวครั้งเดียว RMB 800,000 ยังไม่รวมฟิกซ์เจอร์และเครื่องมือกระตุ้นกาว เนื่องจากรอใบเสนอราคาอย่างเป็นทางการ
แบบจำลองการเงินที่รอบด้านกว่าควรมี “บัญชีกลุ่มชิ้นส่วน” หนึ่งแถวต่อหนึ่งชนิด บันทึก SOP, EOP, แนวโน้มปริมาณผลิตรายปี พื้นที่ยึดติดต่อคัน ราคาฟิล์ม แม่พิมพ์/ฟิกซ์เจอร์ เวลาครองเครื่องจักรร่วมเป็นนาที โอกาสเปลี่ยนแบบ มูลค่าคงเหลือ และต้นทุนยุติโครงการ NPV ของแพลตฟอร์มไม่ใช่ค่าเฉลี่ยอย่างง่าย แต่เป็นกระแสเงินสดรวมภายใต้ข้อจำกัดกำลังการผลิตเดียวกัน ในแบบจำลองนี้ จุดคุ้มทุน NPV อยู่ระหว่างชิ้นส่วนหนึ่งกับสองชนิด เมื่อนับเป็นโครงการเต็ม ต้องมีอย่างน้อยสองชนิดที่มีปริมาณผลิตและการประหยัดใกล้เคียงกัน จึงผ่านเกณฑ์ NPV ห้าปีเท่ากับศูนย์
3. นิยามทางเทคนิคของมาตรฐานแพลตฟอร์ม: ใช้ระบบแกนกลางร่วมกัน แต่ต้องยืนยันข้อเท็จจริงทางกายภาพของแต่ละชิ้นส่วน
คำว่า “ใช้เครื่องจักรร่วมกันข้ามโครงการรถยนต์ได้” มักถูกอธิบายง่ายเกินจริง เครื่องจักรหลักใช้ร่วมกันได้ แต่หัวกด แม่พิมพ์ การกระจายความร้อน และช่วงสภาวะกระบวนการไม่สามารถคัดลอกไปใช้ตรง ๆ ได้ มาตรฐานแพลตฟอร์มที่แท้จริงมีสี่ส่วน: สถาปัตยกรรมความปลอดภัยของเครื่องจักรร่วมกัน จุดต่อเครื่องมือแบบโมดูล โครงสร้างชุดค่าตั้งควบคุมร่วมกัน และช่องข้อมูลกับตรรกะตัดสินใจร่วมกัน ส่วนรูปทรงชิ้นงาน แนวตัดด้วยแม่พิมพ์ การกระจายแรงกดเฉพาะจุด และคู่ผสมวัสดุฐานกับฟิล์มแต่ละคู่ยังต้องทวนสอบเฉพาะ
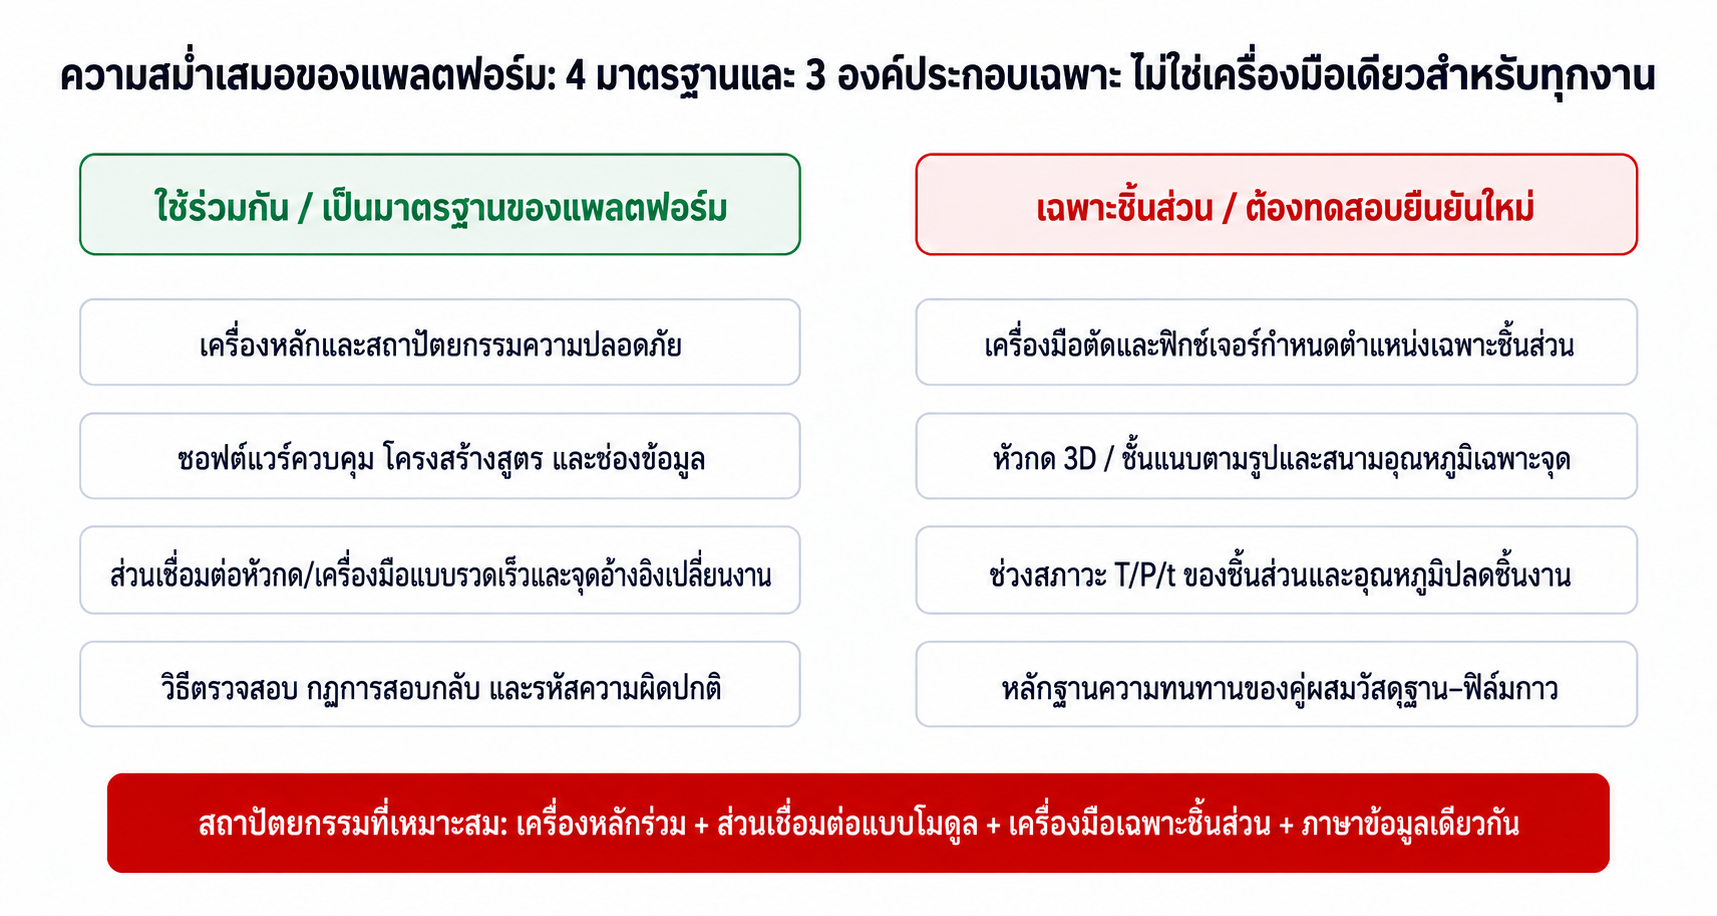
รูปที่ 3 | ขอบเขตแพลตฟอร์มที่เหมาะสม: ใช้เครื่องจักรหลักและภาษาข้อมูลร่วมกัน พร้อมคงชุดเครื่องมือและหลักฐานทวนสอบเฉพาะชิ้นส่วน
แผนภาพสถาปัตยกรรมที่จัดทำขึ้นโดยรวมแนวคิดเครื่องจักรที่ใช้ร่วมกัน เครื่องมือเฉพาะ และจุดอนุมัติด้านเทคนิคกับคุณภาพจาก PPT ของโครงการ
สถาปัตยกรรมนี้ให้ประโยชน์โดยตรงสองประการ ประการแรก การเปลี่ยนรุ่นผลิตไม่ใช่ “พัฒนากระบวนการใหม่” แต่เป็นการเรียกชุดค่าตั้งของชิ้นส่วน เปลี่ยนชุดเครื่องมือแบบโมดูล และตรวจความตรงกันของรุ่นข้อมูล ประการที่สอง ข้อมูลสามารถเปรียบเทียบข้ามโครงการรถยนต์ได้ รหัสความผิดปกติ ช่องข้อมูลกระบวนการ และตัวชี้วัดความสามารถที่ใช้ร่วมกัน ช่วยให้ทีมวิศวกรรมระบุปัญหาเชิงระบบได้ แทนที่จะต้องอธิบายแยกสำหรับทุกโครงการ
- ข้อมูลจำเพาะของอุปกรณ์แพลตฟอร์ม: ความดันสูงสุด จำนวนโซนความร้อน ความแม่นยำในการควบคุมอุณหภูมิ ความสามารถในการทำความเย็น อินเตอร์ล็อคเพื่อความปลอดภัย ความถี่ในการสุ่มตัวอย่างข้อมูล และโปรโตคอลอินเทอร์เฟซ
- ข้อกำหนดจุดต่อเครื่องมือ: จุดอ้างอิง การเปลี่ยนอย่างรวดเร็ว รหัสระบุตัวตน การป้องกันความผิดพลาด ขั้วต่อ ชั้นยืดหยุ่นของหัวกด และอายุใช้งานก่อนบำรุงรักษา
- ข้อกำหนดข้อมูลชุดค่าตั้ง: หมายเลขชิ้นส่วน คู่ผสมวัสดุ รุ่นแนวตัด อุณหภูมิ/แรงดัน/เวลา อุณหภูมิถอดชิ้นงานจากแม่พิมพ์ ค่าความคลาดเคลื่อนที่ยอมรับ และสิทธิ์เข้าถึง
- ข้อกำหนดภาษาด้านคุณภาพ: รหัสข้อบกพร่อง รายการตรวจสุ่ม แผนตอบสนองเมื่อผิดปกติ ขอบเขตกักกันชิ้นงาน และระดับรายละเอียดในการตรวจสอบย้อนกลับ
4. ต้นทุนแฝงจากการเปลี่ยนแปลงทางวิศวกรรมของฟิล์ม: ยิ่งอนุมัติแบบให้คงที่ช้า ยิ่งใช้คุณค่าของแพลตฟอร์มไปมาก
ขอบเขตพ่นกาวปรับที่หน้างานได้ระดับหนึ่งด้วยการปิดบังพื้นที่ แนวเดินปืนพ่น และปริมาณกาวต่อพื้นที่ แต่รูปทรงฟิล์มถูกกำหนดไว้ตั้งแต่การตัดด้วยแม่พิมพ์ จึงมีขอบเขตสม่ำเสมอกว่า และทำให้การเปลี่ยนแปลงทางวิศวกรรมช่วงปลายมีต้นทุนสูงขึ้นด้วย หากผิว Class A ขอบหุ้ม พื้นที่ติดกาว ทางระบายอากาศ จุดอ้างอิงจัดตำแหน่ง รัศมี หรือห่วงโซ่ค่าความคลาดเคลื่อนเปลี่ยนหลังอนุมัติทำเครื่องมือ อาจต้องเปลี่ยนแม่พิมพ์ตัด ฟิกซ์เจอร์จัดตำแหน่ง หัวกด 3D การกระจายความร้อน DOE การทวนสอบความทนทาน และจัดการสินค้าคงคลังที่ใช้ต่อไม่ได้พร้อมกัน
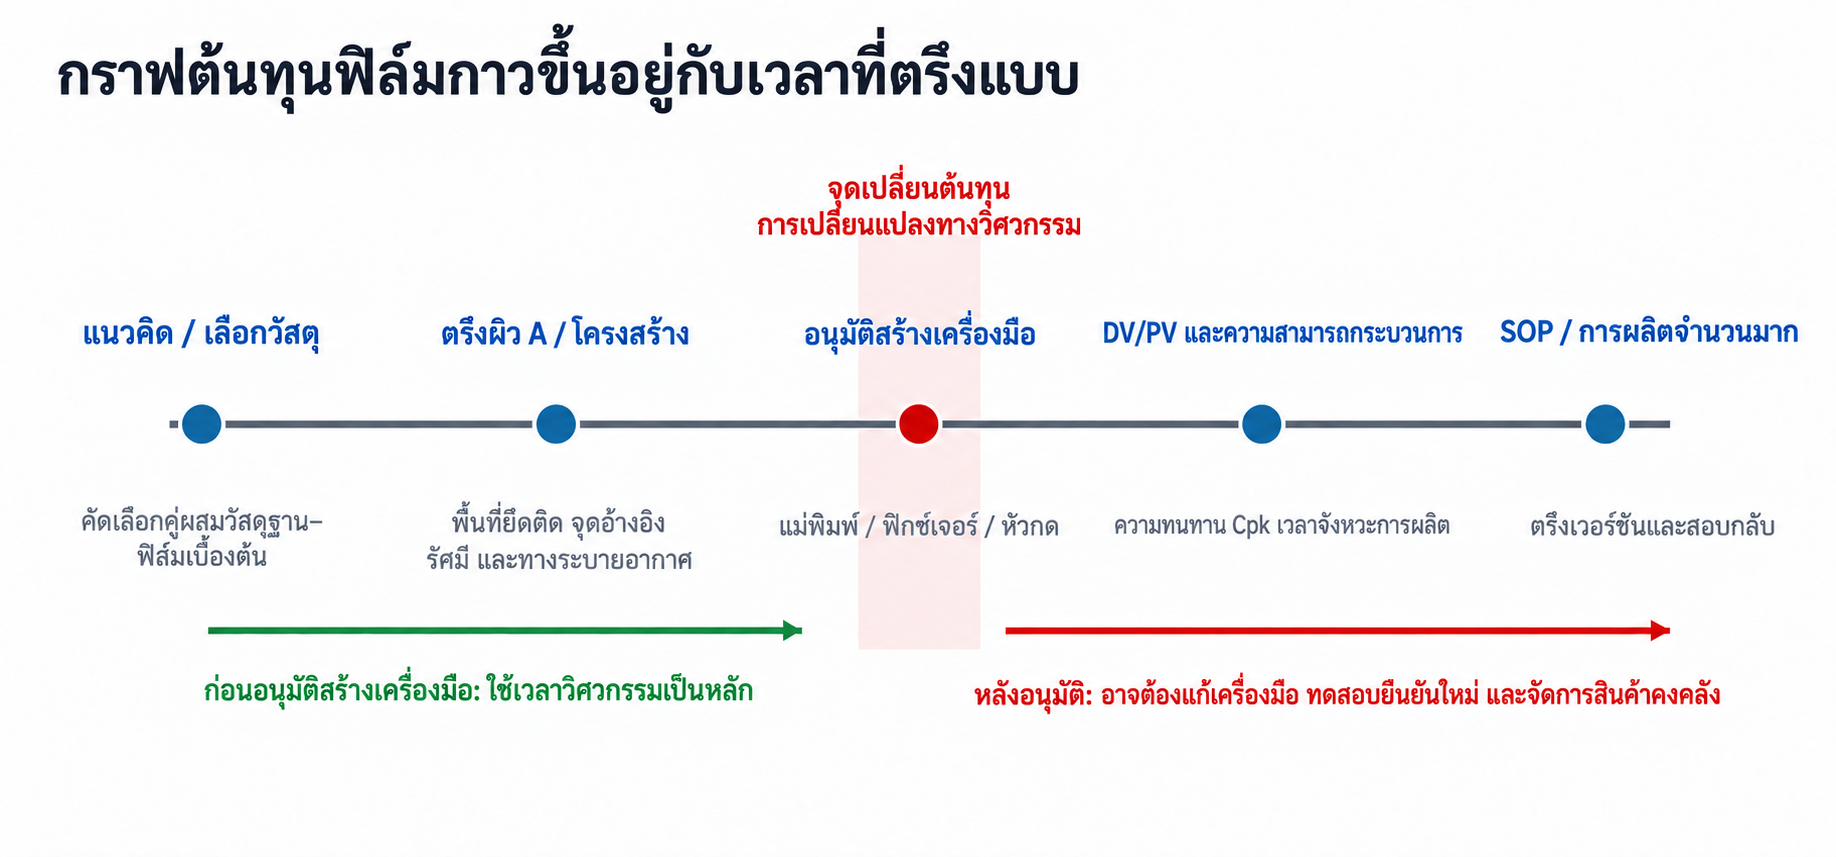
รูปที่ 4 | การอนุมัติทำเครื่องมือเป็นจุดแบ่งต้นทุนการเปลี่ยนแปลง: ยิ่งเปลี่ยนช้า ยิ่งกระทบสินทรัพย์และหลักฐานมากขึ้น
ภาพประกอบ APQP ที่จัดทำขึ้นสำหรับบทความนี้ จุดตรวจแต่ละช่วงต้องสอดคล้องกับกระบวนการพัฒนาของลูกค้า
โครงการฟิล์มกาวจึงควรนำ “พื้นที่ติดกาวที่ผลิตได้จริง” เข้าสู่ข้อกำหนดผลิตภัณฑ์ตั้งแต่ต้น แทนที่จะให้ทีมกระบวนการแก้ปัญหาภายหลังอนุมัติรูปแบบภายนอกและโครงสร้างให้คงที่แล้ว ควรทบทวนความสามารถในการผลิตของพื้นที่ติดกาวให้เสร็จก่อนอนุมัติผิว Class A และโครงสร้าง และจำแนกการเปลี่ยนแปลงเป็นระดับชุดค่าตั้งอย่างเดียว แนวตัด เครื่องมือ หรือระบบวัสดุ แต่ละระดับควรกำหนดต้นทุน ความเข้มข้นของการทวนสอบ และผู้มีอำนาจอนุมัติแยกกัน
5. ความสม่ำเสมอด้านคุณภาพและการตรวจสอบย้อนกลับ: เชื่อมตัวแปรกระบวนการกับชิ้นงานทุกชิ้น
ฟิล์มมักถูกอธิบายว่า “ความหนาสม่ำเสมอ ขอบเขตแน่นอน และไม่ต้องพ่นกาวในพื้นที่ผลิต” ประโยชน์เหล่านี้จะกลายเป็นสินทรัพย์ด้านคุณภาพยานยนต์ได้ก็ต่อเมื่อแปลงเป็นหลักฐานที่เชื่อมโยงถึงชิ้นงานแต่ละชิ้น สิ่งที่มีคุณค่าไม่ใช่เพียงอุณหภูมิและแรงดันเคยแสดงบนหน้าจอเครื่องจักร แต่คือความสามารถในการตอบว่า ชิ้นงานนี้ใช้ฟิล์มล็อตใด ใช้แนวตัดรุ่นใด รอหลังปรับสภาพวัสดุฐานนานเท่าใด กราฟการกดอยู่ในช่วงที่กำหนดหรือไม่ อุณหภูมิขณะถอดชิ้นงานเท่าใด และผลตรวจขั้นสุดท้ายเป็นอย่างไร
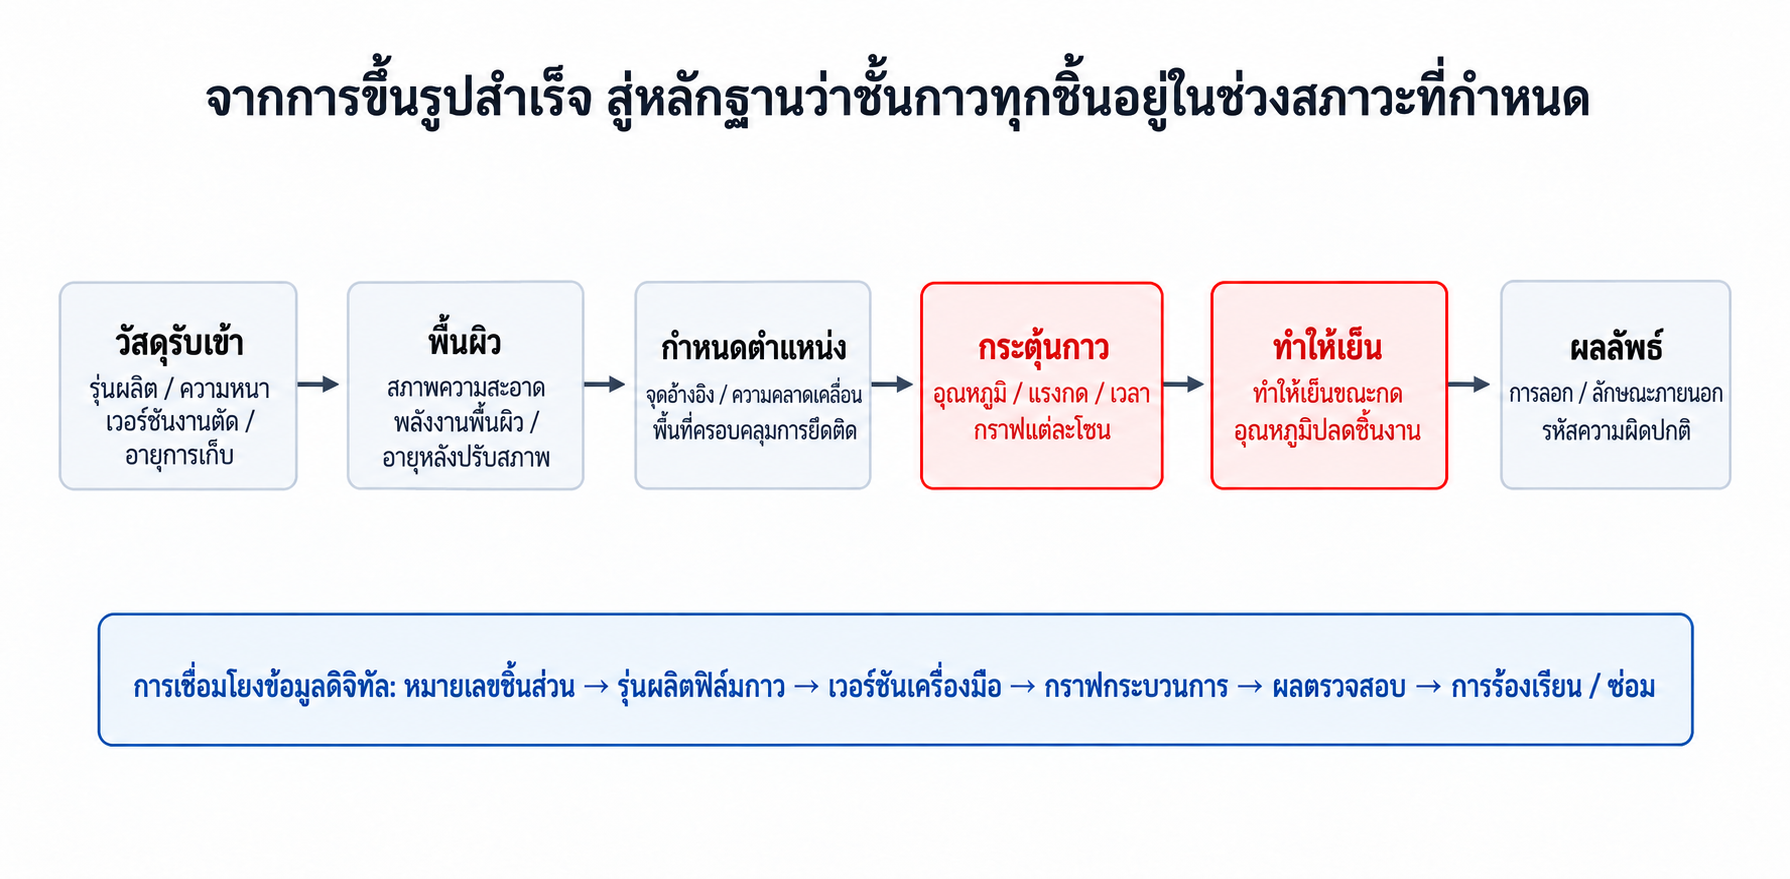
รูปที่ 5 | สายข้อมูลดิจิทัลระดับชิ้นงานที่เชื่อมล็อตวัสดุ รุ่นเครื่องมือ กราฟกระบวนการ และผลตรวจ
สถาปัตยกรรมการตรวจสอบย้อนกลับที่จัดทำขึ้นสำหรับบทความนี้ ขอบเขตช่องข้อมูลต้องสอดคล้องกับระดับรายละเอียดที่ลูกค้าต้องการ ความสามารถของเครื่องจักร และข้อกำหนดการกำกับดูแลข้อมูล
ควรแบ่งคุณลักษณะสำคัญต่อคุณภาพเป็นสามระดับ CTQ ด้านวัสดุ ได้แก่ ความหนา ปริมาณกาวต่อพื้นที่ ขนาดหลังตัด ล็อต และอายุเก็บรักษา CTQ ด้านกระบวนการ ได้แก่ สภาพพื้นผิว ระยะคลาดเคลื่อนในการจัดตำแหน่ง อุณหภูมิแต่ละโซน แรงดัน เวลา และการทำให้เย็นขณะคงแรงกด CTQ ด้านผลิตภัณฑ์ ได้แก่ ความแข็งแรงในการลอก/เฉือน สภาพขอบ ฟองอากาศ รูปลักษณ์ สมบัติทางแสง และการคงสมรรถนะหลังเร่งอายุ ทั้งสามระดับควรตรวจสอบย้อนกลับได้ด้วยหมายเลขประจำชิ้นงานเดียวกัน
| ชั้นควบคุม | จะต้องมีการบันทึก | หลักฐานทั่วไปสำหรับอนุมัติ | ประโยชน์เมื่อเกิดความผิดปกติ |
|---|---|---|---|
| วัสดุ | ล็อตฟิล์ม ความหนา/ปริมาณกาวต่อพื้นที่ รุ่นแนวตัด วันหมดอายุ | รายงานตรวจรับ ความสามารถในการควบคุมขนาด และการสุ่มตรวจล็อต | กำหนดขอบเขตกักกันล็อตผู้ส่งมอบและสินค้าคงคลังได้รวดเร็ว |
| พื้นผิว | วิธีทำความสะอาด พารามิเตอร์ปรับสภาพ และเวลารอหลังปรับสภาพ | พลังงานผิว/ความสามารถในการเปียกผิว และการทวนสอบเวลาที่ผ่านไป | แยกปัญหาการปนเปื้อนวัสดุฐานออกจากปัญหาฟิล์ม/การกด |
| กดความร้อน | อุณหภูมิแต่ละโซน แรงดัน เวลา และอุณหภูมิถอดชิ้นงาน | แผนที่ช่วงสภาวะกระบวนการ Cpk สัญญาณเตือน และกราฟที่จัดเก็บ | ระบุว่าชิ้นงานผ่านสภาวะที่ได้รับการยืนยันแล้วจริงหรือไม่ |
| ผลลัพธ์ | รูปลักษณ์ ความแข็งแรงในการลอก/เฉือน รหัสข้อบกพร่อง และการซ่อม | DV/PV การสุ่มตรวจในการผลิต และแผนตอบสนองเมื่อผิดปกติ | จำกัดขอบเขตกักกันและนำผลกลับไปปรับปรุงจนจบวงจร |
ตาราง 3 | ชุดข้อมูลขั้นต่ำสำหรับสายข้อมูลดิจิทัลด้านคุณภาพฟิล์มกาว
6. เวลารอบผลิตและกำลังการผลิต: เมื่อเลิกใช้ห้องพ่นกาว คอขวดจะย้ายไปที่การให้ความร้อน การทำให้เย็น และการขนย้าย
ฟิล์มไม่ได้ลดแรงงานทั้งหมดหรือเพิ่มกำลังการผลิตโดยอัตโนมัติ เมื่อเวลาพ่นกาว ระเหยน้ำ และล้างปืนพ่นลดลง คอขวดใหม่อาจเกิดที่การจัดตำแหน่งล่วงหน้า การอุ่นชุดกด การทำให้เย็นขณะคงแรงกด การขนย้ายชิ้นงาน และการเปลี่ยนรุ่นผลิต โดยเฉพาะชิ้นงาน 3D ซับซ้อน การลดพลังงานความร้อนและเวลาทำให้เย็นมีขีดจำกัด มิฉะนั้นอาจเสียหายต่อวัสดุฐานและรูปลักษณ์
เมื่อใช้เครื่องจักรร่วมกันบนแพลตฟอร์ม ควรบริหารเป็นแหล่งกำลังการผลิตร่วม จัดสรรเวลาเครื่องเป็นนาทีตามกลุ่มชิ้นส่วน และกำหนดลำดับความสำคัญช่วงความต้องการสูงกับเงื่อนไขขยายกำลังการผลิต ก่อนลงทุนให้ประเมินภาวะกดดันสามกรณี: ภาระเฉลี่ยรายปี ภาระสูงสุดรายเดือน และกำลังการผลิตที่ลดลงระหว่างเครื่องขัดข้องหรือบำรุงรักษา การใช้งานต่ำทำให้ ROI ลดลง ส่วนการใช้งานสูงเกินไปขยายผลเสียจากเครื่องหยุด เป้าหมายจึงไม่ใช่การใช้งาน 100% แต่เป็นกำลังสำรองที่ออกแบบให้สมดุลระหว่างความคุ้มค่าและความสามารถรับเหตุขัดข้อง
- การเปลี่ยนรุ่นผลิต: ต้องรวมการระบุชุดเครื่องมือ การป้องกันความผิดพลาด การอุ่น/ทำให้เย็น การยืนยันชิ้นแรก และสิทธิ์เปลี่ยนพารามิเตอร์ในเวลารอบผลิต
- การทำงานขนาน: สถานีคู่ ฟิกซ์เจอร์หมุน หรือการจัดตำแหน่งนอกเครื่องล่วงหน้า ช่วยลดเวลาครองเครื่องหลัก แต่เพิ่มงานระหว่างผลิตและความจำเป็นด้านการป้องกันความผิดพลาด
- การบำรุงรักษา: ชั้นยืดหยุ่นของหัวกด ตัวให้ความร้อน เซนเซอร์อุณหภูมิ การสอบเทียบแรงดัน และจุดอ้างอิงฟิกซ์เจอร์ ต้องอยู่ในแผนบำรุงรักษาเชิงป้องกัน
- แผนสำรอง: เมื่อเครื่องจักรสำคัญหยุด ต้องทราบว่ามีสถานีสำรอง ย้ายไปสายอื่นได้ หรือมีกระบวนการชั่วคราวที่ทวนสอบแล้วหรือไม่
7. ห่วงโซ่อุปทานและสินค้าคงคลัง: จาก “กาวถังที่ใช้ได้หลายงาน” สู่ “ชิ้นฟิล์มตัดเฉพาะชิ้นส่วน”
ชิ้นฟิล์มที่ตัดแล้วผูกวัสดุ รูปทรง และรุ่นแบบไว้ด้วยกัน ข้อดีคือวัสดุขาเข้าตรวจได้และมีขอบเขตแน่นอน แต่ต้องแลกกับ SKU ที่เพิ่มขึ้น ภาระ MOQ สต็อกที่ใช้ต่อไม่ได้ และความเสี่ยงเมื่อเปลี่ยนรุ่น กาวพ่นหนึ่งถังใช้กับชิ้นส่วนหลายชนิดได้ ส่วนฟิล์มอาจแยกเป็นหมายเลขชิ้นส่วนเฉพาะหลายรายการตามแนวตัด ความหนา วิธีลอกวัสดุรอง หรือทิศทางบรรจุ หากมาตรฐานแพลตฟอร์มครอบคลุมเพียงเครื่องจักร แต่ไม่ครอบคลุมกลุ่มวัสดุและกฎของชิ้นฟิล์ม ความซับซ้อนของสต็อกอาจหักล้างประโยชน์ในพื้นที่ผลิต
ควรกำหนด “กลยุทธ์กลุ่มวัสดุ” ระหว่างการจัดหาผู้ส่งมอบ ใช้เกรดฟิล์ม ชุดความหนา ระบบวัสดุรองลอก ความกว้างม้วน/บรรจุภัณฑ์ชิ้นฟิล์ม และช่องข้อมูลบนฉลากร่วมกันให้มากที่สุด โดยคงเฉพาะแนวตัดที่เป็นของชิ้นส่วนแต่ละชนิด VMI การพยากรณ์แบบปรับต่อเนื่อง MOQ แบบแบ่งระดับ กลไกรับคืน/ใช้ซ้ำหลังเปลี่ยนแบบ และการระบุผู้เป็นเจ้าของสต็อกสำรอง ช่วยลดเงินทุนหมุนเวียนและความเสี่ยงสต็อกใช้ต่อไม่ได้
| ความเสี่ยงด้านห่วงโซ่อุปทาน | การควบคุมที่จำเป็น | ตัวชี้วัดที่แนะนำ |
|---|---|---|
| MOQ และสต็อกที่ใช้ต่อไม่ได้ | การพยากรณ์แบบปรับต่อเนื่อง MOQ แบบแบ่งระดับ และกฎรับคืน/ใช้ซ้ำหลังเปลี่ยนแบบ | อัตราหมุนเวียนสินค้าคงคลัง มูลค่าสต็อกส่วนเกินและล้าสมัย (E&O) อัตราเศษทิ้ง |
| อายุการเก็บรักษาและการเก็บรักษา | อุณหภูมิ/ความชื้น FIFO สถานะล็อต และระยะเวลาสูงสุดหลังเปิดบรรจุภัณฑ์ | สัดส่วนใกล้หมดอายุ ล็อตหมดอายุ และเหตุสภาวะเก็บรักษาเกินเกณฑ์ |
| การเพิ่มขึ้นของ SKU เฉพาะ | มาตรฐานกลุ่มวัสดุ การตั้งชื่อชิ้นฟิล์ม และการยกเลิกรุ่นที่ไม่ใช้แล้ว | จำนวน SKU ต่อโครงการรถยนต์ และสัดส่วนที่ใช้เกรดร่วมกัน |
| แหล่งเดียว | กำลังการผลิตที่สำรองไว้ แม่พิมพ์สำรอง และแนวทางทวนสอบผู้ส่งมอบรายที่สอง | วันแห่งการหยุดชะงัก ระยะเวลาในการฟื้นตัว |
| การเปลี่ยนผ่านรุ่นแบบ | แยกรุ่นเก่า/ใหม่ กำหนดจุดเปลี่ยนรุ่น และตรวจสอบย้อนกลับตามหมายเลขประจำชิ้นงาน | เหตุวัสดุปะปน มูลค่าสต็อกที่ใช้ต่อไม่ได้ และอัตราชิ้นงานดีช่วงเปลี่ยนรุ่น |
ตาราง 4 | กลุ่มต้นทุนห่วงโซ่อุปทานฟิล์มใหม่สี่กลุ่มและตัวชี้วัดการจัดการ
8. EHS, LCA และความยั่งยืน: เปลี่ยนจาก "ไม่พ่นสารเคมี" มาเป็นความสมดุลของวัสดุและพลังงานที่สมบูรณ์
ฟิล์มช่วยลดการพ่นกาวในพื้นที่ผลิต การล้างปืนพ่น และภาระการระบายอากาศกับกรองอากาศบางส่วน เป็นประโยชน์ที่น่าสนใจแต่ไม่ได้เท่ากับ “ไม่มีภาระสิ่งแวดล้อม” การกดร้อนใช้พลังงาน ชิ้นฟิล์มต้องใช้วัสดุรองลอกและเกิดเศษจากการตัด สต็อกเฉพาะอาจกลายเป็นของทิ้ง และการเคลือบฟิล์มต้นน้ำเกิดในอีกโรงงานหนึ่ง ข้อสรุปทางเทคนิคที่รับผิดชอบจึงต้องแยกการปรับปรุง ณ สถานที่ผลิตออกจากขอบเขตตลอดวัฏจักรชีวิต
ควรจัดทำตารางคู่กันสองชุด: ตารางความแตกต่างด้าน EHS ณ สถานที่ผลิต และตารางวัสดุ/พลังงานตลอดวัฏจักรชีวิต ชุดแรกบันทึกการระบายอากาศ การกรอง การทำความสะอาด ของเสียเหลว การสัมผัสสารของผู้ปฏิบัติงาน และการจัดการอัคคีภัย ชุดที่สองบันทึกพลังงานต่อฟิล์มหนึ่งตารางเมตร ปลายทางวัสดุรองลอก อัตราใช้ประโยชน์จากการตัด เศษทิ้ง และการขนส่ง จะเปรียบเทียบแนวทางที่ปล่อยคาร์บอนหรือสร้างของเสียน้อยกว่าได้ก็ต่อเมื่อใช้ขอบเขตระบบเดียวกัน ทีม EHS ของโครงการควรยืนยันกฎระเบียบและมาตรฐานฉบับที่ใช้ตามสูตรวัสดุ สถานที่ใช้งาน และข้อกำหนดลูกค้า
9. การคิดต้นทุนความเสี่ยง: แยกเหตุการณ์ความถี่ต่ำและการสูญเสียสูงออก แทนที่จะซ่อนไว้เป็นค่าเฉลี่ย
ROI แบบดั้งเดิมมักรวมคุณภาพ เครื่องหยุด และอุปทานสะดุดไว้ในเปอร์เซ็นต์ “ต้นทุนอื่น” ทำให้ตรวจสอบและปรับปรุงได้ยาก วิธีที่เหมาะกับโครงการยานยนต์กว่าคือแยกแต่ละเหตุการณ์เป็นจำนวนโอกาสเสี่ยง ความน่าจะเป็น และความเสียหายต่อครั้ง: ความเสียหายคาดหมายรายปี = จำนวนโอกาสเสี่ยงรายปี × ความน่าจะเป็นของเหตุการณ์ × ความเสียหายเฉลี่ยต่อเหตุการณ์
ฝั่งพ่นกาว ให้พิจารณาการสัมผัสสารของผู้ปฏิบัติงาน การปนเปื้อนผลิตภัณฑ์ ความเสียหายจากการเก็บรักษา การจัดการอัคคีภัย/วัตถุอันตราย ความผิดปกติวัสดุขาเข้าที่ตรวจไม่พบ เครื่องจักรหยุด และงานแก้ไข/ของเสีย ฝั่งฟิล์ม ให้เพิ่มความเสียหายจากความร้อนต่อวัสดุฐานไวความร้อน การเปลี่ยนเครื่องมือ สต็อกเฉพาะที่ใช้ต่อไม่ได้ คอขวดกำลังการผลิต และอุปทานสะดุด หากไม่มีข้อมูลเชื่อถือได้ อย่าใส่จำนวนเงินที่ดูแม่นยำเกินจริง ให้คงสถานการณ์ต่ำ/กลาง/สูง และระบุว่าต้องใช้บันทึกหน้างานกี่เดือนจึงลดความไม่แน่นอนได้
| เหตุการณ์ความเสี่ยง | จำนวนโอกาสเสี่ยง | พื้นฐานความน่าจะเป็น | พื้นฐานความรุนแรง | การตัดสินใจใช้ |
|---|---|---|---|---|
| การหยุดทำงานของการผลิต | ชั่วโมงกิจกรรม/อุปกรณ์ | บันทึกการบำรุงรักษาและ OEE | นาทีที่หยุด × การสูญเสียกำลังการผลิต | ความสามารถในการสำรองข้อมูลและกลยุทธ์การบำรุงรักษา |
| เศษซากเป็นชุด | รุ่น/ปริมาณประจำปี | ประวัติการตรวจรับและกระบวนการผลิต | วัสดุ + ค่าแปรรูป + กำจัด + ผลกระทบต่อการส่งมอบ | ระดับรายละเอียดการตรวจสอบย้อนกลับและการสุ่มตรวจ |
| การเปลี่ยนแปลงทางวิศวกรรม | จำนวนรุ่นแบบของชิ้นส่วน | ประวัติการเปลี่ยนแปลงโปรแกรม | ทำเครื่องมือใหม่ + ทวนสอบซ้ำ + วัสดุที่ใช้ต่อไม่ได้ | จุดอนุมัติแบบให้คงที่และข้อตกลงการเปลี่ยนแปลง |
| การหยุดชะงักของอุปทาน | ซัพพลายเออร์/หมายเลขชิ้นส่วนสำคัญ | ข้อมูลการจัดส่งและความจุ | หยุดผลิตเพราะขาดวัสดุ + เร่งส่ง + ย้ายการผลิต | แหล่งคู่และสต็อกความปลอดภัย |
ตาราง 5 | จำลองเหตุการณ์ความเสี่ยงผ่านความถี่และความรุนแรงโดยไม่ต้องนับต้นทุนที่กำหนดซ้ำซ้อน
10. ไม่ใช่ทุกส่วนควรย้ายไปถ่ายทำทันที: เลือกสมรภูมิที่เหมาะสม
ชิ้นส่วนที่เหมาะเริ่มต้นที่สุดไม่ใช่เพียงชิ้นส่วนที่มีพื้นที่ยึดติดต่อคันมากที่สุด แต่เป็นกลุ่มชิ้นส่วนที่มีขนาดแพลตฟอร์มเพียงพอ แบบมีเสถียรภาพ ปัญหาคุณภาพชัดเจน และมีจุดต่อที่ใช้ร่วมกันได้ ในทางกลับกัน โครงการปริมาณต่ำที่เปลี่ยนแบบบ่อย รูปทรงยังไม่อนุมัติให้คงที่ หรือแนวทางซ่อมยังไม่ชัดเจน อาจรับภาระเครื่องมือและต้นทุนการเปลี่ยนแปลงไม่ไหว แม้วัสดุมีสมรรถนะดีก็ตาม
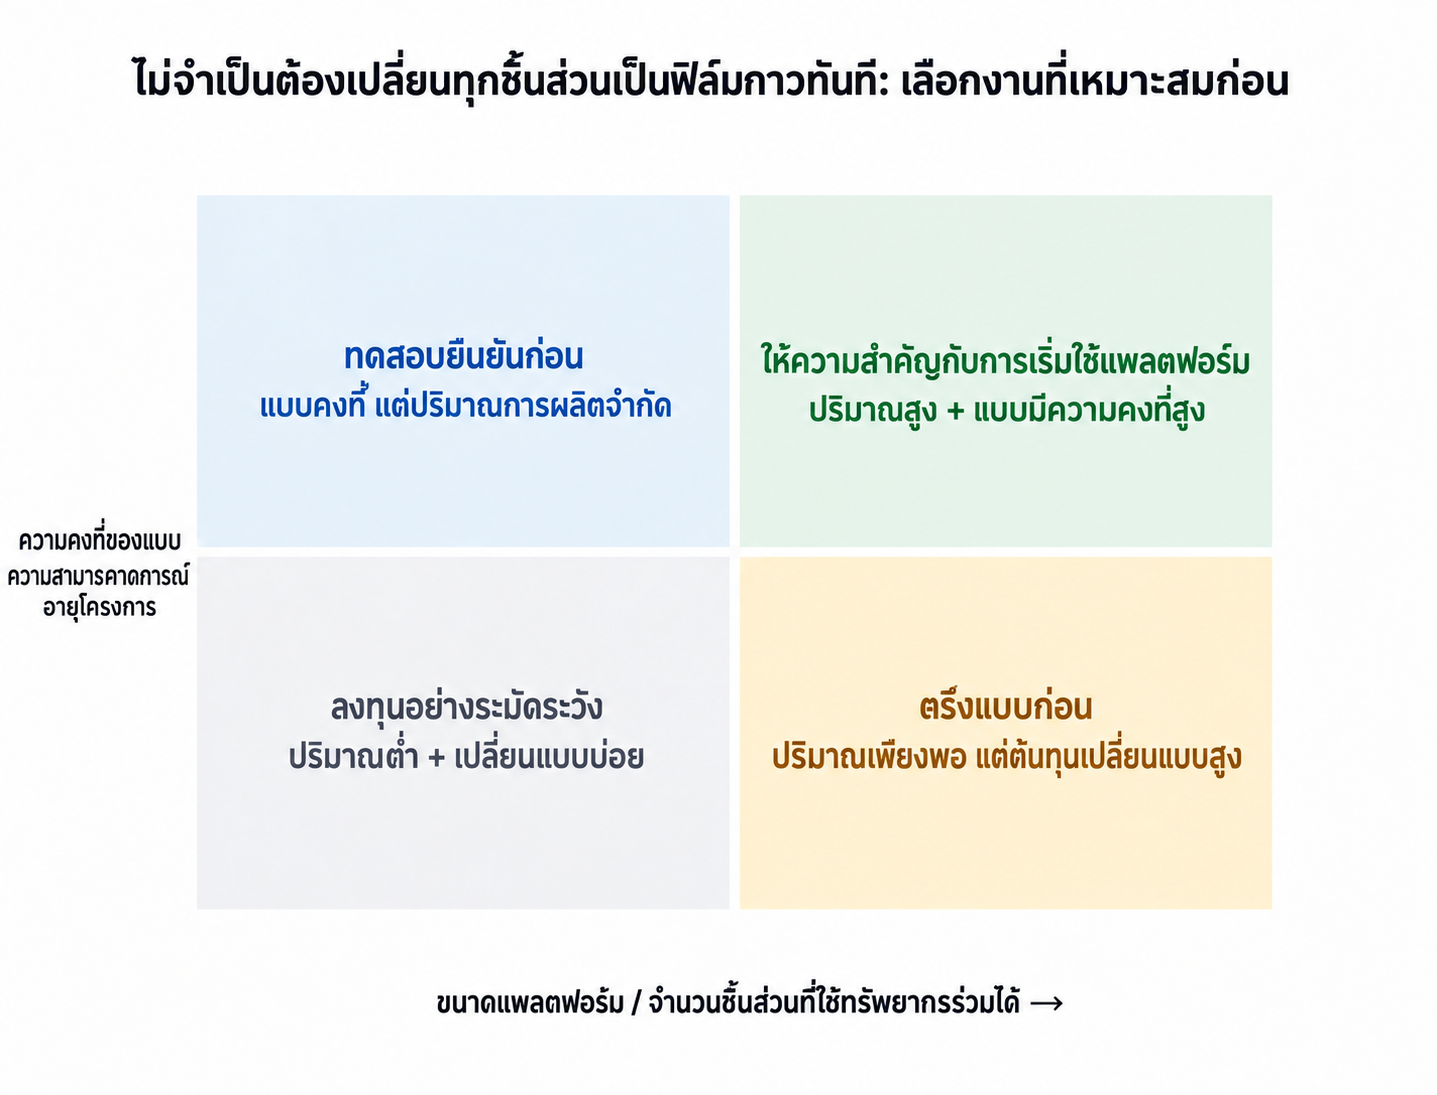
รูปที่ 6 | ลำดับการนำฟิล์มมาใช้: ต้องพิจารณาขนาดแพลตฟอร์มควบคู่กับเสถียรภาพของแบบ
เมทริกซ์การตัดสินใจดั้งเดิม โครงการจริงยังต้องพิจารณาความเข้ากันได้ของวัสดุ ความเสี่ยงด้านคุณภาพ กำลังการผลิต และการรับประกันอุปทาน
จำแนกชิ้นส่วนที่พิจารณาเป็นชิ้นส่วนเริ่มต้นแพลตฟอร์ม ชิ้นส่วนที่ขยายผลได้รวดเร็ว และชิ้นส่วนรอติดตาม ชิ้นส่วนเริ่มต้นใช้ทวนสอบสถาปัตยกรรมเครื่องจักรและข้อมูลร่วม ชิ้นส่วนขยายผลใช้เครื่องจักรหลัก จุดต่อ และกลุ่มวัสดุเดิมให้มากที่สุด ส่วนชิ้นส่วนรอติดตามให้รอการอนุมัติแบบคงที่หรือยืนยันปริมาณผลิต วิธีนี้ช่วยเริ่มสร้างแพลตฟอร์มโดยไม่เสียความเชื่อมั่นรอบแรกกับโครงการที่ยังไม่แน่นอน
11. แผนสู่การผลิตและเกณฑ์อนุมัติทางเทคนิค: แปดจุดอนุมัติเปลี่ยนจาก “ต้องการทดแทน” เป็น “พร้อมขยายผล”
การเปลี่ยนมาใช้ฟิล์มไม่ควรจบที่การทดลอง A/B ครั้งเดียว ผลส่งมอบควรเป็นความสามารถในการขยายผลบนแพลตฟอร์ม จุดอนุมัติทั้งแปดต่อไปนี้เป็นทั้งแผนดำเนินงานและเกณฑ์อนุมัติทางเทคนิค ตั้งแต่รับรองวัสดุ ทวนสอบกระบวนการ จนถึงอนุมัติการผลิต:
- จุดอนุมัติกลุ่มโครงการ: กำหนดชิ้นส่วนเริ่มต้น ชิ้นส่วนขยายผล และปริมาณผลิตรายปีของแพลตฟอร์ม อย่าให้ชิ้นส่วนชนิดเดียวรับเงินลงทุนร่วมทั้งหมด
- จุดอนุมัติเชิงพาณิชย์: ยืนยันขอบเขตราคา การรวมเครื่องจักรในใบเสนอราคา กรรมสิทธิ์เครื่องมือ ความรับผิดชอบเมื่อเปลี่ยนแบบ และมูลค่าคงเหลือ
- จุดอนุมัติแบบ: อนุมัติพื้นที่ติดกาว จุดอ้างอิงจัดตำแหน่ง ห่วงโซ่ค่าความคลาดเคลื่อน การระบายอากาศ และแนวทางซ่อมให้คงที่ก่อนอนุมัติทำเครื่องมือ
- จุดอนุมัติวัสดุ: คัดกรองคู่ผสมวัสดุฐานกับฟิล์ม ทวนสอบการเก็บรักษา/เร่งอายุ และยืนยันความพร้อมส่งมอบ
- จุดอนุมัติกระบวนการ: สร้างช่วง T/P/t ความยืดหยุ่นหัวกด การกระจายความร้อน และเกณฑ์อุณหภูมิถอดชิ้นงานขึ้นใหม่บนชิ้นงานจริง
- จุดอนุมัติคุณภาพ: ดำเนินการ DV/PV รูปลักษณ์/สมบัติทางแสง ความทนทาน ความแข็งแรงในการลอก/เฉือน และแก้รูปแบบความเสียหายให้ครบ
- จุดอนุมัติกำลังการผลิต: คำนวณจำนวนเครื่องจากรอบเวลาครองเครื่อง OEE ความต้องการสูงสุดรวมของโครงการ และการทำงานขณะกำลังการผลิตลดลง
- จุดอนุมัติข้อมูล: เชื่อมหมายเลขประจำชิ้นงาน ล็อตฟิล์ม รุ่นเครื่องมือ กราฟกระบวนการ และผลตรวจ
บทสรุป: ฟิล์มได้เปรียบจากการสร้างแพลตฟอร์มที่ครบถ้วนขึ้น ไม่ใช่จากการกล่าวว่าการพ่นกาวด้อยกว่า
จุดแข็งที่โน้มน้าวใจที่สุดของฟิล์มไม่ใช่คำขวัญว่า “วัสดุทันสมัยกว่า” หรือ “พื้นที่ผลิตสะอาดกว่า” แต่เป็นแนวทางเปลี่ยนแนวยึดติดจากประสบการณ์หน้างานเป็นสินทรัพย์ของแพลตฟอร์ม: วัสดุขาเข้ากำหนดขอบเขต ช่วงสภาวะควบคุมกระบวนการ ผลตรวจผูกกับแต่ละชิ้นงาน ชิ้นส่วนหลายชนิดใช้เครื่องจักรร่วม และภาษาข้อมูลร่วมช่วยนำความรู้ไปใช้ซ้ำ
แนวทางนี้มีเงื่อนไขที่ต้องผ่านจริง มูลค่าแม่พิมพ์เฉพาะชิ้นส่วนประมาณ RMB 1.2 ล้านตามประสบการณ์ผู้ใช้ต้องรวมในกระแสเงินสด ฟิกซ์เจอร์และเครื่องมือกระตุ้นกาวต้องมีใบเสนอราคาอย่างเป็นทางการ ต้องอนุมัติแบบให้คงที่เร็วขึ้น และคำนวณกำลังการผลิตกับห่วงโซ่อุปทานระดับแพลตฟอร์มแทนการแยกทีละโครงการรถยนต์ การละเลยต้นทุนเหล่านี้ทำลายความเชื่อมั่นหลังเริ่มผลิต การพิจารณาตรงไปตรงมาช่วยให้ฟิล์มพัฒนาจากจุดขายวัสดุไปเป็นความสามารถในการดำเนินงาน
แหล่งที่มาและพื้นฐานการคำนวณ
- ภาพหน้าจอสำคัญที่ผู้ใช้ให้มา ครอบคลุมต้นทุนที่มองเห็น ได้แก่ ปริมาณใช้ ของเสีย และแรงงานพ่นกาว กับต้นทุนแฝง ได้แก่ การปรับปรุงระบบ ถ่านกัมมันต์ พื้นที่ สุขภาพ การปนเปื้อน การเก็บรักษา คลังสินค้า วัสดุขาเข้า และการบำรุงรักษา
- ฟิล์มกาวเทียบกับกาวพ่นสูตรน้ำ: เงินลงทุนเครื่องจักร RMB 2 ล้านซื้อกระบวนการที่ทำซ้ำได้ ไม่ใช่เพียงกาว (บทความแรก 2026-08-30) ใช้เพื่อระบุความครอบคลุมและหลีกเลี่ยงการทำซ้ำเท่านั้น
- ฟิล์มกาวเทียบกับสเปรย์กาวสูตรน้ำ: RELANET ROI, 20260731 และ ฟิล์มกาวเทียบกับกาวสเปรย์สูตรน้ำ: สาเหตุทางเทคนิคและ ROI, RELANET, 20260731.
- แบบจำลอง ROI ตามหลักคณิตศาสตร์ประกันภัยสำหรับฟิล์มกาวเทียบกับกาวสเปรย์ (สมมติฐานปรับปรุง: แม่พิมพ์ RMB 1.2 ล้านต่อชนิดชิ้นส่วน; ฟิกซ์เจอร์และเครื่องมือกระตุ้นกาวรอใบเสนอราคาอย่างเป็นทางการ)
- ข้อมูลจากประสบการณ์ผู้ใช้: แม่พิมพ์เฉพาะชิ้นส่วนหนึ่งชุดมีราคาประมาณ RMB 1.2 ล้าน เป็นข้อมูลป้อนเข้าแบบจำลอง ไม่ใช้แทนใบเสนอราคาอย่างเป็นทางการ
- ข้อมูลอ้างอิง EPA ของบทความแรก เอกสารประกอบของซัพพลายเออร์ฟิล์มกาว GB 33372-2020, GB/T 27630-2011, HJ/T 400-2007 และ GB/T 40726-2021 โครงการจริงจะต้องยืนยันขอบเขตที่เกี่ยวข้องและเวอร์ชันปัจจุบัน
ข้อสงวนสิทธิ์: ตัวเลขการเงินทั้งหมดในบทความนี้เป็นตัวอย่างการคำนวณโครงการ ไม่ถือเป็นคำรับรองการลงทุน พารามิเตอร์ทางเทคนิค การบังคับใช้กฎระเบียบ และข้อสรุปด้านการผลิต ต้องอ้างอิงใบเสนอราคาอย่างเป็นทางการ ข้อมูลหน้างาน การทวนสอบโครงการ และการอนุมัติจากลูกค้า