RELANET · 更新日期
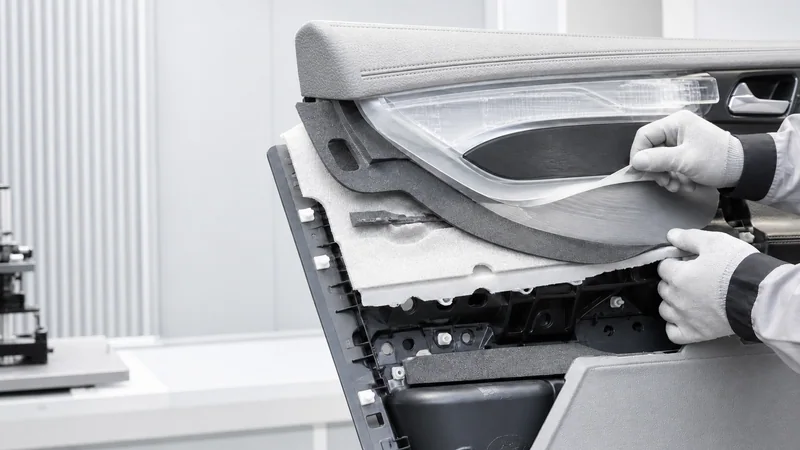
说明门内饰层叠和包边结构
描述饰面及其背面、泡棉层和骨架牌号。标明施胶面和饰面翻折位置,定义评估区域时,应包括开孔、接缝及曲率变化。
材料厚度与背面处理方式应保留在试验记录中。外观相似的门饰层叠也可能提供不同的粘接表面,因此样品应代表拟用于生产的材料。
按牌号与表面状态评估 PP 和 ABS
不能只凭 PP 或 ABS 名称决定预处理。应记录牌号、相关成型条件、可见污染、脱模剂及已有处理;在比较进一步的表面准备前,先建立明确的清洁程序。
清洁和活化作用不同。若拟采用火焰、等离子或底涂,应验证基材—处理—胶粘剂组合及处理至粘接的间隔。单次达因值或初始粘接结果,都不能建立长期耐久适配结论。
分别记录涂胶、干燥与压合
明确施胶方式、施胶面和胶量计量口径,同时检查大面及翻边处的覆盖情况。干燥条件与活化步骤应分开记录,试验起始条件应依据当前产品说明确定。
压合或包覆阶段需记录相关温度、压力、接触时间及脱模时机,明确零件何时必须在无外部支撑下保持形状。可用工艺窗口应来自可重复的试验。
检查边缘回弹和具体开胶位置
在脱模后、规定固化后以及老化后拍摄边缘和曲面。如出现翘边,应先判断分离发生在骨架、饰面、泡棉还是胶层内部,再调整材料或工艺。
大面剥离与代表性包边试样应分别比较,不能互相替代。对同一界面分别记录早期与规定养护后的剥离力,保留试样宽度、角度、速度及测试时间;另记包边翘起范围、位置、泡棉撕裂、胶层转移和外观缺陷。这样才能判断需要调整的是界面粘接还是成型持位条件。
准备有针对性的产品与样品需求
R-5670/R-60C 可作为讨论候选,不代表所有门饰层叠已获认可。请申请当前组分 TDS 和 SDS,并说明材料牌号、预处理、设备、节拍及客户老化和外观要求。
还应说明项目属于新开发还是失效排查。排查时提供有代表性的正常与失效样品及工艺记录,先比较实际条件,再选择纠正试验。需要解读公开数值时,可参照R-5670+R-60C 剥离试验条件与耐久评价;其中的材料组合与条件不能直接外推到另一门板层叠。
常见问题
本页适用于车门外板吗?
本页范围是车内门饰面、泡棉与骨架的复合或包覆,不是车身外板结构粘接。
PP 一定要用底涂吗?
应针对实际牌号和胶粘剂体系确定处理路线,不能仅凭材料大类名称规定必须使用或省略底涂。
为什么大面合格,包边却翘起?
边缘具有不同的几何和持位要求,应检查当地胶层覆盖、工艺记录和失效界面,再用代表性包边试样验证。