
คำบรรยาย: แจกแจงต้นทุนงานยึดติดชิ้นส่วนภายในรถยนต์อย่างชัดเจน ตั้งแต่ต้นทุนที่มองเห็นและต้นทุนแฝงจนถึงมาตรฐานแพลตฟอร์ม
บทนำ: เราไม่ได้เปรียบเทียบ “กาวสองชนิด”
เมื่อทีมงานหารือเกี่ยวกับการเปลี่ยนกาวสเปรย์ด้วยฟิล์มกาว โดยปกติแล้วการอภิปรายจะเลื่อนไปภายในห้านาทีเพื่อถามคำถามหนึ่งว่า "ฟิล์มมีราคาเท่าไรต่อตารางเมตร"
คำถามเองก็ผิด
สำหรับกาวพ่นสูตรน้ำ ชั้นกาวเกิดขึ้นที่หน้างานจากปืนพ่น ลมทำละออง ความเร็วเดินปืน ระยะพ่น การพ่นซ้อนทับ ระยะเวลาเปิดรับการประกบ การไหลของอากาศ อุณหภูมิ ความชื้น และประสบการณ์ผู้ปฏิบัติงาน การกระจายปริมาณกาวบนแผงประตูแต่ละชิ้นจึงเป็นผลลัพธ์ครั้งหนึ่งของตัวแปรเหล่านี้ร่วมกัน
ฟิล์มกาวกระตุ้นด้วยความร้อนต่างออกไปโดยพื้นฐาน ความหนา พื้นที่ และขอบเขตถูกกำหนดด้วยการเคลือบและตัดด้วยแม่พิมพ์ก่อนวัสดุถึงโรงงาน งานหน้างานคือจัดตำแหน่ง กดร้อนภายในช่วงอุณหภูมิ/แรงดัน/เวลาที่กำหนด และทำให้เย็นขณะคงแรงกด
นี่จึงไม่ใช่การเปรียบเทียบกาวสองชนิด เป็นการเปรียบเทียบระหว่างสองระบบการผลิต:
| ประเด็นเปรียบเทียบ | กาวสเปรย์สูตรน้ำ (6 ตร.ม./คัน สองด้าน) | ฟิล์มกระตุ้นความร้อน (3 ตร.ม./คัน ด้านเดียว) |
|---|---|---|
| การก่อตัวของชั้นกาว | สร้างชั้นกาวที่หน้างาน ปริมาณกาวต่อพื้นที่เป็นผลลัพธ์ของกระบวนการ | กำหนดไว้ล่วงหน้า ชั้นกาวเป็นคุณลักษณะของวัสดุขาเข้า |
| ห่วงโซ่กระบวนการ | ผสมและป้อนกาว → พ่นทั้งสองด้าน → ระเหยน้ำ/รอประกบ → ประกบวัสดุ → ตรวจสอบ → ล้างปืนพ่น/เปลี่ยนรุ่นผลิต | รับชิ้นฟิล์มตัดแล้ว → จัดตำแหน่งล่วงหน้า → กระตุ้นด้วยความร้อน → ทำให้เย็นขณะคงแรงกด → ตรวจสอบและบันทึกย้อนกลับ |
| ตัวแปรหลัก | ความหนืด ปริมาณของแข็ง การทำละออง ความเร็วเดินปืน การไหลของอากาศ อุณหภูมิ และความชื้น เป็นตัวแปรหลายจุดที่มีผลต่อกัน | รวมการควบคุมไว้ที่ช่วง T/P/t การจัดตำแหน่ง สภาพพื้นผิว และเกณฑ์อุณหภูมิถอดชิ้นงาน |
| ผู้รับผิดชอบหลัก | ผู้ปฏิบัติงานในโรงงานและวิศวกรกระบวนการ | ผู้ส่งมอบควบคุมความสม่ำเสมอของความหนา/แนวตัด โรงงานควบคุมการจัดตำแหน่งและช่วงสภาวะกดร้อน |
| พื้นที่ยึดติด | 6 ตร.ม./คัน | 3 ตร.ม./คัน (ครึ่งหนึ่งของพื้นที่) |
เงินลงทุนเครื่องจักร RMB 2 ล้านไม่ได้ซื้อกาวอีกชนิด แต่ซื้อชั้นกาวที่วัดได้ ตรวจสอบย้อนกลับได้ และทำซ้ำได้ คำถามคือความสามารถในการทำซ้ำนี้มีมูลค่าเท่าไร เราเริ่มจากต้นทุนที่มองเห็น
บัญชี 1: ต้นทุนที่มองเห็น — เปรียบเทียบต้นทุนทั้งสองระบบบนฐานรถคันเดียวกัน
เริ่มจากกำหนดขอบเขตให้ตรงกัน เราเปรียบเทียบเฉพาะความต่างของกระบวนการยึดติด โดยไม่รวมต้นทุนพื้นฐานในการผลิตแผงประตู:
- ต้นทุนพ่นกาวรายเดือน: Cs(Q) = 52.8 × Q + 16,000 (ค่าวัสดุ RMB 8/m² × 6 m² × ตัวคูณสูญเสียขอบ 1.1; ผู้ปฏิบัติงานสองคนรวม RMB 16,000/เดือน; เครื่องพ่นกาวเดิมถือเป็นต้นทุนจม)
- ต้นทุนฟิล์มรายเดือน: Cf(Q,p,s,m) = 3p × Q + 2,000,000 / (60s) + m / 36 (เครื่องจักร RMB 2 ล้านตัดจำหน่ายห้าปี และเครื่องมือตัดจำหน่ายสามปี; s คือจำนวนโครงการรถยนต์ที่ใช้เครื่องจักรร่วมกัน และ m คือเงินลงทุนเครื่องมือต่อโครงการ)
แบบจำลองมีสี่ตัวแปร: ปริมาณผลิตรายเดือน Q ราคาฟิล์ม p จำนวนโครงการรถยนต์ที่ใช้เครื่องจักรร่วมกัน s และเงินลงทุนเครื่องมือต่อโครงการ m กรณีฐานใช้ p=RMB 15/m², s=1 และ m=RMB 100,000
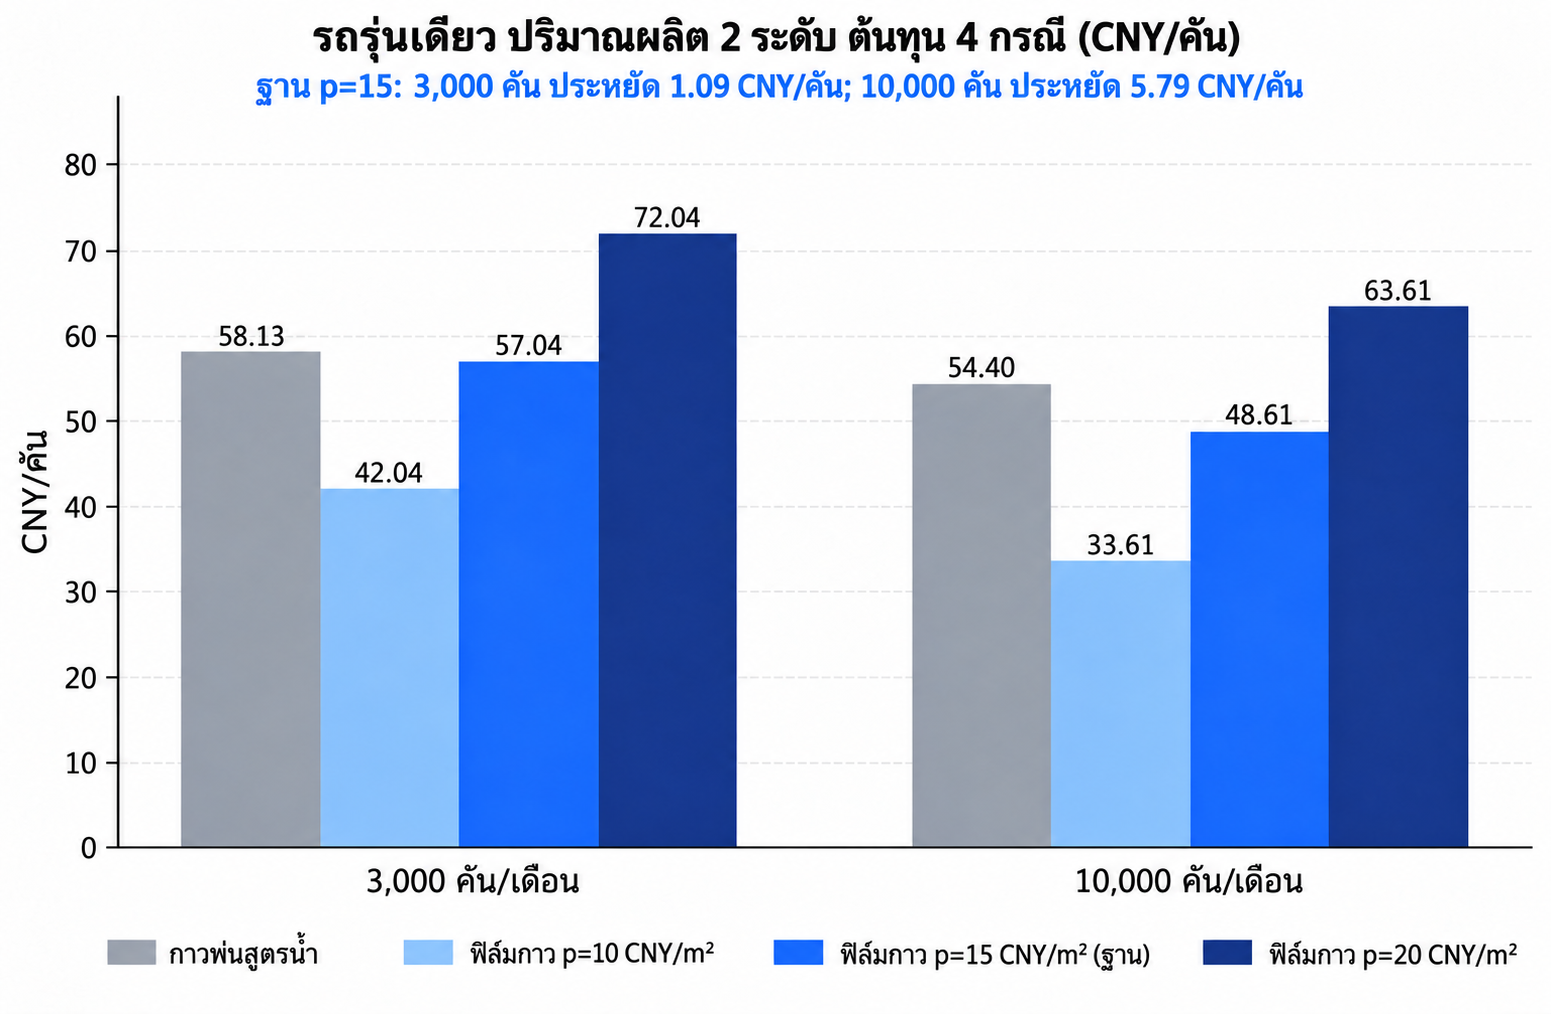
รูปที่ 1 | รถรุ่นเดียว สองระดับปริมาณผลิต และสี่กรณีต้นทุน: ผลลัพธ์ไวต่อราคามากกว่าปริมาณผลิต
สำหรับรถรุ่นเดียวกัน การเทียบสองระดับปริมาณผลิตและสี่กรณีราคาทำให้ข้อสรุปชัดเจน:
- ที่ 3,000 คัน/เดือน กระบวนการฟิล์มกรณีฐานมีต้นทุน RMB 57.04/คัน ต่ำกว่าพ่นกาวที่ RMB 58.13/คันเพียง RMB 1.09 จึงเกือบเท่าจุดคุ้มทุน
- ที่ 10,000 คัน/เดือน ฟิล์มตกเหลือ RMB 48.61/คัน ซึ่งประหยัดได้ RMB 5.79 ต่อคัน
- ที่ p=RMB 20/m² ฟิล์มมีต้นทุนสูงกว่าทั้งสองระดับปริมาณผลิต ผลลัพธ์ไวต่อราคามากกว่าปริมาณผลิต
ตอนนี้ย้ายไปที่เส้นคุ้มทุน:
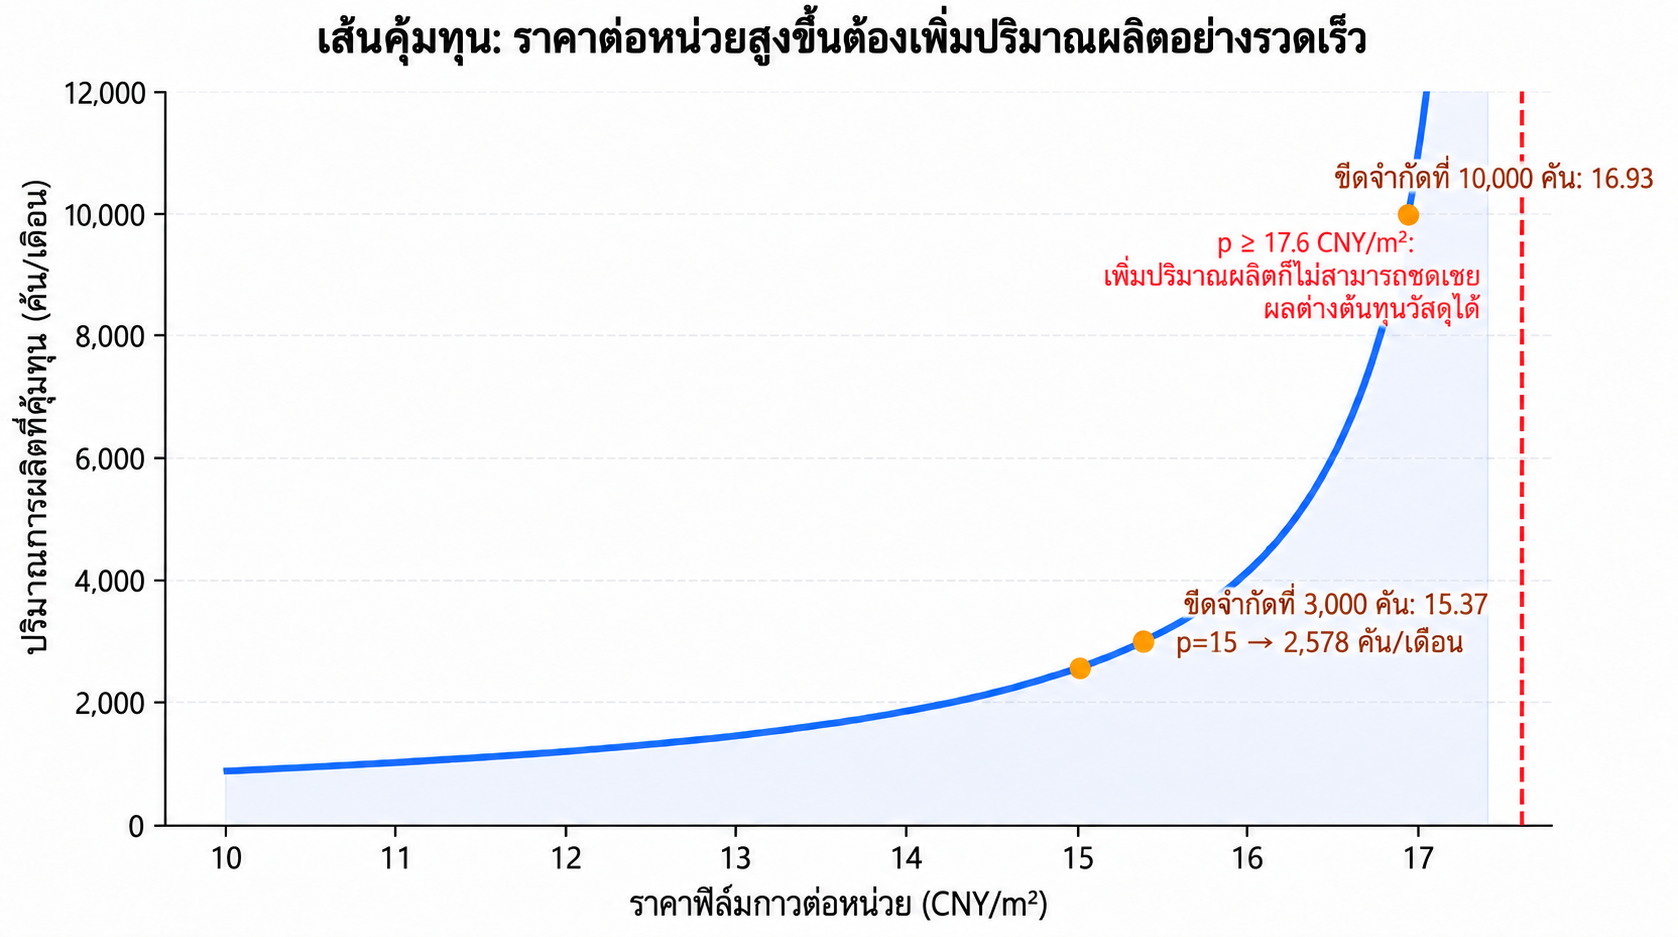
รูปที่ 2 | เส้นคุ้มทุน: ที่ p=15 จุดคุ้มทุนประมาณ 2,578 คัน/เดือน; เมื่อ p≥17.6 การเพิ่มปริมาณผลิตไม่ช่วยให้คุ้มทุน
- ที่ p=RMB 15/m² จุดคุ้มทุนคือประมาณ 2,578 คัน/เดือน
- สำหรับยานพาหนะ 3,000/เดือน ราคาฟิล์มสูงสุดที่ยอมรับได้คือ RMB 15.37/m²; ที่ยานพาหนะ 10,000/เดือน จะขยายเป็น RMB 16.93/m²
- เมื่อ p ≥ RMB 17.6/m² ความแตกต่างระหว่างต้นทุนวัสดุจะใช้ข้อได้เปรียบของขนาดทั้งหมด ไม่มีการเพิ่มปริมาณสามารถกู้คืนได้
นี่คือสาเหตุที่การเจรจาจัดซื้อควรถือว่า RMB 15/m² เป็นเป้าหมาย และ RMB 16.93/m² เป็นเพดานสัมบูรณ์ในสถานการณ์ที่มีปริมาณสูง ไม่ใช่ใบเสนอราคาปกติ
บัญชี 2: ต้นทุนที่ซ่อนอยู่—เงินที่หายไปจากบัญชีแยกประเภทแบบสเปรย์
ต้นทุนที่มองเห็นเป็นเพียงส่วนหนึ่ง สมมติฐานสูญเสียขอบจากการพ่น 10% ยังไม่ครอบคลุมทั้งหมด ตามเอกสารอุตสาหกรรม EPA ที่อ้างถึง การพ่นแบบใช้ลมทำละอองทั่วไปมีประสิทธิภาพถ่ายโอนวัสดุไปถึงชิ้นงานเพียง 25%–40% โดยทั่วไป ส่วนที่เหลือไปอยู่ที่ใด: ฟิกซ์เจอร์ปิดบังพื้นที่ ไส้กรองและระบบระบายอากาศ กาวตกค้างในถัง และของเสียจากการล้างปืนพ่น
กลุ่มต้นทุนกระบวนการสเปรย์อย่างน้อยสี่กลุ่มอยู่นอกใบเสนอราคาเป็นประจำ:
- EHS และการปฏิบัติตามข้อกำหนด: ห้องพ่นกาว การระบายอากาศ การกรอง การควบคุมแหล่งจุดติดไฟ และการจัดการ VOC “สูตรน้ำ” ไม่ได้หมายความว่าไม่มีภาระ ต้องยืนยันสูตรจริงและการปล่อยสาร ณ สถานที่ใช้งาน
- การทำความสะอาดและของเสีย: ล้างปืนพ่น กาวตกค้าง วัสดุกรอง การบำบัดน้ำเสีย และเวลาหยุดระหว่างเปลี่ยนล็อต
- ความสูญเสียด้านคุณภาพ: ละอองกาวนอกเป้าหมาย กาวไม่พอ งานแก้ไข ชิ้นงานเสีย และความแปรปรวนของรูปลักษณ์กับความทนทาน
- สาธารณูปโภค: ลมจ่ายและลมระบาย การอบแห้ง ลมอัด วัสดุสิ้นเปลืองในระบบกรอง และการบำรุงรักษา
ต้นทุนเหล่านี้สำคัญเพียงใด ลองตรวจเงื่อนไขที่ทำให้ผลเปรียบเทียบกลับด้าน:
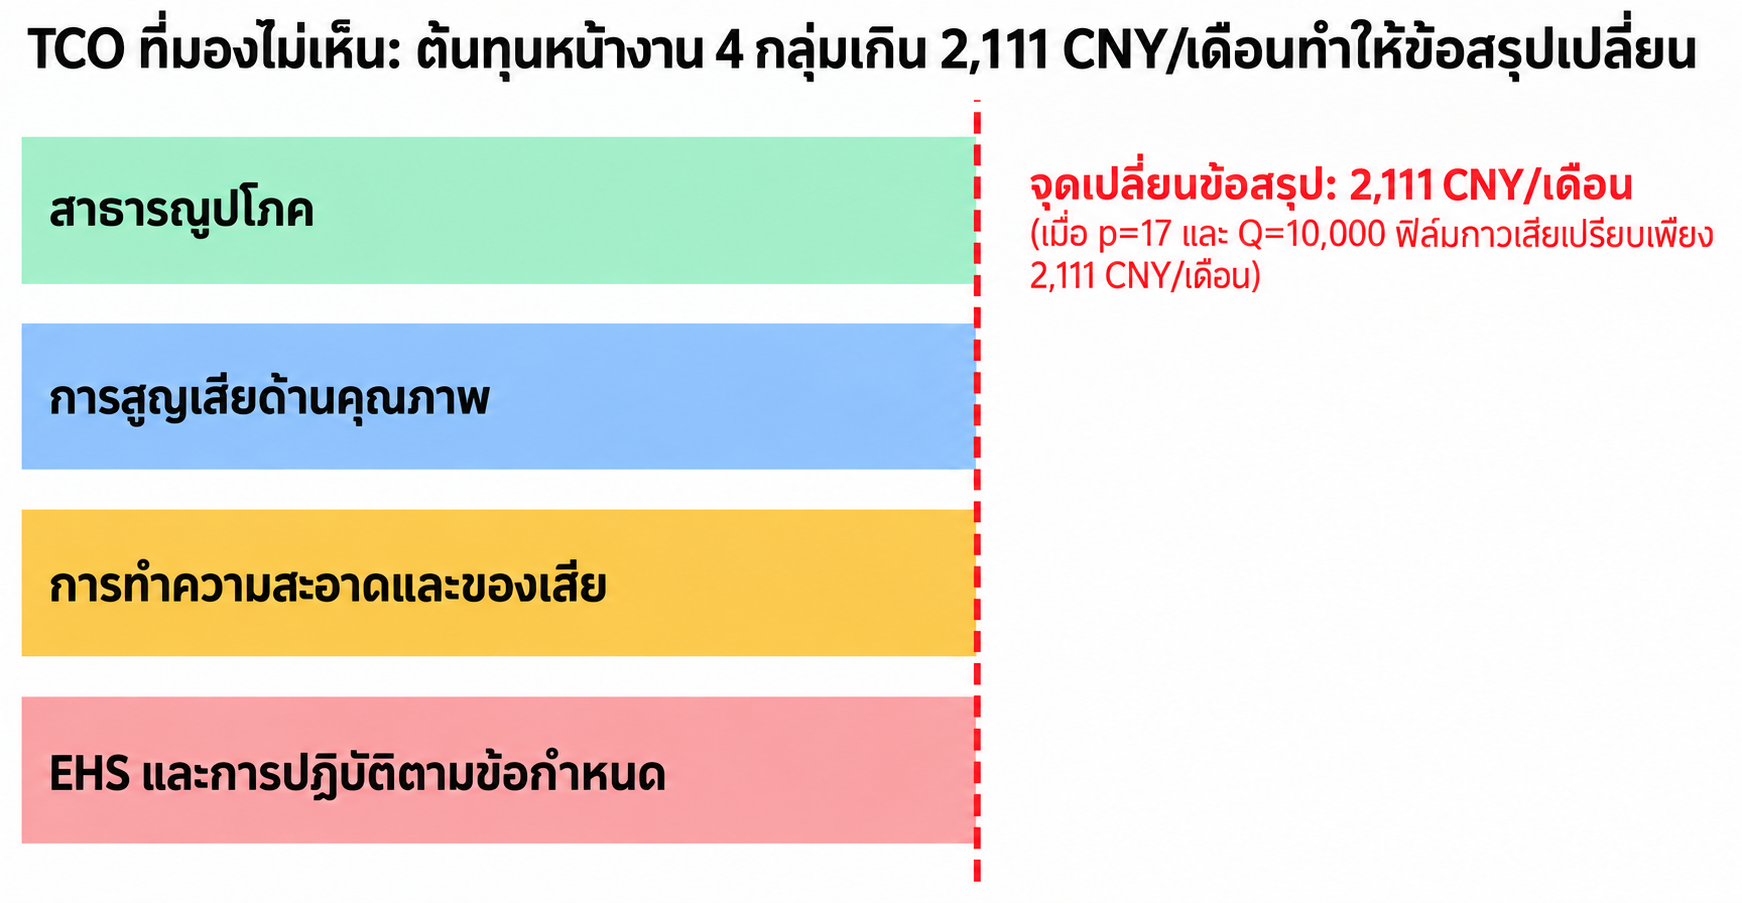
รูปที่ 3 | ต้นทุนแฝง TCO ทำให้ผลเปรียบเทียบเปลี่ยน: ฟิล์มได้เปรียบเมื่อต้นทุนพ่นกาวที่ยังไม่รวมเกิน RMB 2,111/เดือน
แม้ในกรณีไม่เอื้อต่อฟิล์มที่ 10,000 คัน/เดือน และราคาฟิล์มสูงถึง RMB 17/m² ต้นทุนฟิล์มที่มองเห็นยังสูงกว่าพ่นกาวเพียง RMB 2,111/เดือน กล่าวคือ เมื่อต้นทุน TCO ของการพ่นกาวที่ยังไม่รวมเกิน RMB 2,111/เดือน ฟิล์มจะเป็นทางเลือกที่คุ้มกว่า สำหรับพื้นที่พ่นกาวที่ต้องระบายอากาศ กรอง ทำความสะอาด และบำบัดของเสีย เกณฑ์นี้ไม่ควรถูกมองข้าม
การเก็บข้อมูล TCO หน้างานจึงเป็นสิ่งจำเป็น ให้รวบรวมบันทึกพลังงาน วัสดุสิ้นเปลือง ของเสีย เวลาหยุด งานแก้ไข และชิ้นงานเสียย้อนหลังสามเดือนมาแทนช่องว่างในแบบจำลอง ยิ่งแจกแจงต้นทุนครบ เหตุผลสนับสนุนระบบฟิล์มยิ่งมีน้ำหนัก
บัญชี 3: พื้นฐานของกระบวนการ—ข้อดีเจ็ดประการจะต้องเชื่อมโยงสาเหตุที่แท้จริง → เมตริก → ต้นทุน
ผู้สนับสนุนฟิล์มกาวมักทำผิดพลาดประการหนึ่ง: พวกเขากล่าวถึงคุณประโยชน์ต่างๆ คำถามในการทบทวนที่ถูกต้องไม่ใช่ว่ามีประโยชน์มากมายเพียงใด แต่ขึ้นอยู่กับว่าผลประโยชน์แต่ละอย่างมีห่วงโซ่สาเหตุที่ตรวจสอบได้หรือไม่—ไม่ว่าจะสามารถวัดผล เข้าสู่แผนควบคุม และรวมอยู่ใน TCO ได้หรือไม่
| # | สาเหตุทางเทคนิค | ตัวชี้วัดที่วัดได้ | ต้นทุนที่ซ่อนอยู่ถูกลบออกหรือลดลง | ความเสี่ยงใหม่ |
|---|---|---|---|---|
| 1 | กำหนดความหนา/ปริมาณกาวต่อพื้นที่ | ความหนา ปริมาณกาวต่อพื้นที่ Cpk | ปริมาณกาวต่อพื้นที่คลาดเคลื่อน งานแก้ไข ชิ้นงานเสีย | ล็อตวัสดุขาเข้า |
| 2 | รูปร่าง/ขอบเขตที่กำหนด | ขนาดหลังตัด ความกว้างกาวล้นขอบ | การปิดบังพื้นที่ ละอองกาวนอกเป้าหมาย การทำความสะอาด | ค่าความคลาดเคลื่อนสะสม |
| 3 | ตัวแปรกระบวนการแบบรวม | ช่วงสภาวะ T/P/t, Cpk | ความแปรปรวนจากการตั้งเครื่องและผู้ปฏิบัติงาน | ความสามารถในการกดความร้อน |
| 4 | การตัดแบบไดคัทและการวางตำแหน่งล่วงหน้า | เวลารอบผลิต WIP อัตราชิ้นงานผ่านครั้งแรก | สถานีพ่นกาว/ระเหยน้ำและเวลารอ | เวลาในการวางตำแหน่ง |
| 5 | ฉลากม้วน/ล็อต | เวลาติดตาม ขอบเขตการกักกัน | การหาสาเหตุ การกักกัน และการตรวจซ้ำ | อายุการเก็บรักษา |
| 6 | ไม่มีละอองพ่นกาวในพื้นที่ผลิต | ระบบระบายอากาศ ไส้กรอง ของเสียจากล้างปืนพ่น | EHS การบำรุงรักษา การหยุดทำงาน | วัสดุรองลอก |
| 7 | อุปกรณ์กระตุ้นกาวที่ใช้ร่วมกันได้ | อัตราใช้งาน จำนวนโครงการรถยนต์ OEE | ต้นทุนคงที่ต่อคัน | คอขวดของอุปกรณ์ |
ความสามารถในการกำหนดคุณลักษณะนี้มีประโยชน์มากสำหรับชิ้นส่วนตกแต่งโปร่งใส ความหนาแน่นอนและรูปทรงที่กำหนดขอบเขตช่วยให้ตรวจสอบย้อนกลับถึงกลไกการเกิดความขุ่น การเหลือง ฟองอากาศ อนุภาค และกาวล้นขอบได้ เอกสารโครงการระบุความหนาฟิล์มที่ควบคุมได้ 40–200 µm การส่งผ่านแสงมากกว่า 99% และ ΔYi≤1 หลัง 1,500 ชั่วโมงที่ 110°C อย่างไรก็ตาม ต้องแปลงข้อมูลผู้ส่งมอบเป็นข้อกำหนดโครงการและหลักฐานการวัด เพราะ “ผ่านการทดสอบ” ไม่เท่ากับ “อนุมัติให้ผลิต”
บัญชี 4: ROI—ปริมาณทำให้ต้นทุนคงที่ลดลง ไม่ใช่ราคาฟิล์ม
ในทางการเงินต้องแยกประเด็นให้ชัดเจน: ปริมาณผลิตที่เพิ่มช่วยเฉลี่ยต้นทุนคงที่ต่อหน่วยให้ต่ำลง แต่ต้นทุนวัสดุส่วนเพิ่มยังเท่าเดิม
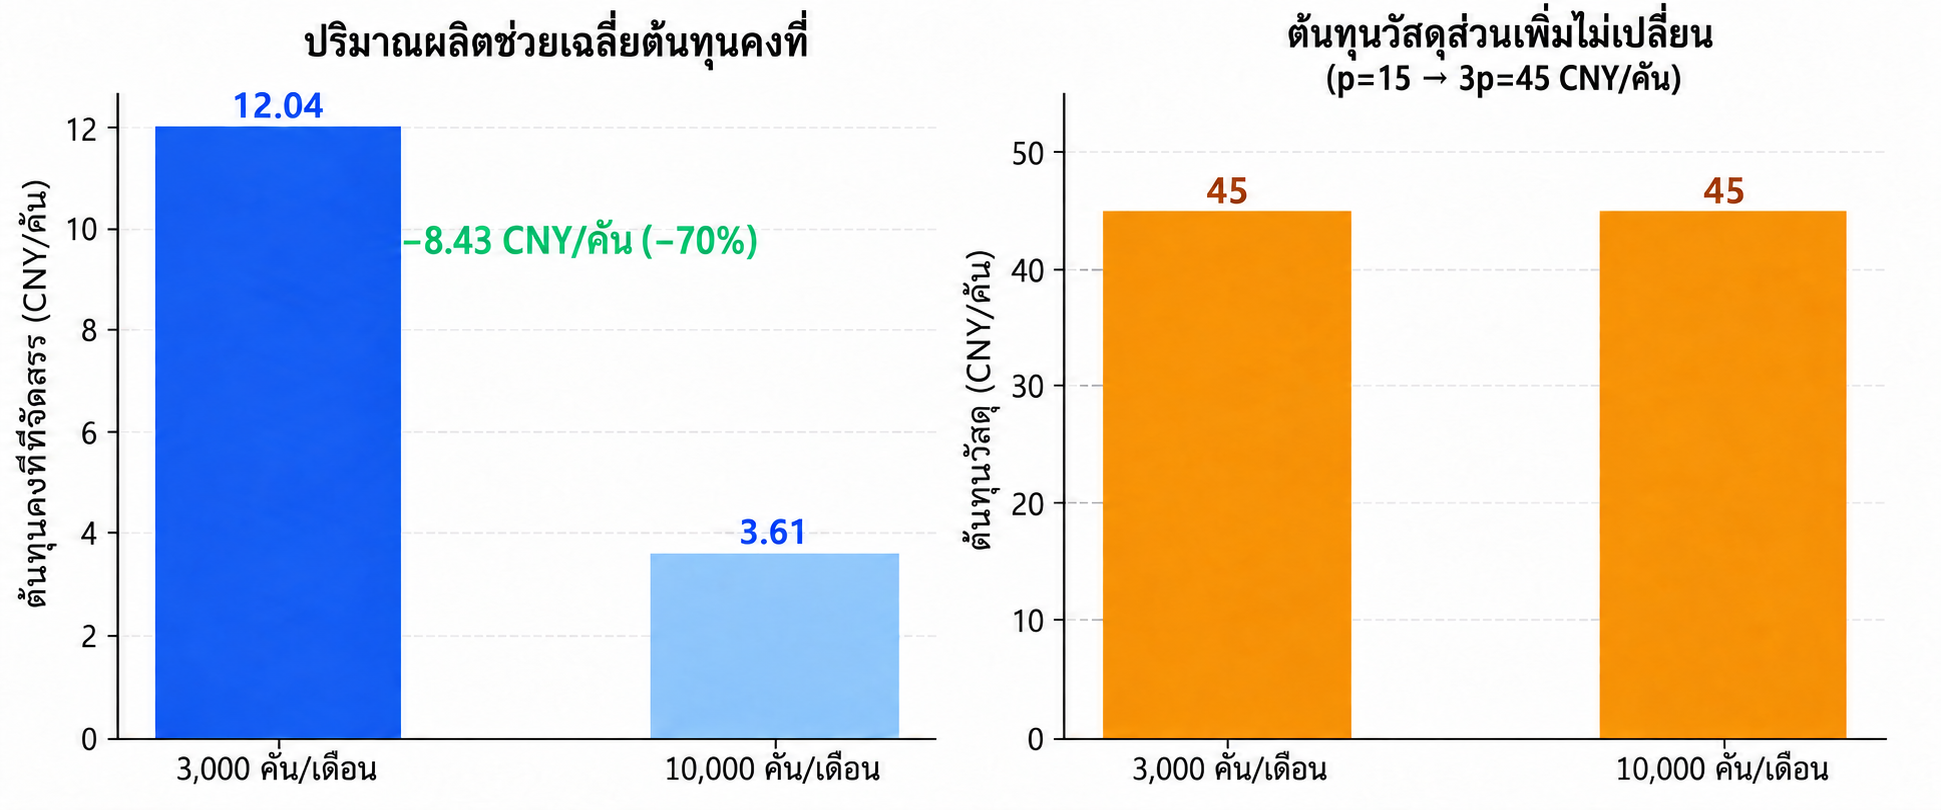
รูปที่ 4 | ปริมาณลดการจัดสรรต้นทุนคงที่โดย 70% ต้นทุนส่วนเพิ่มของวัสดุ 3p ไม่มีการเปลี่ยนแปลง
เมื่อปริมาณเพิ่มจาก 3,000 เป็น 10,000 คัน ต้นทุนคงที่ของฟิล์มที่เฉลี่ยต่อคันลดจาก RMB 12.04 เป็น RMB 3.61 หรือลด 70% ส่วนค่าวัสดุยังเป็น 3p=RMB 45 ต่อคัน ฝ่ายบริหารควรประเมินประโยชน์จากปริมาณผลิตที่เพิ่มแยกจากการลดราคาซื้อ หากทำได้ทั้งสองด้านจะให้ ROI สูงที่สุด
ตอนนี้ให้พิจารณากระแสเงินสดในช่วงห้าปีที่ p=15, s=1 และ RMB 2.1 ล้านการลงทุนล่วงหน้า:
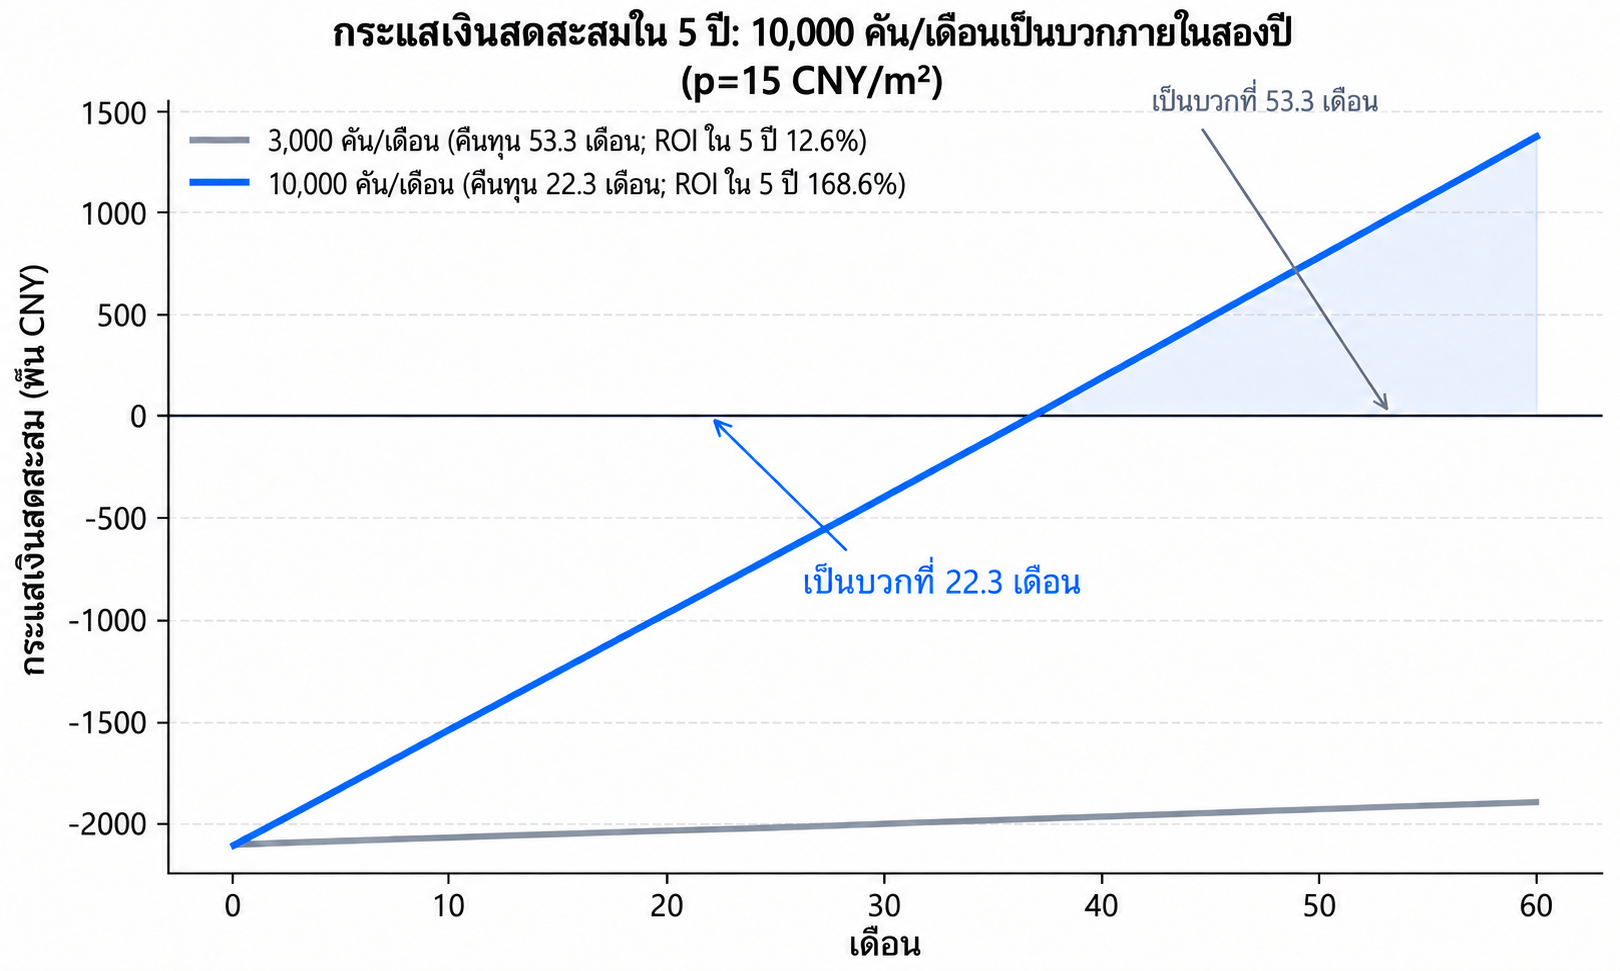
รูปที่ 5 | กระแสเงินสดสะสมห้าปี: ที่ 10,000 คัน/เดือน เปลี่ยนเป็นบวกใน 22.3 เดือน โดยมี ROI 168.6%
- 3,000 คัน/เดือน: ระยะคืนทุนอย่างง่าย 53.3 เดือน และ ROI ห้าปี 12.6% ผลตอบแทนเป็นบวกเพียงเล็กน้อย
- 10,000 คัน/เดือน: ระยะคืนทุนอย่างง่าย 22.3 เดือน ผลประโยชน์สุทธิสะสมห้าปีประมาณ RMB 3.54 ล้าน และ ROI 168.6%
ข้อสรุปชัดเจน: ฟิล์มกาวได้ประโยชน์จากการผลิตในปริมาณมาก ปริมาณผลิตที่สูงขึ้นและราคาตามข้อตกลงที่ต่ำลงช่วยให้ผลตอบแทนดีขึ้น
บัญชี 5: การกำหนดมาตรฐานแพลตฟอร์ม—ชุดอุปกรณ์เดียวที่ใช้ร่วมกันโดยโครงการรุ่นรถหลายโปรแกรม
ระบบฟิล์มมีปัจจัยที่มักถูกประเมินต่ำ: เครื่องกระตุ้นกาวใช้ร่วมกันข้ามโครงการรถยนต์ได้ แต่เครื่องมือเฉพาะใช้ร่วมกันไม่ได้
เมื่อเพิ่มโครงการร่วมใช้เครื่องจักร ต้นทุนเครื่องจักร RMB 2 ล้านที่จัดสรรต่อโครงการลดเหลือครึ่งหนึ่ง แล้วเหลือหนึ่งในสาม ส่งผลต่อระยะคืนทุนอย่างมาก:
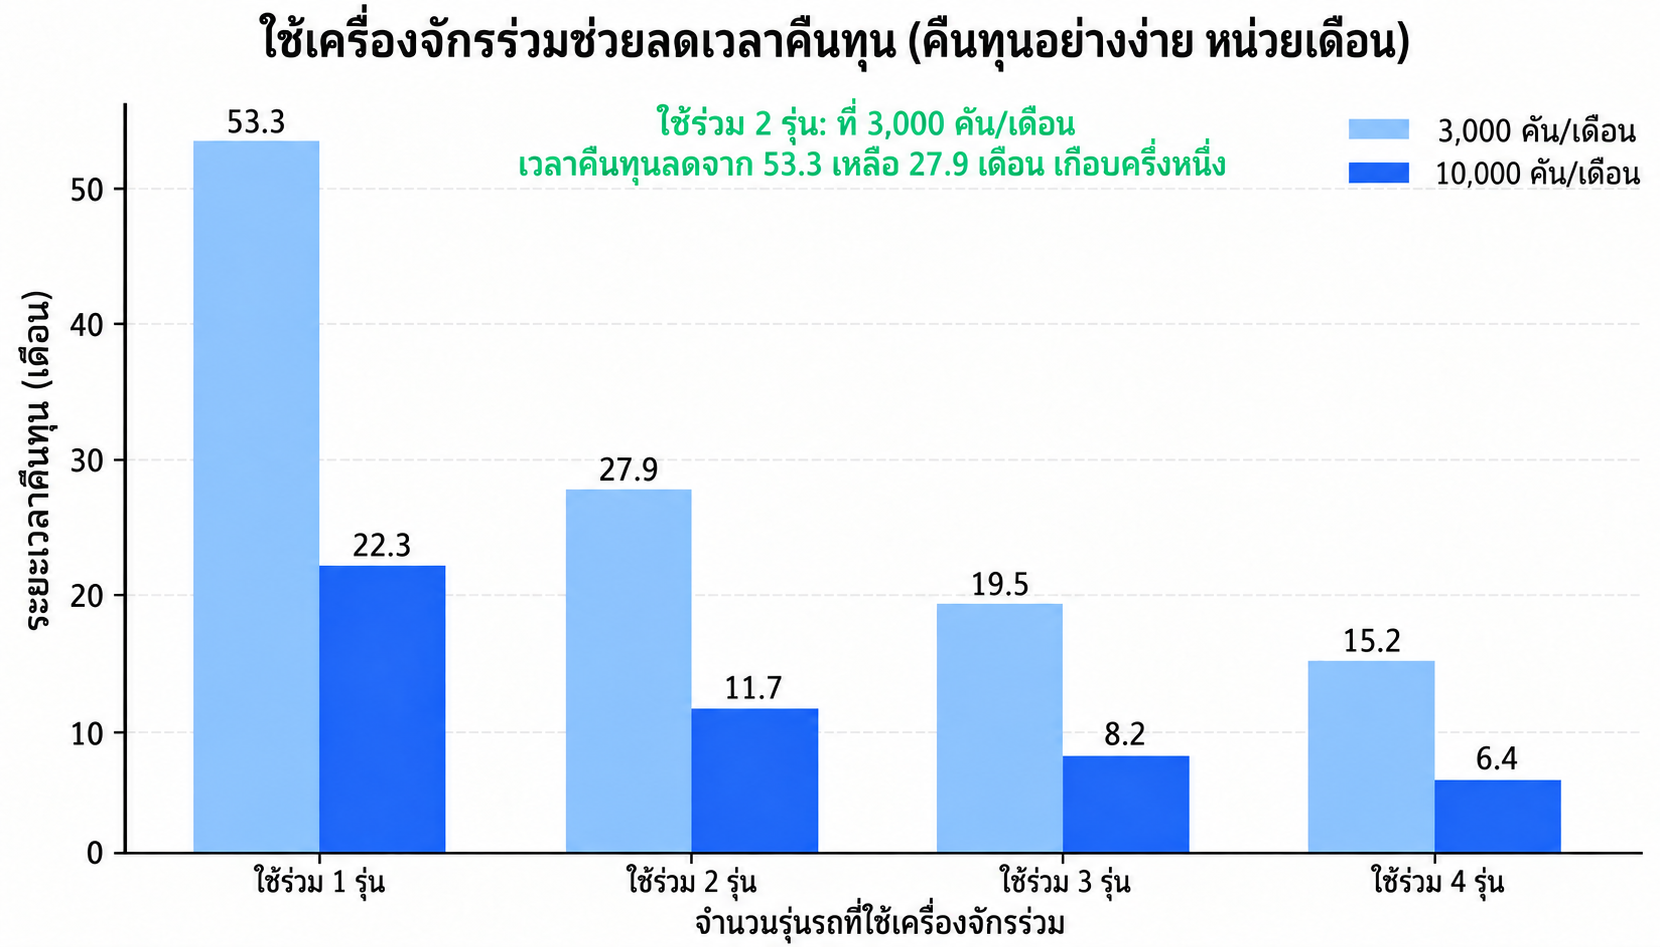
รูปที่ 6 | ประโยชน์ของเครื่องจักรร่วมบนแพลตฟอร์ม: สองโครงการรถยนต์ลดระยะคืนทุนได้เกือบครึ่ง
- โครงการรถยนต์เดียวใช้เครื่องจักรเฉพาะ: ระยะคืนทุน 53.3 เดือน ที่ 3,000 คัน/เดือน
- สองโครงการใช้เครื่องจักรร่วมกัน: ระยะคืนทุนลดเหลือ 27.9 เดือน หรือเกือบครึ่งหนึ่ง
- สามโครงการ: 19.5 เดือน; สี่โครงการ: 15.2 เดือน
นี่คือคุณค่าของมาตรฐานแพลตฟอร์ม: ระบบกระตุ้นด้วยความร้อนร่วมกับแม่พิมพ์ตัดเฉพาะรุ่นรถ เปลี่ยนเงินลงทุนคงที่เป็นสินทรัพย์ของแพลตฟอร์มแทนการเสี่ยงกับโครงการเดียว สำหรับโครงการปริมาณต่ำ การยืนยันโครงการที่สองมาร่วมใช้สินทรัพย์อาจเพิ่มผลตอบแทนได้มากกว่ารอปริมาณเติบโต ทั้งยังทำให้มาตรฐานกระบวนการมีคุณค่าทางการเงิน เพราะสามารถนำวิธีกำหนดช่วง T/P/t ระบบตรวจสอบย้อนกลับ และมาตรฐานตรวจเดียวกันไปใช้ซ้ำในหลายโครงการ
อีกครึ่งหนึ่งของข้อโต้แย้ง: ฟิล์มกาวก็สามารถล้มเหลวได้เช่นกัน
บทความที่รับผิดชอบต้องไม่กล่าวถึงผลตอบแทนเพียงด้านเดียว ความเสี่ยงของฟิล์มรวมอยู่ในจุดควบคุมที่ชัดเจนกว่าและกำหนดพารามิเตอร์ได้ง่ายกว่า แต่หากความร้อน แรงดัน รูปทรง หรือสภาพพื้นผิวไม่เหมาะสม อาจเกิดความเสียหายทั้งระบบได้ ต้องจัดการความเสี่ยงหกประการตั้งแต่ต้น:
| รูปแบบความเสียหาย | สาเหตุที่แท้จริง | สัญญาณต้น | การควบคุม |
|---|---|---|---|
| วัสดุฐานเสียรูป/สมบัติทางแสงเปลี่ยน | อุณหภูมิที่สูงเกินไปหรือความร้อนไม่สม่ำเสมอ | การบิดเบี้ยว การเปลี่ยนมิติ การเปลี่ยนแปลง YI | ลดอุณหภูมิและเพิ่มเวลาคงสภาวะ ใช้ฟิกซ์เจอร์ฉนวน และทวนสอบด้วยภาพความร้อน |
| การยึดติดไม่เพียงพอในบริเวณ 3D | แรงกดเฉพาะจุดไม่พอ หรือหัวกดยืดหยุ่นแนบผิวได้ไม่เพียงพอ | ขอบยกตัว ค่าทดสอบลอกกระจายมาก | หัวกดยืดหยุ่นแนบผิว การแบ่งโซนแรงกด และฟิล์มตรวจแรงกด |
| สูญเสียการยึดเกาะกับวัสดุที่มีพลังงานพื้นผิวต่ำ | พลังงานผิว PP การปนเปื้อน หรือผลการปรับสภาพผิวเสื่อมลง | ผ่านช่วงแรก แต่สมรรถนะลดลงมากหลังเร่งอายุ | ช่วงสภาวะทำความสะอาด พลาสมา/ไพรเมอร์ และการทวนสอบเวลาหลังปรับสภาพ |
| ค่าคลาดเคลื่อนสะสมด้านตำแหน่ง/พิกัดความเผื่อ | ความคลาดเคลื่อนสะสมจากแนวตัด ชิ้นงาน และจุดอ้างอิงการประกบ | แนวกาวเลื่อน ขอบบางจุดโผล่พ้นบริเวณยึดติด | GD&T ระบบภาพป้องกันความผิดพลาด และจุดอ้างอิงร่วม |
| คืนตัว/เกิดฟองหลังปลดแรงกด | ทำให้เย็นขณะคงแรงกดไม่เพียงพอ | คืนตัวหรือเกิดฟองจากก๊าซที่ปล่อยออกหลังเปิดแม่พิมพ์ | เกณฑ์อุณหภูมิถอดชิ้นงานและกราฟการเย็นที่บันทึกไว้ |
| ความเสี่ยงด้านอุปทานและกำลังการผลิต | วัสดุรองลอก MOQ เครื่องมือ และคอขวดเครื่องจักร | วัสดุขาด เวลาเปลี่ยนรุ่นผลิตนาน OEE ลดลง | ผู้ส่งมอบสองแหล่ง สต็อกสำรอง และการคำนวณกำลังการผลิต |
ต้องจำขอบเขตสามประการ: เครื่องมือเฉพาะใช้ร่วมกันข้ามโครงการรถยนต์ไม่ได้ เครื่องจักรอาจกลายเป็นคอขวด และต้องทวนสอบแนวทางซ่อมกับแยกชิ้นส่วนตั้งแต่ต้น ฟิล์มไม่ได้หมายความว่าไม่มีของเสีย ต้องชั่งวัสดุรองลอกและเศษจากการตัดด้วย การทำสมดุลมวลให้ครบตั้งแต่วัสดุซื้อเข้าจนเป็นผลิตภัณฑ์และของเสียจึงจะแสดงการสูญเสียวัสดุจริง
แนวทางดำเนินงาน: ทดลองนำร่อง A/B ด้วยชิ้นงานล็อตเดียวกัน ผ่านสี่จุดอนุมัติ
อย่าเปลี่ยนกระบวนการปัจจุบันโดยยังไม่ทวนสอบ แนวทางที่เหมาะสมคือทดลองนำร่องด้วยชิ้นงานล็อตเดียวกัน ในกะเดียวกัน และใช้เกณฑ์ยอมรับเดียวกัน โดยผ่านสี่จุดอนุมัติตามลำดับ:
- จุดอนุมัติวัสดุ: คู่ผสมวัสดุฐาน/ฟิล์มและความพร้อมส่งมอบ
- จุดอนุมัติกระบวนการ: Cpk ของช่วงสภาวะสำหรับชิ้นงาน 3D และความสามารถเครื่องจักร สร้างช่วง T/P/t ใหม่ด้วยวัสดุฐานจริง ตัวอย่างของผู้ส่งมอบใช้เป็นเพียงจุดเริ่มต้น DOE
- จุดอนุมัติคุณภาพ: เกณฑ์ยอมรับความแข็งแรงในการลอก/เฉือน การเร่งอายุ VOC/กลิ่น สมบัติทางแสง และรูปลักษณ์
- จุดอนุมัติความคุ้มค่า: TCO หน้างาน ราคาที่ตกลงแล้ว การใช้เครื่องจักรร่วม และระยะคืนทุน
แนวทางนี้สามารถดำเนินการในสี่สัปดาห์: W1 ยืนยันช่วงสภาวะกระบวนการ W2 ประเมินสมรรถนะและความทนทาน W3 ประเมินเวลารอบผลิตและอัตราชิ้นงานดี และ W4 ทบทวน TCO ผลลัพธ์คือการตัดสินใจด้านการผลิตหนึ่งในสามแบบ ได้แก่ อนุมัติ ปรับแก้ หรือหยุด หากยังไม่ผ่านจุดอนุมัติใด ห้ามนำผลตอบแทนทางการเงินมาเปลี่ยนเป็นคำรับรองการผลิต
บทสรุป: เงื่อนไขที่ห้ามข้ามสามข้อและเกณฑ์อนุมัติหนึ่งชุด
แบบจำลองสรุปเป็นสามข้อได้ดังนี้:
- ยืนยันราคา: ใบเสนอราคาฟิล์มอย่างเป็นทางการ ≤ RMB 15/m² เพื่อให้กรณีปริมาณผลิตต่ำอยู่ในช่วงที่คุ้มค่า
- ยืนยันการใช้ร่วม: อย่างน้อยสองโครงการรถยนต์ใช้เครื่องกระตุ้นกาวร่วมกัน เปลี่ยนเงินลงทุนคงที่เป็นสินทรัพย์ของแพลตฟอร์ม
- ยืนยันการทวนสอบ: เริ่มใช้แบบมีเงื่อนไขเมื่อผ่านครบทั้งสี่จุดอนุมัติเท่านั้น หากโครงการเดียวต้องการคืนทุนภายใน 36 เดือน เกณฑ์ปริมาณผลิตคือประมาณ 5,427 คันต่อเดือน
ในยุคพ่นกาว เรา “หวัง” ว่าแผงประตูทุกชิ้นจะมีปริมาณกาวต่อพื้นที่เหมาะสม ในยุคฟิล์ม ค่านี้ได้รับการยืนยันในรายงานตรวจรับวัสดุ การเปลี่ยนจากสร้างชั้นกาวหน้างานเป็นชั้นกาวที่กำหนดไว้ล่วงหน้า จากตัวแปรที่มีผลต่อกันเป็นช่วงสภาวะควบคุม และจากเฉลี่ยต้นทุนในโครงการเดียวเป็นใช้แพลตฟอร์มร่วมกัน จึงไม่ใช่เพียงเปลี่ยนวัสดุ แต่เป็นการยกระดับระบบการผลิต
การคำนวณเสร็จสมบูรณ์ ขั้นตอนต่อไปคือการปล่อยให้ข้อมูลพูด
ต้องการคำนวณ ROI ของฟิล์มสำหรับโครงการของคุณหรือไม่? ใช้ RELANET เครื่องคิดเลขออนไลน์.
หารือเกี่ยวกับโครงการแผงประตูของคุณกับทีมเทคนิค RELANET:
- โทรศัพท์: +86 20 3160 0614
- อีเมล์: info@relanet.com.cn
- เว็บไซต์: www.relanet.com.cn
พื้นฐานการอ้างอิง: ข้อมูล EPA เรื่องประสิทธิภาพถ่ายโอนวัสดุในการพ่น; เอกสารเทคนิคฟิล์มกระตุ้นด้วยความร้อนจาก 3M, tesa, Bostik และ H.B. Fuller; GB 33372-2020, GB/T 27630-2011, HJ/T 400-2007 และ GB/T 40726-2021 ตัวเลขการเงินเป็นแบบจำลองโครงการ ไม่ถือเป็นคำรับรองการลงทุน