
Jika muncul gelembung pada lapisan atau perekatan terlepas setelah pembungkusan panel pintu atau panel instrumen, tentukan dahulu kapan dan di mana cacat muncul. Kemudian kupas sampel di lokasi tersebut untuk mengetahui apakah kegagalan terjadi pada antarmuka perekatan, di dalam lapisan perekat, atau pada busa maupun lapisan belakang. Faktor yang perlu diperiksa mencakup sisa kelembapan, kontaminasi permukaan, aplikasi perekat tidak merata, aktivasi tidak memadai, udara terperangkap saat perekatan, serta pemulihan bentuk elastis atau pengondisian yang belum cukup setelah pelepasan dari cetakan. Cacat yang tampak serupa dapat memerlukan tindakan korektif yang sangat berbeda.
Artikel ini menggunakan sistem perekat poliuretan dua komponen berbasis air RELANET R-5670 dan R-60C sebagai contoh untuk menjelaskan cara memecahkan masalah pelapis panel pintu dan panel instrumen. Pemeriksaan proses di bawah ini adalah panduan teknik. Akar penyebab spesifik harus dikonfirmasi menggunakan komponen yang rusak, catatan produksi, dan uji perbandingan terkontrol.
Identifikasi cacatnya terlebih dahulu: bedakan lepuh, tepi terangkat, dan delaminasi material
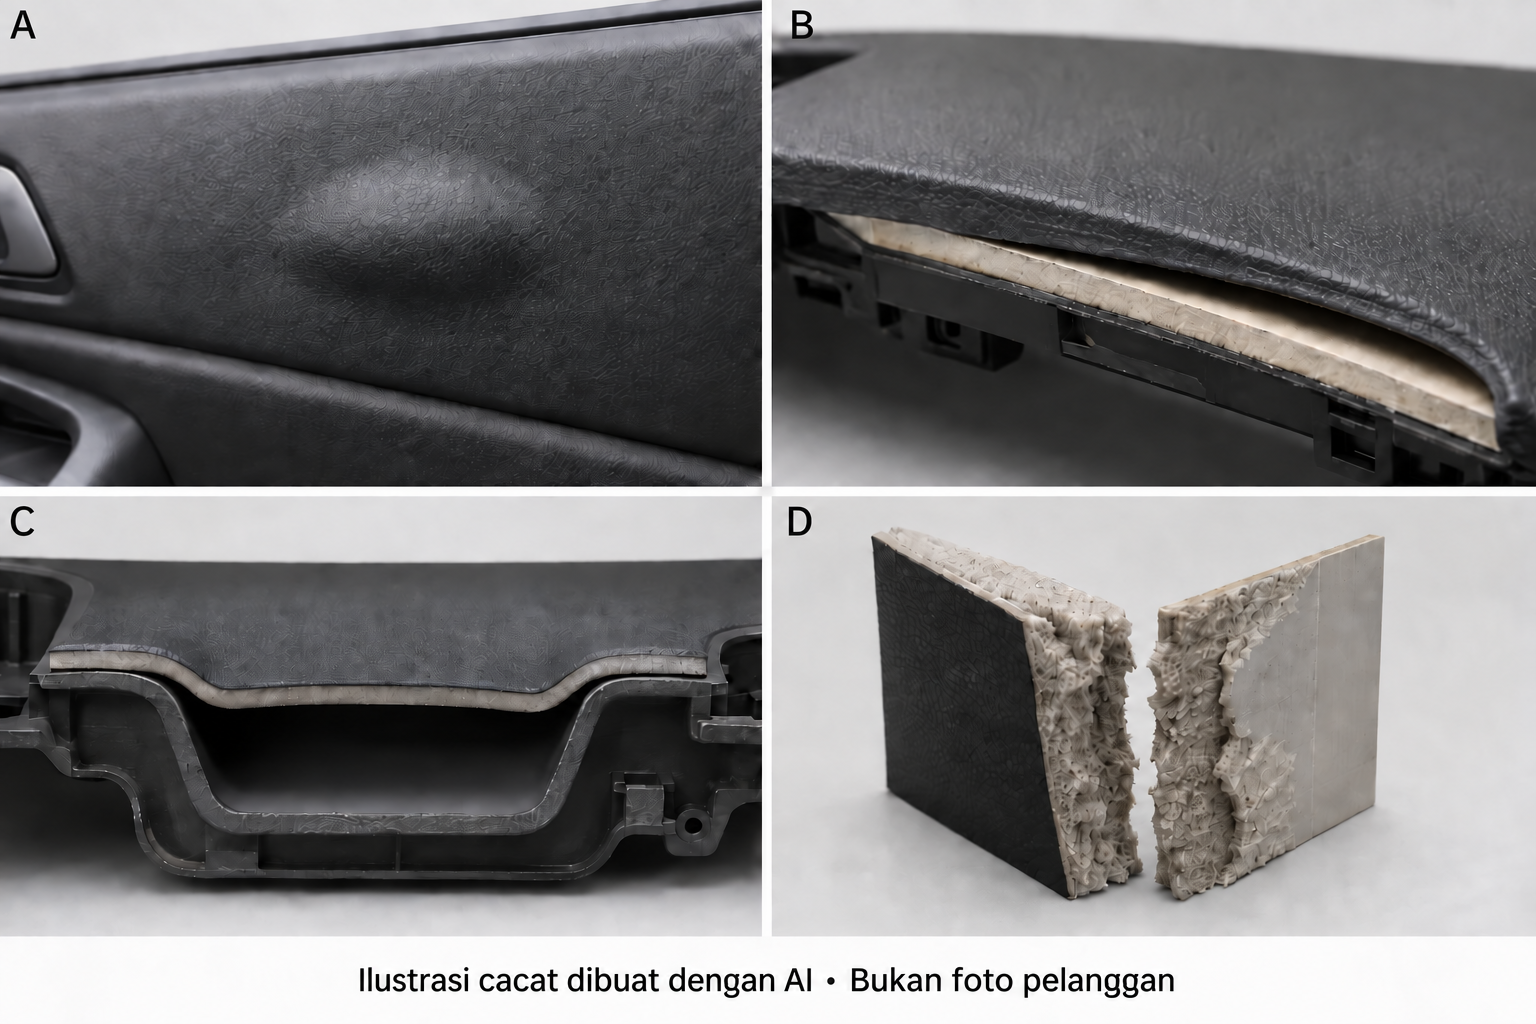
Gambar 1. Ilustrasi cacat dibuat dengan AI, bukan foto pelanggan atau hasil uji R-5670. Ketebalan lapisan dan ukuran cacat tidak digambarkan sesuai skala. Gambar hanya menunjukkan tampilan dan tidak dapat menetapkan akar penyebab.
A · Lepuh lokal
Catat apakah gelembung muncul saat komponen dilepas dari cetakan atau baru setelah penyimpanan maupun pemanasan. Periksa kontak lokal yang tidak sempurna, udara terperangkap, sisa kelembapan, atau pemisahan antarlapisan.
B · Perekatan tepi terlepas
Periksa apakah tepi terangkat terutama pada lipatan pembungkusan, sudut, atau area dengan regangan tinggi. Tinjau kontak efektif, kondisi penahanan tekanan, suhu pelepasan dari cetakan, dan kecenderungan bahan pelapis untuk kembali ke bentuk semula.
C · Bahan pelapis menggantung di atas cekungan
Bahan pelapis membentang di atas cekungan tanpa menyentuh dasarnya. Periksa pembentukan awal, kemampuan regang material, jalur pelepasan udara, dan kontak dengan perkakas.
D · Kegagalan busa kohesif
Jika busa masih tertinggal di kedua permukaan setelah dikupas, selidiki busa itu sendiri dan laminasi yang ada, serta lapisan perekat yang baru diaplikasikan.
Satu komponen dapat memiliki lebih dari satu mode kegagalan. Saat mengambil sampel, pertahankan pusat cacat, tepinya, dan area baik di sekitarnya. Foto kedua permukaan hasil pengupasan pada lokasi yang saling berpasangan.
Ketika cacat muncul | Petunjuk pertama untuk diselidiki | Catatan yang harus disimpan |
|---|---|---|
Segera setelah perekatan atau pelepasan dari cetakan | Aktivasi tidak cukup, pendinginan selama pemindahan, tekanan lokal tidak memadai, pelepasan udara terhambat, pemulihan bentuk elastis segera | Suhu di dekat lapisan perekat, waktu pemindahan, kurva tekanan atau vakum, dan kondisi saat pelepasan dari cetakan |
Secara bertahap setelah penyimpanan | Ketidaksesuaian antara pengembangan kekuatan perekat dan tegangan sisa, atau masalah kelembapan atau antar lapisan | Waktu pencampuran, pengkondisian suhu dan kelembapan, serta lokasi dan laju pertumbuhan cacat |
Setelah pemanasan, panas lembap, atau pengujian siklus | Ketahanan panas di bawah beban berkelanjutan, ketahanan lingkungan, penyusutan material, dan kompatibilitas antar lapisan | Kondisi pengujian, pengaturan pemuatan, dan hasil pengelupasan serta mode kegagalan sebelum dan sesudah penuaan |
Karakteristik R-5670 manakah yang penting selama pemecahan masalah?
R-5670 adalah perekat poliuretan dua komponen berbasis air dari RELANET untuk laminasi interior otomotif, digunakan bersama pengeras biru R-60C. Informasi produk yang tersedia menyebutkan pembentukan kekuatan awal yang cepat sebagai karakteristik produk. Material aplikasinya meliputi PVC, ABS, PP, 3D Mesh, kain velour, dan kain nonwoven untuk komponen interior seperti panel pintu dan panel instrumen. Walaupun nama jenis material tetap sama, lapisan belakang, lapisan busa, perlakuan permukaan, dan perbedaan antarbatch tetap perlu diperiksa. Informasi produk
Parameter referensi produk | Nilai dalam informasi yang tersedia | Cara menggunakannya saat memecahkan masalah |
|---|---|---|
Perekat dasar dan pengeras | R-5670 + R-60C | Periksa grade, batch, dan kondisi penyimpanan agar pengeras yang digunakan tepat |
Rasio pencampuran | 100:5 berdasarkan massa | Timbang secara akurat dengan perbandingan massa 100:5; jangan menyesuaikan jumlah pengeras secara sembarangan di jalur produksi |
Waktu pakai setelah pencampuran | Gunakan dalam waktu 8 jam pada suhu 23°C | Mulai pencatatan waktu saat pencampuran dimulai; waktu pakai pada suhu lain memerlukan konfirmasi tersendiri |
Kandungan padatan perekat dasar | Sekitar 47%–50% | Bedakan bobot aplikasi perekat basah dari bobot lapisan perekat kering dan evaluasi beban penghilangan air sebenarnya |
Kekuatan pengelupasan awal yang khas | Sekitar 25 N/25 mm, diukur 1 menit setelah pengikatan | Gunakan ini untuk memahami perkembangan kekuatan awal, bukan sebagai jaminan minimum untuk setiap material |
Nilai referensi ini berasal dari halaman produk RELANET yang tersedia. Periksa lembar data teknis (TDS) terbaru dan spesifikasi proses proyek sebelum digunakan. Nilai pengelupasan awal yang khas bergantung pada bahan, persiapan sampel, dan kondisi pengujian. Ini tidak menggantikan validasi panas, panas lembap, siklus, atau mulur seluruh bagian.
Pada komponen yang dibungkus, kekuatan awal membantu menahan pemulihan bentuk elastis serta tegangan akibat penanganan dan pemindahan setelah perekatan. Namun, hasil uji kupas yang baik pada satu waktu tidak membuktikan kestabilan tepi dan sudut dengan regangan tinggi atau kelulusan uji ketahanan komponen. Sistem berbasis air juga memerlukan verifikasi penghilangan air, pembentukan film, dan kondisi ikatan silang.
Informasi produk R-5670 menyebutkan manufaktur dengan VOC dan bau rendah. Ini tidak berarti nol VOC dan tidak menggantikan uji bau, emisi, atau fogging pada tingkat komponen. Batas suhu penggunaan maksimum, waktu pengondisian, dan rentang parameter aplikasi semprot perlu dikonfirmasi berdasarkan TDS terbaru dan kondisi proyek.
Setelah sampel dikupas, tentukan bidang kegagalannya
Kekuatan ikatan melibatkan adhesi antara perekat dan substrat serta kekuatan kohesif perekat itu sendiri. Pada bagian sebenarnya, kegagalan mungkin terjadi pertama kali pada busa, lapisan belakang, atau laminasi yang sudah ada. 3M: kekuatan rekat dan kohesif
Apa yang ditunjukkan oleh permukaan yang terkelupas | Arah awal penyelidikan | Apa yang harus diperiksa selanjutnya |
|---|---|---|
Satu sisi sebagian besar kosong; sebagian besar perekat tertinggal di sisi lain | Adhesi yang tidak memadai atau kontak efektif pada antarmuka yang sesuai | Kontaminasi, pelapisan belakang, perlakuan permukaan, pembasahan, dan kontak lokal selama pengikatan |
Perekat tetap berada di kedua sisi, dengan kegagalan terutama di dalam lapisan perekat | Kegagalan perekat kohesif atau kegagalan campuran | Rasio, pencampuran, pengeringan, pengkondisian, dan waktu pengujian; residu saja tidak membuktikan bahwa terlalu sedikit pengeras yang ditambahkan |
Fragmen busa, serat, atau sisa lapisan belakang terdapat pada kedua sisi | Kegagalan material itu sendiri atau laminasi yang ada | Bandingkan dengan bahan yang belum diolah; periksa kekuatan material, riwayat termal, dan daya tahan laminasi asli |
Residu sangat bervariasi di seluruh area, atau lapisan perekat tipis sulit dibedakan | Kemungkinan kegagalan campuran | Periksa dengan pembesaran dan catat setiap area secara terpisah; bila perlu gunakan analisis penampang, bukan hanya penilaian berdasarkan sentuhan |
Pernyataan seperti “tidak dapat ditarik hingga terpisah” atau “materialnya robek” perlu ditafsirkan menurut kondisi pengujian. Kegagalan material hanya menunjukkan bahwa lapisan material tertentu gagal lebih dahulu dalam uji tersebut. Hal itu tidak dengan sendirinya membuktikan setiap antarmuka perekatan memenuhi persyaratan proyek. Demikian pula, tidak terbentuknya benang perekat saat pengupasan manual tidak otomatis menunjukkan adhesi buruk. Pembentukan benang terutama mencerminkan respons reologi dan tarik saat itu; hal tersebut tidak dapat menggantikan uji kupas dengan metode yang ditentukan.
Ikuti urutan produksi tanpa mengubah setiap parameter sekaligus
1. Kondisi permukaan: lapisan mana yang sebenarnya bersentuhan dengan perekat?
Periksa PP, ABS, dan substrat penopang lainnya terhadap bahan pelepas cetakan, minyak, debu, serta kondisi penyimpanan setelah perlakuan. Periksa juga sisi belakang bahan pelapis PVC untuk mengetahui lapisan belakang, aditif pelicin, atau lapisan laminasi lain. Pemlastis pada beberapa plastik dapat bermigrasi dan memengaruhi perekatan jangka panjang, sehingga validasi perlu mencakup formulasi aktual dan penuaan lingkungan. 3M: substrat dan adhesi
Jika menggunakan perlakuan nyala api, plasma, atau primer, periksa kondisi peralatan, cakupan perlakuan, dan jeda hingga aplikasi perekat. Pemeriksaan energi permukaan atau kemampuan pembasahan dapat mendukung pemantauan proses, tetapi tidak menggantikan uji sambungan akhir. Pastikan dahulu bahwa metode pembersihan dan perlakuan tidak merusak substrat atau lapisan belakang.
2. Waktu pencampuran dan penggunaan: mencatat penimbangan, pencampuran, dan pengaturan waktu
Saat menggunakan R-5670 + R-60C, verifikasi jumlah sebenarnya dari perekat dasar dan pengeras yang ditimbang. Campur sesuai dengan proses yang disetujui dan catat waktu mulai pencampuran dan waktu penggunaan. Pengeras biru membantu menunjukkan apakah distribusinya seragam, namun warna yang seragam tidak membuktikan bahwa rasionya benar.
Perekat yang masih mengalir atau masih dapat disemprotkan belum tentu berada dalam batas waktu penggunaannya. Jangan mengatur ulang waktu penggunaan dengan menambahkan perekat baru pada campuran lama, dan jangan menambah tingkat pengeras hanya karena telah terjadi lepuh atau pelepasan ikatan. Pertama-tama tentukan apakah masalahnya melibatkan pencampuran, pengeringan, atau kontak yang tidak memadai, kemudian lakukan perbandingan rasio terkontrol jika diperlukan.
3. Berat lapisan dan pengeringan: periksa cakupan perekat dan penghilangan air secara terpisah
Perekat yang tidak memadai, area yang terlewat, atau penyerapan ke dalam lapisan berpori dapat menyebabkan permukaan ikatan sebenarnya tidak memiliki lapisan perekat yang kontinu. Penumpukan perekat lokal meningkatkan beban pembuangan air. Menerapkan lebih banyak perekat tidak serta merta meningkatkan kekuatan ikatan.
Gunakan spesimen pendamping dari batch yang sama untuk mencatat massa sebelum dan setelah aplikasi perekat serta luas yang dilapisi. Tinjau kondisi pengeringan bersama suhu tiap zona oven, aliran udara, pembuangan uap air, kecepatan lini, dan kelembapan lingkungan. Perubahan massa yang diukur dengan metode konsisten berguna sebagai pembanding, tetapi penimbangan maupun permukaan yang terasa tidak lengket tidak membuktikan lapisan perekat telah kering sepenuhnya.
Kelembapan atau zat mudah menguap yang terperangkap di antara lapisan dapat menyebabkan lepuh saat dipanaskan. Udara yang terperangkap dan pemisahan antar lapisan dapat menghasilkan penampakan serupa. Pertahankan garis dasar yang dibuat dengan proses asli dan bandingkan perubahan kondisi pengeringan dalam batas bahan yang diijinkan, sambil juga memeriksa bobot aplikasi perekat dan kontak selama pembentukan.
4. Aktivasi dan transfer: ukur suhu sebenarnya di dekat lapisan perekat
Aktivasi panas harus membawa lapisan perekat kering ke kondisi yang sesuai untuk merekat. Informasi teknis publik mengenai sistem poliuretan berbasis air juga memperlakukan aktivasi lapisan perekat kering sebagai langkah terpisah. Rentang parameter proses berbeda antar sistem; suhu yang ditentukan untuk produk lain tidak dapat ditransfer ke proses R-5670. Covestro: Informasi teknis Dispercoll U 70
Titik setel oven, daya peralatan inframerah, dan suhu permukaan bahan pelapis tidak secara langsung mewakili suhu lapisan perekat pada saat pengikatan. Gunakan metode pengukuran suhu yang tervalidasi untuk membandingkan area datar, ceruk, tepi, dan sudut. Catat waktu antara meninggalkan zona pemanasan dan penutupan cetakan. Saat menggunakan pengukuran inframerah, pertimbangkan emisivitas dan posisi tampilan.
5. Pembentukan dan pelepasan udara: tekanan mesin tidak menjamin kontak di seluruh area
Pada pembungkusan vakum, periksa seal, pembentukan tingkat vakum, saluran tersumbat, dan pelepasan udara lokal. Pada pembentukan dengan mesin tekan, periksa kecocokan perkakas, kondisi kepala penekan atau bantalan lentur, distribusi tekanan, dan waktu tahan. Jika bahan pelapis menggantung di atas cekungan, periksa juga pembentukan awal, distribusi regangan, dan perubahan ketebalan bahan pelapis.
Gunakan pemeriksaan jejak kontak atau distribusi tekanan yang tervalidasi untuk menemukan kontak yang tidak memadai pada tepi dan sudut. Perbandingan area baik dengan area cacat lebih berguna untuk diagnosis daripada hanya meninjau tekanan keseluruhan mesin.
6. Pelepasan dari cetakan, pendinginan, dan pengondisian: periksa apakah pemulihan bentuk elastis membuka sambungan
Jika cacat terkumpul pada tepi pembungkusan atau area dengan regangan tinggi, bandingkan suhu pelepasan dari cetakan, kondisi penahanan tekanan atau pendinginan, serta penopang setelah pelepasan. Penyusutan bahan pelapis, pemulihan bentuk busa, dan tegangan perakitan dapat membuka antarmuka lokal sebelum kekuatan perekat terbentuk secara memadai.
Catat waktu sebenarnya untuk langkah proses berikutnya serta suhu dan kelembapan pengkondisian. Menilai kinerja pada awalnya, setelah periode pengkondisian yang ditentukan, dan setelah pengujian lingkungan. Jangan bingung antara petunjuk penggunaan campuran dalam waktu 8 jam dengan waktu yang diperlukan untuk pengerasan akhir.
Gunakan diagram alur untuk mengatur pemecahan masalah di lantai produksi
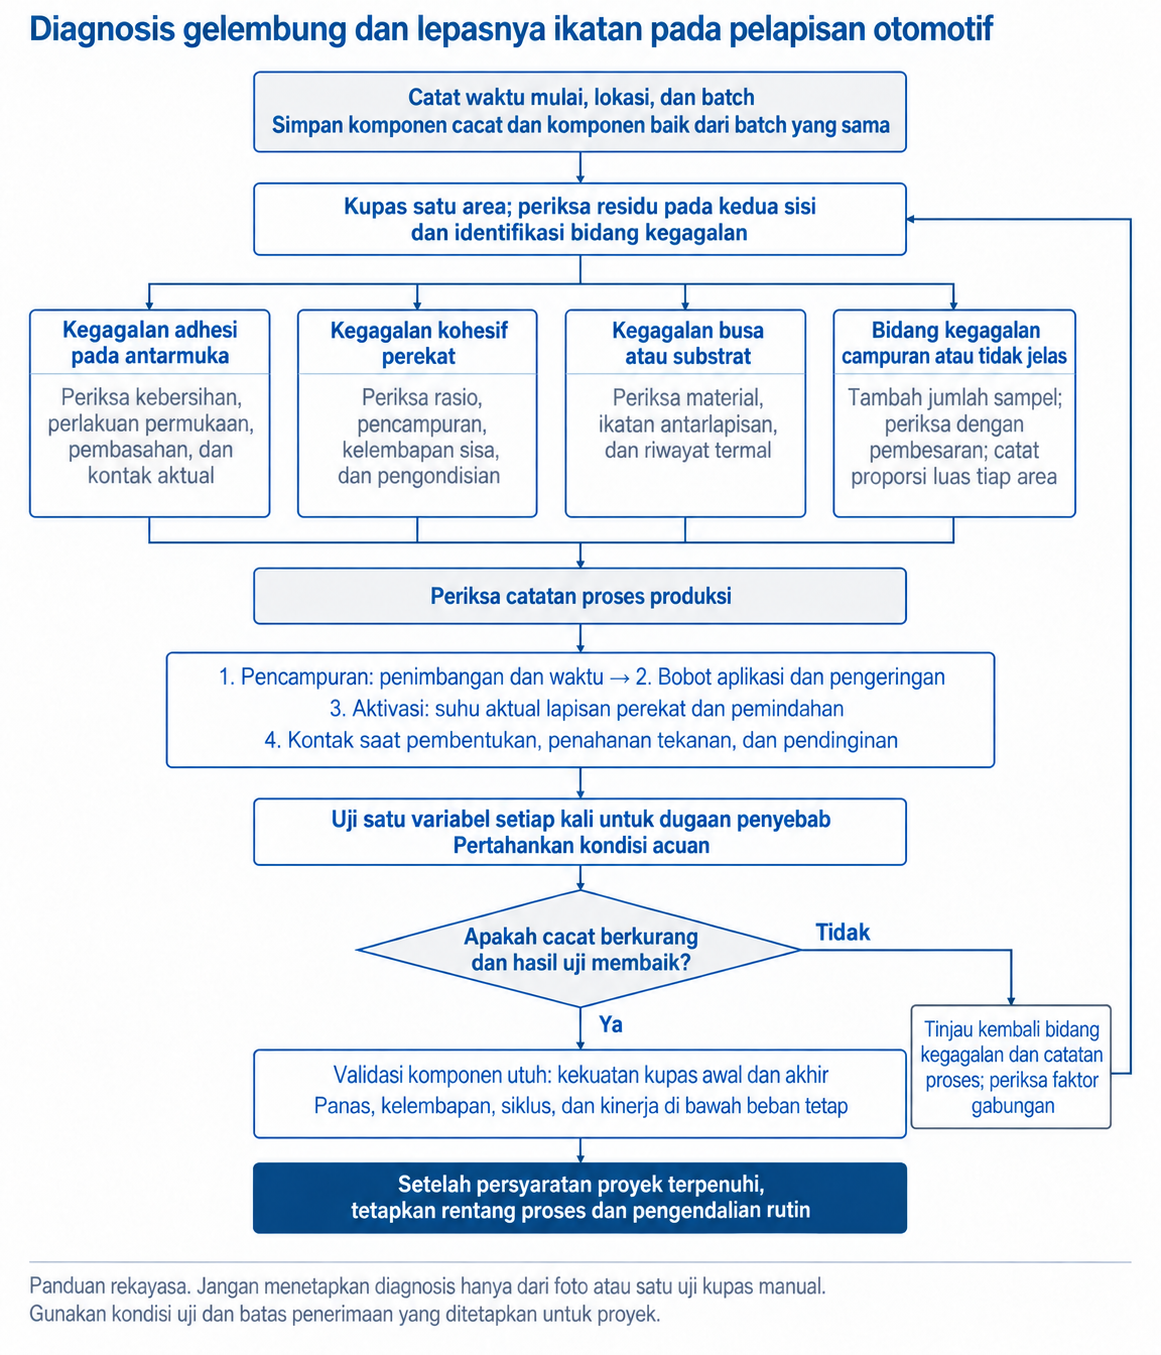
Gambar 2. Alur pemecahan masalah pada pelapis panel pintu dan panel instrumen. Urutannya adalah bimbingan teknik; kondisi pengujian dan batas penerimaan mengikuti persyaratan proyek.
Urutan: mencatat cacat dan batch → mengidentifikasi bidang kegagalan → memeriksa bahan, antarmuka, dan proses produksi → menguji faktor-faktor yang dicurigai melalui perbandingan terkontrol → memverifikasi kinerja seluruh bagian → mendokumentasikan kondisi efektif dalam spesifikasi proses. Jika tidak ada perbaikan, kembalilah ke bukti asli dan periksa apakah pengambilan sampel sudah representatif dan apakah beberapa faktor telah berubah pada saat yang bersamaan.
Bagaimana Anda dapat menunjukkan bahwa tindakan perbaikan itu efektif?
Untuk diagnosis awal, pertahankan kelompok sampel yang dibuat dengan proses asli sebagai pembanding dan ubah hanya satu faktor dugaan setiap kali, misalnya kondisi pengeringan, waktu pemindahan, atau penahanan tekanan lokal. Jaga konsistensi batch substrat, batch perekat, lokasi pengambilan sampel, dan metode uji. Jika terlihat interaksi antarfaktor, susun percobaan dengan kombinasi faktor.
Tingkat validasi | Apa yang harus diperhatikan | Bagaimana cara menggunakan hasilnya |
|---|---|---|
Perbandingan spesimen uji | Kekuatan pengelupasan, mode kegagalan, cakupan perekat, dan variabilitas hasil | Putuskan apakah faktor yang dicurigai memerlukan validasi lebih lanjut; hal ini saja tidak membuktikan bahwa masalah produksi telah teratasi |
Konfirmasi pada komponen utuh | Lokasi gelembung, panjang tepi terangkat, kesesuaian dengan cekungan, pemulihan bentuk elastis, dan tampilan | Konfirmasikan apakah perbaikan pada kupon datar juga berlaku pada geometri dan pembebanan sebenarnya |
Pengujian ketahanan proyek | Kinerja setelah pengkondisian tertentu dan di bawah panas, panas lembap, siklus termal, dan beban berkelanjutan | Menilai berdasarkan metode dan batas penerimaan yang ditentukan pelanggan |
Catatan uji kupas setidaknya harus mencantumkan lebar strip, sudut kupas, kecepatan, arah pengambilan sampel, waktu pengujian, suhu dan kelembapan, jumlah pengulangan, serta apakah hasil yang dilaporkan merupakan gaya rata-rata atau puncak. Hasil dari metode berbeda tidak dapat dibandingkan langsung. Terakhir, pastikan tindakan korektif tidak menimbulkan bekas tekan, perubahan tekstur bahan pelapis, perbedaan warna, atau kerusakan material lainnya.
Saat meminta bantuan diagnosis dari pemasok material, sediakan komponen cacat dan komponen baik dari batch yang sama, susunan material, rincian batch perekat dan pengeras, catatan pencampuran, bobot aplikasi, catatan suhu pengeringan dan aktivasi, kurva pembentukan, kondisi pengondisian, serta kriteria penerimaan yang ditargetkan. Catatan ini membantu mengidentifikasi masalah pada material atau tahap proses tertentu.
Pertanyaan yang sering diajukan
Apakah gelembung setelah pembungkusan panel pintu selalu berarti perekatnya bermasalah?
Tidak. Tampilan saja tidak cukup untuk menetapkan hal tersebut. Kontak lokal yang tidak sempurna, udara terperangkap, sisa kelembapan, pemulihan bentuk elastis bahan pelapis, atau pemisahan di dalam laminasi yang sudah ada dapat membentuk area yang menonjol. Catat dahulu kapan cacat muncul, lalu periksa bidang kegagalannya dan bandingkan dengan komponen baik dari batch yang sama serta catatan proses.
Mengapa tepian dan sudut masih dapat terlepas ketika R-5670 memiliki gaya pengelupasan awal yang tinggi?
Kestabilan tepi dan sudut juga bergantung pada kontak efektif, suhu saat perekatan, regangan lokal, kondisi penahanan tekanan, dan kondisi pelepasan dari cetakan. Nilai referensi produk sekitar 25 N/25 mm, diukur 1 menit setelah perekatan, adalah nilai tipikal pada kondisi tertentu. Nilai ini tidak menggantikan validasi geometri serta pembebanan tepi dan sudut aktual.
Apakah suhu pengering yang lebih tinggi atau perekat yang lebih banyak dapat mengatasi lepuh?
Penyebabnya perlu diketahui terlebih dahulu. Jika bobot aplikasi perekat sudah berlebihan, menambahkan lebih banyak perekat dapat meningkatkan beban penghilangan air. Jika cacat terjadi akibat jembatan pada ceruk, menaikkan suhu mungkin tidak memperbaiki kontak. Jalankan perbandingan terkontrol dalam batas bahan yang diijinkan, sambil memeriksa suhu sebenarnya, pembuangan kelembapan, dan distribusi bobot aplikasi perekat.
Apakah menambahkan lebih banyak R-60C meningkatkan ikatan?
Kesimpulan itu tidak dapat diasumsikan. Informasi produk R-5670 yang tersedia mencantumkan rasio massa 100:5. Produksi harus mengikuti TDS terbaru dan rasio yang disetujui proyek. Rasio pengeras tidak dapat mengkompensasi kontaminasi permukaan, perekat yang hilang, atau kontak lokal yang tidak lengkap. Temukan masalahnya sebelum melakukan penyesuaian.
Apakah tidak adanya benang saat mengelupas dengan tangan, atau busa yang sobek, dapat membuktikan bahwa ikatannya lolos?
Tidak ada yang cukup jika berdiri sendiri. Tidak adanya rangkaian tidak menggantikan uji pengelupasan, dan kegagalan busa hanya menunjukkan bahwa busa gagal terlebih dahulu pada kondisi pengujian tersebut. Kekuatan, modus kegagalan, dan tampilan keseluruhan bagian masih perlu diperiksa setelah pengkondisian tertentu dan pengujian lingkungan, menggunakan metode proyek.
Sumber dan ruang lingkup penggunaan
Parameter R-5670 dan karakteristik produk didasarkan pada informasi produk RELANET yang tersedia. Aplikasi harus mengikuti TDS terbaru, spesifikasi proses proyek, dan persyaratan pelanggan. Sumber eksternal di bawah ini hanya menjelaskan prinsip pengikatan dan pendekatan pemecahan masalah. Mereka tidak menetapkan bahwa R-5670 mengandung bahan mentah tertentu, juga tidak menyiratkan dukungan terhadap produk ini oleh pemasok lain.
- RELANET: Informasi produk R-5670: tingkat produk, pengeras pendamping, parameter referensi, dan cakupan aplikasi.
- 3M: Kekuatan Ikatan Perekat: perbedaan mendasar antara adhesi antar muka, kohesi perekat, dan pembasahan.
- 3M: Substrat dan Adhesi: pengaruh kondisi permukaan, pelapisan, dan migrasi bahan pemlastis terhadap ikatan.
- Covestro: Dispercoll U 70: aktivasi panas lapisan perekat kering dalam sistem poliuretan berbasis air; nilai pemrosesannya tidak dapat digunakan secara langsung untuk mengatur proses R-5670.