
เมื่อเกิดรอยพองหรือรอยยึดติดหลุดล่อนหลังการหุ้มแผงประตูหรือแผงหน้าปัด ให้เริ่มจากระบุว่าข้อบกพร่องปรากฏเมื่อใดและที่ตำแหน่งใด จากนั้นลอกเปิดตัวอย่างเฉพาะจุดเพื่อตรวจว่าการแยกขาดเกิดที่รอยต่อระหว่างกาวกับวัสดุ ภายในชั้นกาว หรือในเนื้อโฟมหรือชั้นรองหลัง ปัจจัยที่ต้องพิจารณา ได้แก่ ความชื้นตกค้าง สิ่งปนเปื้อนบนพื้นผิว การทากาวไม่สม่ำเสมอ การกระตุ้นกาวไม่เพียงพอ อากาศที่ถูกกักระหว่างการยึดติด และการคืนตัวหรือการปรับสภาพที่ไม่เพียงพอหลังถอดชิ้นงานออกจากแม่พิมพ์ ข้อบกพร่องที่ดูคล้ายกันอาจต้องใช้มาตรการแก้ไขที่แตกต่างกันมาก
บทความนี้ใช้ระบบกาวโพลียูรีเทนสูตรน้ำสองส่วนประกอบ RELANET R-5670 และ R-60C เป็นตัวอย่างในการอธิบายแนวทางวิเคราะห์ปัญหาการหุ้มแผงประตูและแผงหน้าปัด รายการตรวจสอบกระบวนการด้านล่างเป็นแนวทางทางวิศวกรรม สาเหตุที่แท้จริงของแต่ละกรณีต้องยืนยันจากชิ้นงานที่มีข้อบกพร่อง บันทึกการผลิต และการทดสอบเปรียบเทียบภายใต้สภาวะควบคุม
ระบุลักษณะข้อบกพร่องก่อน: แยกรอยพอง ขอบยก และการแยกชั้นของวัสดุออกจากกัน
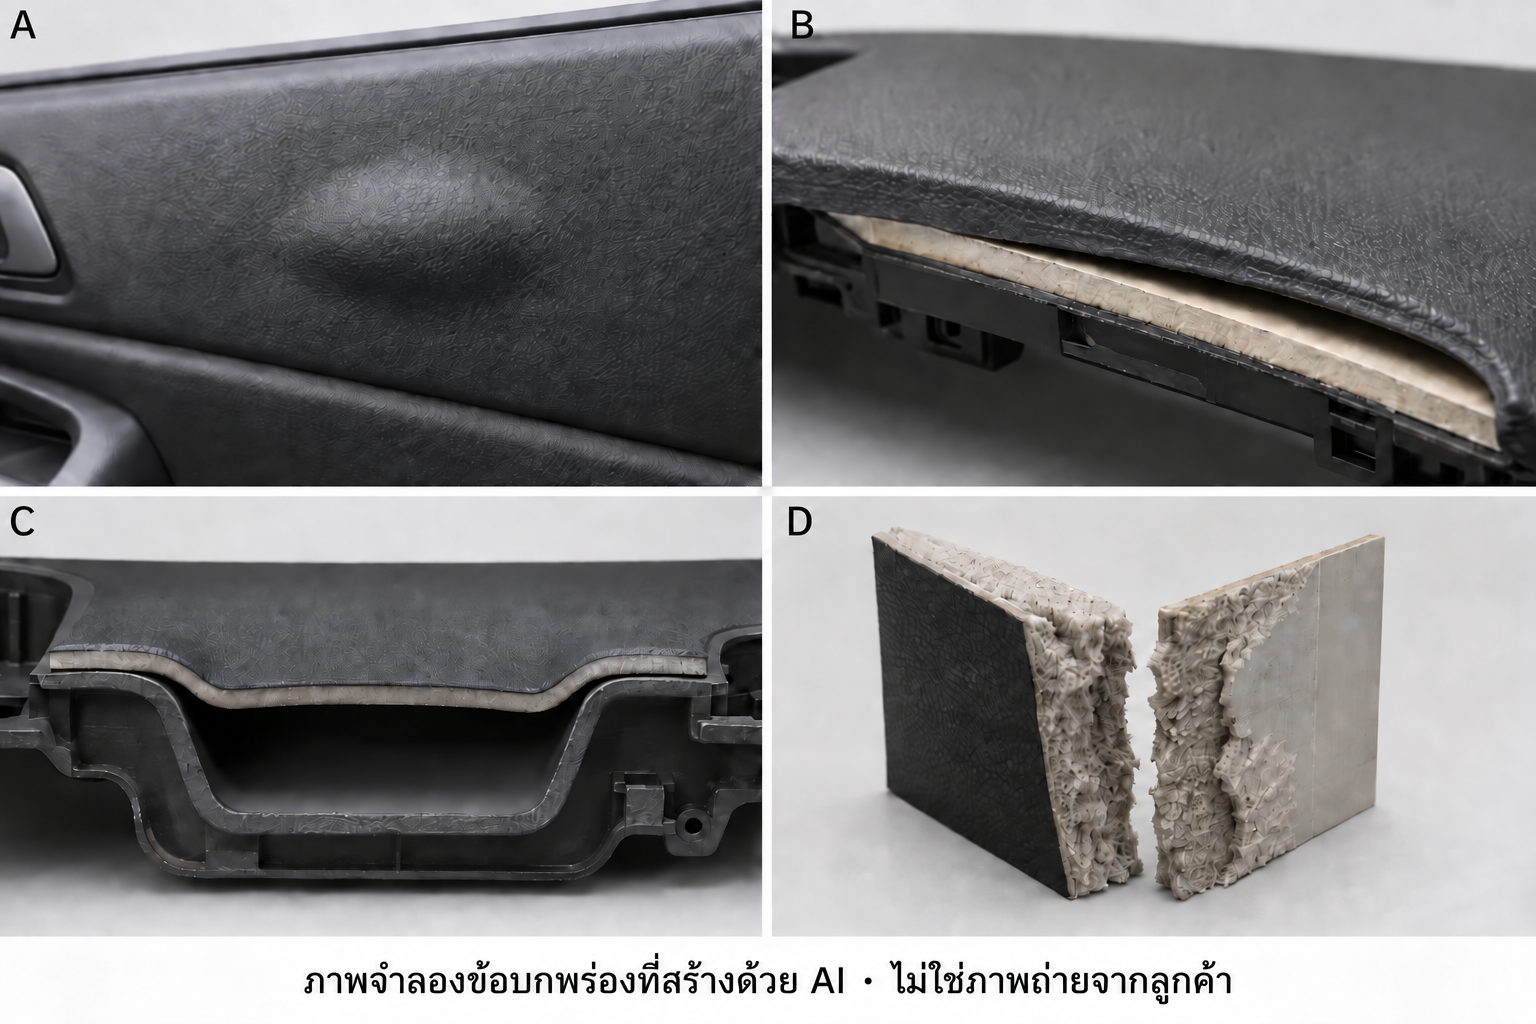
รูปที่ 1 ภาพประกอบข้อบกพร่องสร้างด้วย AI ไม่ใช่ภาพถ่ายของลูกค้าหรือผลการทดสอบ R-5670 ความหนาของชั้นวัสดุและขนาดข้อบกพร่องไม่ได้แสดงตามมาตราส่วนจริง ภาพใช้แสดงลักษณะภายนอกเท่านั้น และไม่สามารถระบุสาเหตุที่แท้จริงได้
A · รอยพองเฉพาะจุด
บันทึกว่ารอยพองเกิดขณะถอดชิ้นงานออกจากแม่พิมพ์ หรือเกิดภายหลังการเก็บรักษาหรือการให้ความร้อน ตรวจหาการสัมผัสที่ไม่สมบูรณ์เฉพาะจุด อากาศที่ถูกกัก ความชื้นตกค้าง หรือการแยกตัวระหว่างชั้น
B · รอยยึดติดบริเวณขอบหลุดล่อน
ตรวจว่าขอบยกกระจุกตัวที่ขอบหุ้ม มุม หรือบริเวณที่ถูกยืดมากหรือไม่ ทบทวนการสัมผัสที่ทำให้เกิดการยึดติดจริง สภาวะการกดค้าง อุณหภูมิขณะถอดชิ้นงานออกจากแม่พิมพ์ และการคืนตัวของวัสดุหุ้ม
C · วัสดุหุ้มพาดข้ามส่วนเว้า
วัสดุหุ้มพาดข้ามส่วนเว้าโดยไม่สัมผัสพื้นของส่วนเว้านั้น ตรวจสอบการขึ้นรูปเบื้องต้น การยืดตัวของวัสดุ ทางระบายอากาศ และการสัมผัสกับแม่พิมพ์
D · การฉีกขาดภายในเนื้อโฟม
หากมีโฟมติดอยู่บนพื้นผิวทั้งสองด้านหลังการลอก ให้ตรวจสอบตัวโฟมและชั้นลามิเนตเดิม รวมถึงชั้นกาวที่ทาเพิ่มใหม่
ชิ้นงานเดียวอาจเกิดการเสียหายได้มากกว่าหนึ่งรูปแบบ เมื่อเก็บตัวอย่าง ให้เก็บทั้งบริเวณกลางข้อบกพร่อง ขอบข้อบกพร่อง และบริเวณปกติที่อยู่ติดกัน ถ่ายภาพตำแหน่งที่ตรงกันบนพื้นผิวทั้งสองด้านที่ลอกแยกออก
เมื่อข้อบกพร่องปรากฏขึ้น | ประเด็นแรกที่ควรตรวจสอบ | ข้อมูลที่ควรเก็บบันทึก |
|---|---|---|
ทันทีหลังยึดติดหรือถอดชิ้นงานออกจากแม่พิมพ์ | การกระตุ้นกาวไม่เพียงพอ อุณหภูมิลดลงระหว่างเคลื่อนย้าย แรงกดเฉพาะจุดไม่เพียงพอ การระบายอากาศติดขัด หรือการคืนตัวทันที | อุณหภูมิใกล้ชั้นกาว ระยะเวลาเคลื่อนย้าย กราฟแรงกดหรือสุญญากาศ และสภาวะขณะถอดชิ้นงานออกจากแม่พิมพ์ |
ค่อย ๆ ปรากฏหลังการเก็บรักษา | การพัฒนาความแข็งแรงของกาวไม่สอดคล้องกับความเค้นตกค้าง หรือมีปัญหาความชื้นหรือรอยต่อระหว่างชั้น | เวลาผสม อุณหภูมิและความชื้นขณะปรับสภาพ ตำแหน่งข้อบกพร่อง และอัตราการขยายตัวของข้อบกพร่อง |
หลังสัมผัสความร้อน ความร้อนชื้น หรือการทดสอบแบบวัฏจักร | ความทนความร้อนภายใต้แรงกระทำต่อเนื่อง ความทนทานต่อสภาวะแวดล้อม การหดตัวของวัสดุ และความเข้ากันได้ระหว่างชั้น | สภาวะทดสอบ วิธีให้แรงกระทำ ผลการทดสอบแรงลอก และรูปแบบการเสียหายก่อนและหลังการเร่งอายุ |
คุณลักษณะใดของ R-5670 ที่สำคัญต่อการวิเคราะห์ปัญหา?
R-5670 เป็นกาวโพลียูรีเทนสูตรน้ำสองส่วนประกอบของ RELANET สำหรับการลามิเนตชิ้นส่วนภายในรถยนต์ โดยใช้ร่วมกับสารทำให้แข็ง R-60C สีน้ำเงิน ข้อมูลผลิตภัณฑ์ที่มีอยู่ระบุว่าการพัฒนาความแข็งแรงเริ่มต้นอย่างรวดเร็วเป็นคุณลักษณะของผลิตภัณฑ์ วัสดุที่ระบุสำหรับการใช้งาน ได้แก่ PVC, ABS, PP, 3D Mesh, ผ้ากำมะหยี่ และผ้าไม่ทอ สำหรับชิ้นส่วนภายใน เช่น แผงประตูและแผงหน้าปัด แม้ชื่อชนิดวัสดุจะไม่เปลี่ยน ก็ยังต้องตรวจสอบชั้นเคลือบด้านหลัง ชั้นโฟม การปรับสภาพพื้นผิว และความแตกต่างระหว่างรุ่นผลิต ข้อมูลผลิตภัณฑ์
รายการข้อมูลอ้างอิงผลิตภัณฑ์ | ค่าที่ระบุในข้อมูลที่มีอยู่ | การนำข้อมูลมาใช้วิเคราะห์ปัญหา |
|---|---|---|
กาวส่วนหลักและสารทำให้แข็ง | R-5670 + R-60C | ตรวจสอบเกรด รุ่นผลิต และสภาวะเก็บรักษา เพื่อป้องกันการใช้สารทำให้แข็งผิดชนิด |
อัตราส่วนผสม | 100:5 โดยมวล | ชั่งให้ถูกต้องตามอัตราส่วนโดยมวล 100:5 ห้ามปรับปริมาณสารทำให้แข็งตามอำเภอใจในสายการผลิต |
ระยะเวลาที่ใช้งานได้หลังผสม | ใช้ภายใน 8 ชั่วโมงที่ 23°C | เริ่มจับเวลาเมื่อเริ่มผสม ระยะเวลาที่ใช้งานได้ที่อุณหภูมิอื่นต้องยืนยันแยกต่างหาก |
ปริมาณของแข็งของกาวส่วนหลัก | ประมาณ 47%–50% | แยกน้ำหนักกาวเปียกต่อหน่วยพื้นที่ออกจากน้ำหนักกาวแห้งต่อหน่วยพื้นที่ และประเมินปริมาณน้ำที่ต้องกำจัดจริง |
ค่าแรงลอกเริ่มต้นโดยทั่วไป | ประมาณ 25 N/25 mm วัดเมื่อผ่านไป 1 นาทีหลังการยึดติด | ใช้เพื่อทำความเข้าใจการพัฒนาความแข็งแรงเริ่มต้น ไม่ใช่ค่าขั้นต่ำที่รับประกันสำหรับวัสดุทุกชนิด |
ค่าอ้างอิงเหล่านี้มาจากหน้าข้อมูลผลิตภัณฑ์ของ RELANET ที่มีอยู่ ก่อนใช้งานให้ตรวจสอบเอกสารข้อมูลทางเทคนิค (TDS) ฉบับล่าสุดและข้อกำหนดกระบวนการของโครงการ ค่าแรงลอกเริ่มต้นโดยทั่วไปขึ้นอยู่กับวัสดุ การเตรียมตัวอย่าง และสภาวะทดสอบ ไม่สามารถใช้แทนการยืนยันความทนความร้อน ความร้อนชื้น การทดสอบแบบวัฏจักร หรือการคืบของชิ้นงานทั้งชิ้นได้
สำหรับชิ้นงานหุ้ม ความแข็งแรงเริ่มต้นช่วยต้านการคืนตัวและความเค้นจากการหยิบจับหรือเคลื่อนย้ายหลังการยึดติด อย่างไรก็ตาม ผลทดสอบแรงลอกที่ดี ณ เวลาใดเวลาหนึ่งไม่ได้ยืนยันว่าขอบและมุมที่ถูกยืดมากมีความคงตัว หรือชิ้นงานผ่านการทดสอบความทนทานแล้ว ระบบสูตรน้ำยังต้องตรวจยืนยันการกำจัดน้ำ การก่อตัวของฟิล์ม และสภาวะการเชื่อมขวางด้วย
ข้อมูลผลิตภัณฑ์ R-5670 กล่าวถึงการผลิตที่มี VOC และกลิ่นต่ำ ซึ่งไม่ได้หมายถึง VOC เป็นศูนย์ และไม่สามารถใช้แทนการทดสอบกลิ่น การปล่อยสาร หรือการเกิดฝ้าในระดับชิ้นส่วนได้ ต้องยืนยันขีดจำกัดอุณหภูมิใช้งานสูงสุด ระยะเวลาปรับสภาพ และช่วงสภาวะการพ่นกาวตาม TDS ฉบับล่าสุดและสภาวะของโครงการ
หลังลอกตัวอย่าง ให้ระบุระนาบที่เกิดการแยกขาด
ความแข็งแรงของรอยยึดติดขึ้นอยู่กับทั้งแรงยึดติดระหว่างกาวกับวัสดุฐาน และแรงยึดเหนี่ยวภายในเนื้อกาวเอง ในชิ้นงานจริง การแยกขาดอาจเกิดในโฟม ชั้นรองหลัง หรือชั้นลามิเนตเดิมก่อนส่วนอื่น 3M: แรงยึดติดที่รอยต่อและแรงยึดเหนี่ยวภายในเนื้อวัสดุ
สิ่งที่พบจากพื้นผิวหลังลอก | แนวทางวิเคราะห์เบื้องต้น | สิ่งที่ต้องตรวจสอบต่อไป |
|---|---|---|
ด้านหนึ่งแทบไม่มีกาวเหลืออยู่ ขณะที่กาวส่วนใหญ่ติดอยู่อีกด้าน | แรงยึดติดหรือการสัมผัสที่รอยต่อนั้นไม่เพียงพอ | สิ่งปนเปื้อน ชั้นเคลือบด้านหลัง การปรับสภาพพื้นผิว การเปียกผิว และการสัมผัสเฉพาะจุดขณะยึดติด |
กาวเหลืออยู่ทั้งสองด้าน โดยการแยกขาดส่วนใหญ่เกิดภายในชั้นกาว | การแยกขาดภายในเนื้อกาว หรือการเสียหายแบบผสม | อัตราส่วน การผสม การทำให้แห้ง การปรับสภาพ และเวลาทดสอบ เศษกาวที่เหลืออยู่เพียงอย่างเดียวไม่สามารถยืนยันได้ว่าเติมสารทำให้แข็งน้อยเกินไป |
มีเศษโฟม เส้นใย หรือเศษชั้นรองหลังติดอยู่ทั้งสองด้าน | การแยกขาดภายในตัววัสดุหรือชั้นลามิเนตเดิม | เปรียบเทียบกับวัสดุที่ยังไม่ผ่านกระบวนการ ตรวจสอบความแข็งแรงของวัสดุ ประวัติการรับความร้อน และความทนทานของชั้นลามิเนตเดิม |
เศษวัสดุที่เหลือแตกต่างกันมากในแต่ละบริเวณ หรือชั้นกาวบางจนแยกแยะได้ยาก | อาจเป็นการเสียหายแบบผสม | ตรวจด้วยกำลังขยายและบันทึกแต่ละบริเวณแยกกัน ใช้การวิเคราะห์ภาพตัดขวางเมื่อจำเป็น ไม่ตัดสินจากความรู้สึกขณะสัมผัสเพียงอย่างเดียว |
ข้อความ เช่น “ดึงแยกไม่ออก” หรือ “วัสดุฉีกขาด” ต้องตีความร่วมกับสภาวะทดสอบ การฉีกขาดของวัสดุแสดงเพียงว่าชั้นวัสดุนั้นเสียหายก่อนในการทดสอบครั้งนั้น ไม่ได้ยืนยันโดยลำพังว่ารอยต่อยึดติดทุกตำแหน่งผ่านข้อกำหนดของโครงการ เช่นเดียวกัน การที่กาวไม่ยืดเป็นเส้นขณะลอกด้วยมือไม่ควรถูกตีความทันทีว่าแรงยึดติดต่ำ การยืดเป็นเส้นของกาวสะท้อนพฤติกรรมการไหลและการตอบสนองต่อแรงดึง ณ ขณะนั้นเป็นหลัก และไม่สามารถใช้แทนการทดสอบแรงลอกตามวิธีที่กำหนดได้
ตรวจตามลำดับการผลิต โดยไม่เปลี่ยนทุกพารามิเตอร์พร้อมกัน
1. สภาวะพื้นผิว: กาวสัมผัสกับชั้นใดจริง?
ตรวจสอบ PP, ABS และวัสดุฐานรองรับอื่น ๆ ว่ามีสารถอดแบบ น้ำมัน หรือฝุ่นหรือไม่ รวมถึงตรวจสภาวะเก็บรักษาหลังปรับสภาพพื้นผิว ตรวจด้านหลังวัสดุหุ้ม PVC ด้วยว่ามีชั้นเคลือบ สารเติมแต่งช่วยลื่น หรือชั้นลามิเนตอื่นหรือไม่ สารเพิ่มความอ่อนตัวในพลาสติกบางชนิดอาจเคลื่อนย้ายและส่งผลต่อการยึดติดระยะยาว การยืนยันผลจึงต้องครอบคลุมสูตรวัสดุจริงและการเร่งอายุในสภาวะแวดล้อม 3M: วัสดุฐานและการยึดเกาะ
หากใช้การปรับสภาพด้วยเปลวไฟ พลาสมา หรือไพรเมอร์ ให้ตรวจสภาพอุปกรณ์ ความครอบคลุมของการปรับสภาพ และช่วงเวลาระหว่างการปรับสภาพกับการทากาว การตรวจพลังงานพื้นผิวหรือการเปียกผิวช่วยติดตามกระบวนการได้ แต่ไม่สามารถใช้แทนการทดสอบรอยยึดติดสุดท้าย ก่อนอื่นต้องยืนยันว่าวิธีทำความสะอาดและปรับสภาพไม่ทำให้วัสดุฐานหรือชั้นเคลือบด้านหลังเสียหาย
2. การผสมและระยะเวลาใช้งาน: บันทึกการชั่ง การผสม และเวลา
เมื่อใช้ R-5670 + R-60C ให้ตรวจปริมาณกาวส่วนหลักและสารทำให้แข็งที่ชั่งจริง ผสมตามกระบวนการที่อนุมัติ และบันทึกทั้งเวลาเริ่มผสมและเวลาสุดท้ายที่ยังใช้งานได้ สารทำให้แข็งสีน้ำเงินช่วยให้สังเกตความสม่ำเสมอของการกระจายตัว แต่สีที่สม่ำเสมอไม่ได้พิสูจน์ว่าอัตราส่วนถูกต้อง
กาวที่ยังไหลหรือยังพ่นได้อาจหมดระยะเวลาใช้งานแล้ว ห้ามเริ่มนับเวลาใช้งานใหม่ด้วยการเติมกาวใหม่ลงในส่วนผสมเก่า และห้ามเพิ่มสัดส่วนสารทำให้แข็งเพียงเพราะพบรอยพองหรือการหลุดล่อน ให้ตรวจสอบก่อนว่าปัญหาเกี่ยวข้องกับการผสม การทำให้แห้ง หรือการสัมผัสที่ไม่เพียงพอ แล้วจึงทดสอบเปรียบเทียบอัตราส่วนภายใต้สภาวะควบคุมเมื่อเหมาะสม
3. น้ำหนักกาวต่อหน่วยพื้นที่และการทำให้แห้ง: ตรวจการครอบคลุมของกาวแยกจากการกำจัดน้ำ
กาวไม่เพียงพอ บริเวณที่ทากาวไม่ทั่ว หรือการดูดซึมกาวเข้าไปในชั้นรองหลังที่มีรูพรุน อาจทำให้พื้นผิวที่ต้องยึดติดจริงไม่มีชั้นกาวต่อเนื่อง การสะสมกาวหนาเฉพาะจุดเพิ่มปริมาณน้ำที่ต้องกำจัด การทากาวมากขึ้นจึงไม่ได้ทำให้รอยยึดติดแข็งแรงขึ้นเสมอไป
ใช้ชิ้นทดสอบติดตามกระบวนการจากรุ่นผลิตเดียวกัน บันทึกมวลก่อนและหลังทากาวพร้อมพื้นที่เคลือบ ทบทวนสภาวะการทำให้แห้งร่วมกับอุณหภูมิแต่ละโซนของเครื่องอบ การไหลของอากาศ การระบายไอน้ำ ความเร็วสายการผลิต และความชื้นแวดล้อม การเปลี่ยนแปลงมวลที่วัดด้วยวิธีสม่ำเสมอช่วยในการเปรียบเทียบได้ แต่การชั่งเพียงครั้งเดียวหรือการสัมผัสแล้วรู้สึกว่าผิวไม่เหนียว ต่างก็ไม่สามารถพิสูจน์ว่าชั้นกาวแห้งสนิทแล้ว
ความชื้นหรือสารระเหยที่ถูกกักอยู่ระหว่างชั้นอาจมีส่วนทำให้เกิดรอยพองเมื่อได้รับความร้อน อากาศที่ถูกกักและการแยกตัวระหว่างชั้นอาจให้ลักษณะภายนอกคล้ายกัน เก็บกลุ่มตัวอย่างที่ผลิตด้วยกระบวนการเดิมไว้เป็นฐานเปรียบเทียบ แล้วเปรียบเทียบสภาวะการทำให้แห้งที่ปรับเปลี่ยนภายในขีดจำกัดที่วัสดุยอมรับได้ พร้อมตรวจน้ำหนักกาวต่อหน่วยพื้นที่และการสัมผัสระหว่างขึ้นรูป
4. การกระตุ้นกาวและการเคลื่อนย้าย: วัดอุณหภูมิจริงใกล้ชั้นกาว
การกระตุ้นด้วยความร้อนต้องทำให้ชั้นกาวแห้งอยู่ในสภาวะที่เหมาะสมต่อการยึดติด ข้อมูลทางเทคนิคสาธารณะของระบบโพลียูรีเทนสูตรน้ำก็แยกการกระตุ้นชั้นกาวแห้งออกเป็นขั้นตอนหนึ่งโดยเฉพาะ ช่วงสภาวะกระบวนการของแต่ละระบบแตกต่างกัน จึงไม่สามารถนำอุณหภูมิที่ระบุสำหรับผลิตภัณฑ์อื่นมาใช้กับกระบวนการ R-5670 โดยตรง Covestro: ข้อมูลทางเทคนิค Dispercoll U 70
ค่าตั้งอุณหภูมิเตาอบ กำลังของอุปกรณ์อินฟราเรด และอุณหภูมิผิววัสดุหุ้ม ไม่ได้แทนอุณหภูมิชั้นกาวในขณะยึดติดโดยตรง ใช้วิธีวัดอุณหภูมิที่ผ่านการยืนยันความเหมาะสมเพื่อเปรียบเทียบบริเวณราบ ส่วนเว้า ขอบ และมุม บันทึกเวลาตั้งแต่ออกจากโซนให้ความร้อนจนแม่พิมพ์ปิด เมื่อวัดด้วยอินฟราเรด ต้องคำนึงถึงค่าการแผ่รังสีของพื้นผิวและตำแหน่งการเล็งวัด
5. การขึ้นรูปและการระบายอากาศ: แรงดันเครื่องไม่ได้ยืนยันว่าทุกบริเวณสัมผัสกัน
สำหรับการหุ้มด้วยสุญญากาศ ให้ตรวจซีล การสร้างระดับสุญญากาศ ช่องทางที่อุดตัน และการระบายอากาศเฉพาะจุด สำหรับการขึ้นรูปด้วยการกด ให้ตรวจความพอดีของแม่พิมพ์ สภาพหัวกดหรือแผ่นรองยืดหยุ่น การกระจายแรงกด และเวลาคงแรงกด หากวัสดุหุ้มพาดข้ามส่วนเว้า ต้องตรวจการขึ้นรูปเบื้องต้น การกระจายความเครียดจากการยืด และการเปลี่ยนแปลงความหนาของวัสดุหุ้มด้วย
ใช้วิธีตรวจรอยสัมผัสหรือการกระจายแรงกดที่ผ่านการยืนยันความเหมาะสม เพื่อหาบริเวณขอบและมุมที่สัมผัสไม่ดี การเปรียบเทียบตำแหน่งปกติกับตำแหน่งที่มีข้อบกพร่องให้ข้อมูลวิเคราะห์มากกว่าการดูแรงดันรวมของเครื่องเพียงอย่างเดียว
6. การถอดชิ้นงานออกจากแม่พิมพ์ การทำให้เย็น และการปรับสภาพ: ตรวจว่าการคืนตัวทำให้รอยยึดติดแยกออกหรือไม่
หากข้อบกพร่องกระจุกตัวที่ขอบหุ้มหรือบริเวณที่ถูกยืดมาก ให้เปรียบเทียบอุณหภูมิขณะถอดชิ้นงานออกจากแม่พิมพ์ สภาวะการกดค้างหรือการทำให้เย็น และการรองรับชิ้นงานหลังถอด การหดตัวของวัสดุหุ้ม การคืนตัวของโฟม และความเค้นจากการประกอบอาจทำให้รอยต่อเฉพาะจุดแยกออกก่อนที่กาวจะพัฒนาความแข็งแรงเพียงพอ
บันทึกระยะเวลาจริงก่อนเข้าสู่กระบวนการถัดไป รวมถึงอุณหภูมิและความชื้นในการปรับสภาพ ประเมินสมรรถนะทั้งระยะแรก หลังปรับสภาพตามเวลาที่กำหนด และหลังทดสอบสภาวะแวดล้อม อย่าสับสนระหว่างคำแนะนำให้ใช้ส่วนผสมภายใน 8 ชั่วโมงกับระยะเวลาที่ต้องใช้เพื่อให้กาวบ่มสมบูรณ์
ใช้แผนผังช่วยจัดลำดับการวิเคราะห์ปัญหาในพื้นที่ผลิต
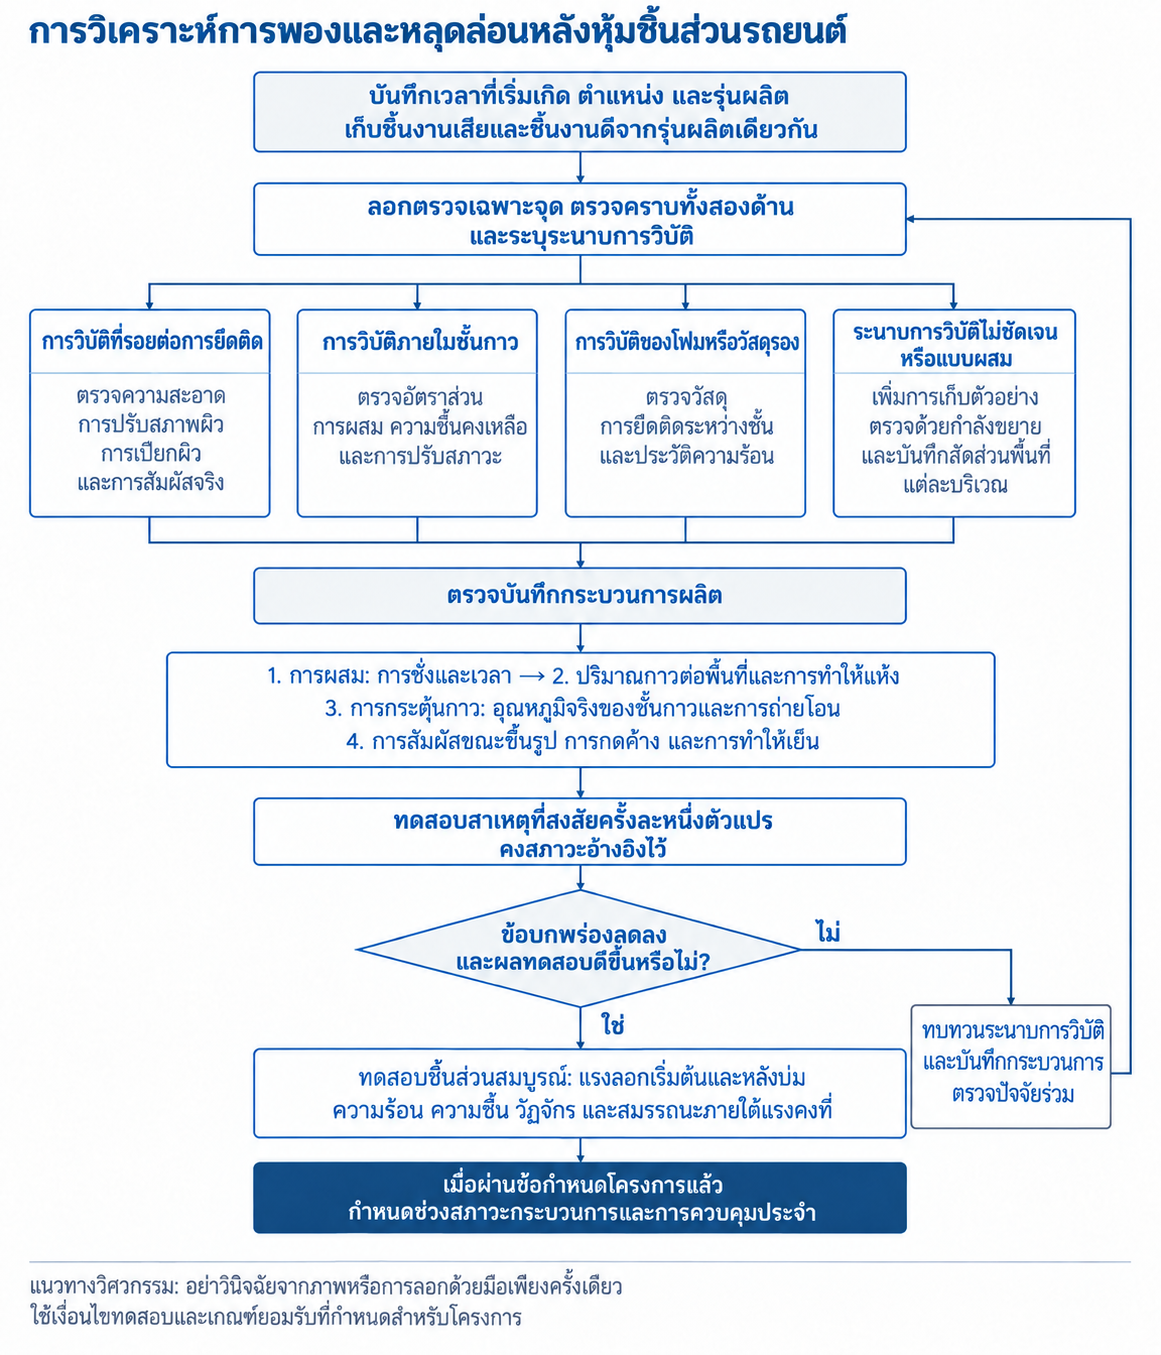
รูปที่ 2 ลำดับการวิเคราะห์ปัญหาการหุ้มแผงประตูและแผงหน้าปัด แผนผังนี้เป็นแนวทางทางวิศวกรรม ส่วนสภาวะทดสอบและขีดจำกัดการยอมรับให้เป็นไปตามข้อกำหนดของโครงการ
ลำดับการทำงาน: บันทึกข้อบกพร่องและรุ่นผลิต → ระบุระนาบที่เกิดการแยกขาด → ตรวจวัสดุ รอยต่อ และกระบวนการผลิต → ทดสอบปัจจัยที่สงสัยด้วยการเปรียบเทียบภายใต้สภาวะควบคุม → ยืนยันสมรรถนะของชิ้นงานทั้งชิ้น → บันทึกสภาวะที่ได้ผลไว้ในข้อกำหนดกระบวนการ หากยังไม่ดีขึ้น ให้กลับไปทบทวนหลักฐานเดิมและตรวจว่าตัวอย่างเป็นตัวแทนที่เหมาะสมหรือไม่ และมีการเปลี่ยนหลายปัจจัยพร้อมกันหรือไม่
จะยืนยันได้อย่างไรว่ามาตรการแก้ไขได้ผล?
ในการวิเคราะห์ปัญหาเบื้องต้น ให้เก็บกลุ่มตัวอย่างที่ผลิตด้วยกระบวนการเดิมไว้เป็นฐานเปรียบเทียบ และเปลี่ยนปัจจัยที่สงสัยครั้งละหนึ่งปัจจัย เช่น สภาวะการทำให้แห้ง เวลาถ่ายโอน หรือเงื่อนไขการกดค้างเฉพาะจุด ควบคุมรุ่นผลิตวัสดุฐาน รุ่นผลิตกาว ตำแหน่งเก็บตัวอย่าง และวิธีทดสอบให้สม่ำเสมอที่สุด หากพบปฏิสัมพันธ์ระหว่างปัจจัย ให้จัดการทดลองแบบหลายปัจจัยร่วมกัน
ระดับการยืนยันผล | สิ่งที่ต้องสังเกต | วิธีใช้ผลการทดสอบ |
|---|---|---|
การเปรียบเทียบชิ้นทดสอบ | แรงลอก รูปแบบการเสียหาย การครอบคลุมของกาว และความแปรปรวนของผล | พิจารณาว่าปัจจัยที่สงสัยควรได้รับการยืนยันเพิ่มเติมหรือไม่ ผลระดับนี้เพียงอย่างเดียวยังไม่ยืนยันว่าปัญหาในการผลิตได้รับการแก้ไขแล้ว |
การยืนยันบนชิ้นงานทั้งชิ้น | ตำแหน่งรอยพอง ความยาวขอบที่ยก ความแนบสนิทกับส่วนเว้า การคืนตัว และลักษณะภายนอก | ยืนยันว่าผลที่ดีขึ้นบนชิ้นทดสอบแบนเกิดขึ้นกับรูปทรงและแรงกระทำของชิ้นงานจริงด้วยหรือไม่ |
การทดสอบความทนทานของโครงการ | สมรรถนะหลังปรับสภาพตามที่กำหนด และภายใต้ความร้อน ความร้อนชื้น วัฏจักรอุณหภูมิ และแรงกระทำต่อเนื่อง | ประเมินตามวิธีทดสอบและขีดจำกัดการยอมรับที่ลูกค้ากำหนด |
บันทึกการทดสอบแรงลอกควรระบุอย่างน้อย ได้แก่ ความกว้างแถบทดสอบ มุมลอก ความเร็ว ทิศทางการเก็บตัวอย่าง เวลาที่ทำการทดสอบ อุณหภูมิและความชื้น จำนวนการทดสอบซ้ำ และผลที่รายงานเป็นแรงเฉลี่ยหรือแรงสูงสุด ผลจากวิธีต่างกันไม่สามารถเปรียบเทียบกันโดยตรง สุดท้ายให้ตรวจยืนยันว่ามาตรการแก้ไขไม่ทำให้เกิดรอยกด ลายผิววัสดุหุ้มเปลี่ยน สีแตกต่าง หรือวัสดุเสียหายในรูปแบบอื่น
เมื่อต้องการให้ผู้จัดหาวัสดุช่วยวิเคราะห์ปัญหา ให้จัดเตรียมชิ้นงานที่มีข้อบกพร่องและชิ้นงานปกติจากรุ่นผลิตเดียวกัน ลำดับชั้นวัสดุ รายละเอียดรุ่นผลิตกาวและสารทำให้แข็ง บันทึกการผสม น้ำหนักกาวต่อหน่วยพื้นที่ บันทึกอุณหภูมิการทำให้แห้งและการกระตุ้นกาว กราฟกระบวนการขึ้นรูป สภาวะการปรับสภาพ และเกณฑ์การยอมรับที่ต้องการ ข้อมูลเหล่านี้ช่วยระบุว่าปัญหาอยู่ที่วัสดุใดหรือขั้นตอนใดของกระบวนการ
คำถามที่พบบ่อย
รอยพองหลังหุ้มแผงประตูหมายความว่ากาวมีข้อบกพร่องเสมอไปหรือไม่?
ไม่ใช่ ลักษณะภายนอกเพียงอย่างเดียวไม่เพียงพอต่อการตัดสิน การสัมผัสเฉพาะจุดที่ไม่สมบูรณ์ อากาศที่ถูกกัก ความชื้นตกค้าง การคืนตัวของวัสดุหุ้ม หรือการแยกตัวภายในลามิเนตเดิม ล้วนทำให้ผิวนูนขึ้นได้ ให้บันทึกก่อนว่าข้อบกพร่องเกิดเมื่อใด แล้วตรวจระนาบที่แยกขาด เปรียบเทียบกับชิ้นงานปกติจากรุ่นผลิตเดียวกันและบันทึกกระบวนการ
เหตุใดขอบและมุมยังหลุดล่อนได้ แม้ R-5670 มีแรงลอกเริ่มต้นสูง?
ความคงตัวของขอบและมุมยังขึ้นอยู่กับการสัมผัสที่เกิดการยึดติดจริง อุณหภูมิขณะยึดติด การยืดเฉพาะจุด สภาวะการกดค้าง และสภาวะขณะถอดชิ้นงานออกจากแม่พิมพ์ ค่าอ้างอิงผลิตภัณฑ์ประมาณ 25 N/25 mm ซึ่งวัดเมื่อผ่านไป 1 นาทีหลังการยึดติด เป็นค่าทั่วไปภายใต้สภาวะเฉพาะ ไม่สามารถใช้แทนการยืนยันรูปทรงและสภาวะแรงกระทำของขอบและมุมจริงได้
การเพิ่มอุณหภูมิเครื่องอบหรือปริมาณกาวจะแก้ปัญหารอยพองได้หรือไม่?
ต้องระบุสาเหตุก่อน หากน้ำหนักกาวต่อหน่วยพื้นที่มากเกินไปอยู่แล้ว การเพิ่มกาวอาจเพิ่มปริมาณน้ำที่ต้องกำจัด หากข้อบกพร่องเกิดจากวัสดุหุ้มพาดข้ามส่วนเว้า การเพิ่มอุณหภูมิอาจไม่ช่วยให้สัมผัสดีขึ้น ให้ทดสอบเปรียบเทียบภายใต้สภาวะควบคุมและภายในขีดจำกัดที่วัสดุยอมรับได้ พร้อมตรวจอุณหภูมิจริง การระบายไอน้ำ และการกระจายน้ำหนักกาวต่อหน่วยพื้นที่
การเพิ่ม R-60C จะทำให้ยึดติดดีขึ้นหรือไม่?
ไม่สามารถสรุปเช่นนั้นได้ทันที ข้อมูลผลิตภัณฑ์ R-5670 ที่มีอยู่ระบุอัตราส่วนโดยมวล 100:5 การผลิตควรปฏิบัติตาม TDS ฉบับล่าสุดและอัตราส่วนที่โครงการอนุมัติ สัดส่วนสารทำให้แข็งไม่สามารถชดเชยสิ่งปนเปื้อนบนพื้นผิว บริเวณที่ทากาวไม่ทั่ว หรือการสัมผัสเฉพาะจุดที่ไม่สมบูรณ์ ต้องระบุปัญหาให้ได้ก่อนปรับเปลี่ยน
การที่กาวไม่ยืดเป็นเส้นขณะลอกด้วยมือ หรือโฟมฉีกขาด ยืนยันได้หรือไม่ว่ารอยยึดติดผ่านเกณฑ์?
ทั้งสองอย่างไม่เพียงพอเมื่อพิจารณาเพียงลำพัง การที่กาวไม่ยืดเป็นเส้นไม่สามารถใช้แทนการทดสอบแรงลอก ส่วนการฉีกขาดของโฟมแสดงเพียงว่าโฟมเสียหายก่อนภายใต้สภาวะทดสอบนั้น ยังต้องตรวจความแข็งแรง รูปแบบการเสียหาย และลักษณะภายนอกของชิ้นงานทั้งชิ้นหลังการปรับสภาพและการทดสอบสภาวะแวดล้อมที่กำหนด โดยใช้วิธีของโครงการ
แหล่งที่มาและขอบเขตการใช้งาน
พารามิเตอร์และคุณลักษณะของ R-5670 อ้างอิงข้อมูลผลิตภัณฑ์ของ RELANET ที่มีอยู่ การใช้งานต้องเป็นไปตาม TDS ฉบับล่าสุด ข้อกำหนดกระบวนการของโครงการ และข้อกำหนดลูกค้า แหล่งข้อมูลภายนอกด้านล่างใช้อธิบายหลักการยึดติดและแนวทางวิเคราะห์ปัญหาเท่านั้น ไม่ได้ยืนยันว่า R-5670 มีวัตถุดิบชนิดใดชนิดหนึ่ง และไม่ได้หมายความว่าผู้จัดหารายอื่นรับรองผลิตภัณฑ์นี้
- RELANET: ข้อมูลผลิตภัณฑ์ R-5670: เกรดผลิตภัณฑ์ สารทำให้แข็งที่ใช้ร่วมกัน พารามิเตอร์อ้างอิง และขอบเขตการใช้งาน
- 3M: ความแข็งแรงของรอยยึดติดด้วยกาว: ความแตกต่างพื้นฐานระหว่างแรงยึดติดที่รอยต่อ แรงยึดเหนี่ยวภายในเนื้อกาว และการเปียกผิว
- 3M: วัสดุฐานและการยึดติด: ผลของสภาวะพื้นผิว ชั้นเคลือบ และการเคลื่อนย้ายของสารเพิ่มความอ่อนตัวต่อการยึดติด
- Covestro: Dispercoll U 70: การกระตุ้นชั้นกาวแห้งด้วยความร้อนในระบบโพลียูรีเทนสูตรน้ำ ไม่สามารถนำค่ากระบวนการของผลิตภัณฑ์นี้มาใช้กำหนดกระบวนการ R-5670 โดยตรง