
Khi tấm ốp cửa hoặc bảng táp-lô phồng rộp hay bong keo sau bọc, trước tiên xác định khi nào, ở đâu lỗi xuất hiện. Sau đó bóc mẫu cục bộ để xác định phá hủy ở bề mặt tiếp giáp, trong lớp keo hay trong xốp, lớp đế. Cần xét ẩm dư, bẩn bề mặt, phủ keo không đều, hoạt hóa chưa đủ, khí giữ khi dán, hồi đàn hồi hoặc ổn định chưa đủ sau tháo khuôn. Lỗi trông tương tự có thể cần biện pháp khắc phục rất khác nhau.
Bài này dùng hệ keo polyurethane gốc nước hai thành phần RELANET R-5670 và R-60C làm ví dụ chẩn đoán bọc tấm cửa, bảng táp-lô. Kiểm tra quy trình dưới đây là hướng dẫn kỹ thuật. Nguyên nhân cụ thể phải xác nhận bằng chi tiết lỗi, hồ sơ sản xuất và thử đối chứng có kiểm soát.
Nhận diện lỗi trước: phân biệt phồng, bong mép và tách lớp vật liệu
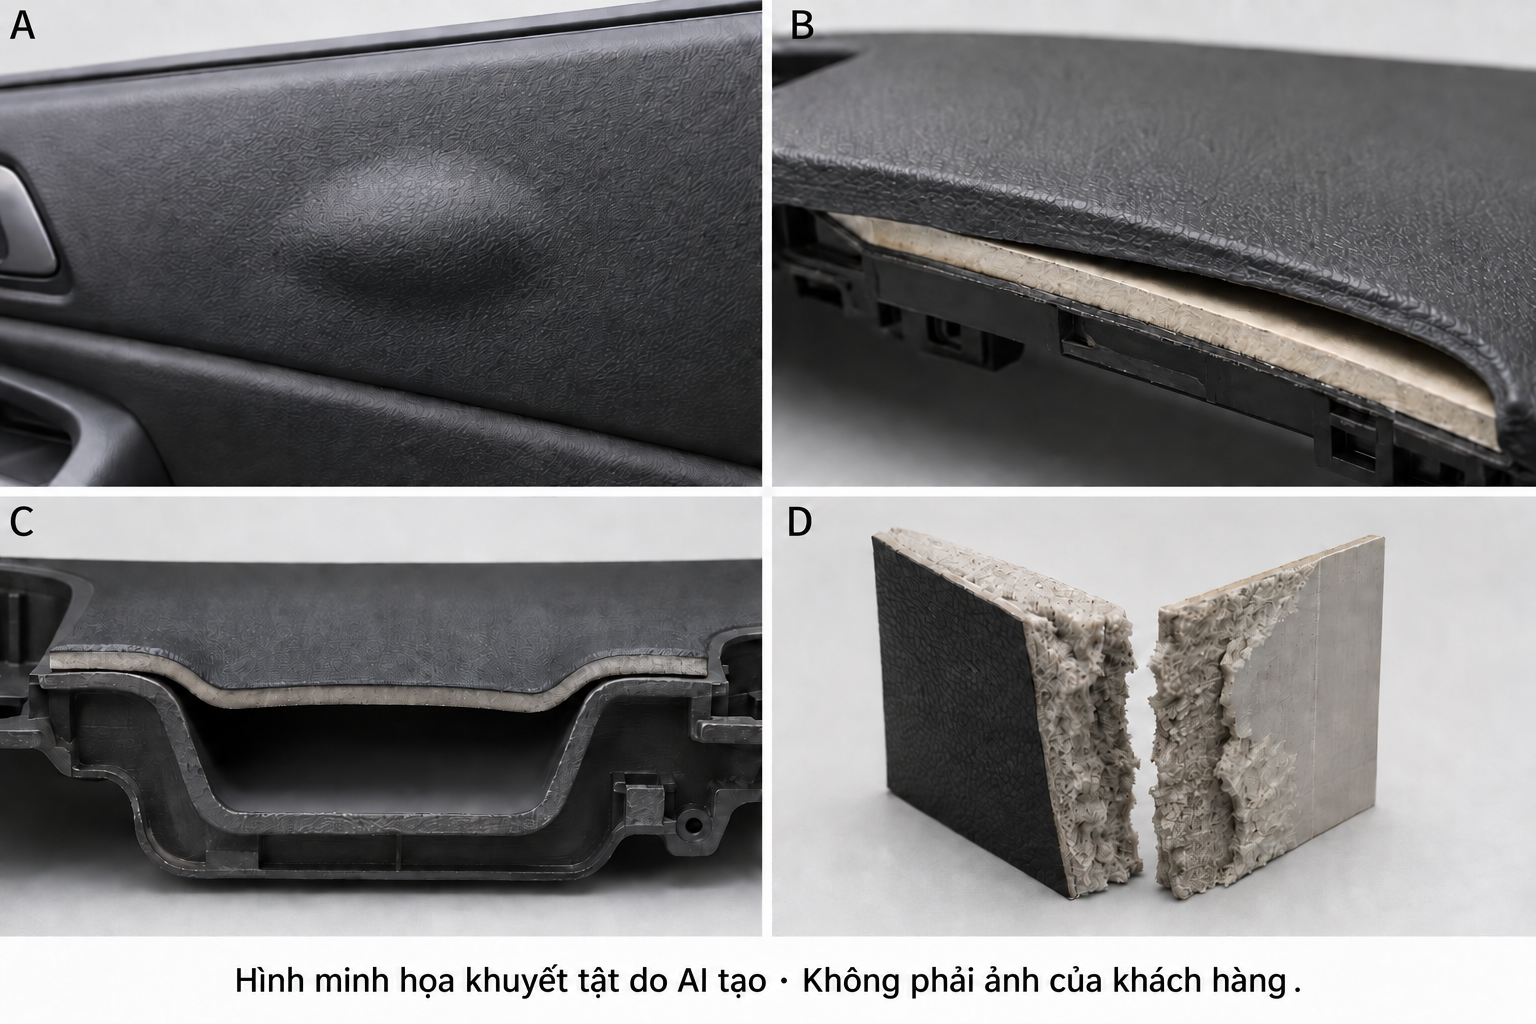
Hình 1. Minh họa lỗi do AI tạo, không phải ảnh khách hàng hay kết quả thử R-5670. Chiều dày lớp và kích thước lỗi không theo tỷ lệ. Hình chỉ minh họa ngoại quan, không xác định nguyên nhân.
A · Phồng cục bộ
Ghi lại phồng xuất hiện khi tháo khuôn hay sau lưu trữ, gia nhiệt. Kiểm tra tiếp xúc cục bộ chưa đủ, khí giữ, ẩm dư hoặc tách giữa các lớp.
B · Bong keo mép
Kiểm tra bong tập trung ở mép bọc, góc hay vùng kéo căng cao. Xem tiếp xúc hữu hiệu, giữ áp, nhiệt tháo khuôn và hồi đàn hồi da.
C · Bắc cầu qua hốc lõm
Da căng qua hốc mà không chạm đáy. Kiểm tra tạo hình trước, độ giãn vật liệu, đường thoát khí và tiếp xúc khuôn.
D · Phá hủy nội kết xốp
Nếu xốp còn trên cả hai mặt sau bóc, điều tra bản thân xốp và lớp ghép có sẵn, cùng lớp keo mới.
Một chi tiết có thể có nhiều dạng phá hủy. Khi lấy mẫu, giữ tâm lỗi, mép lỗi và vùng tốt liền kề. Chụp các vị trí tương ứng trên cả hai bề mặt bóc.
Thời điểm lỗi xuất hiện | Dấu hiệu đầu tiên cần điều tra | Hồ sơ cần giữ |
|---|---|---|
Ngay sau dán hoặc tháo khuôn | Hoạt hóa chưa đủ, nguội khi chuyển, nén cục bộ không đủ, thoát khí hạn chế, hồi đàn hồi tức thì | Nhiệt độ gần lớp keo, thời gian chuyển, đường áp lực hoặc chân không và tình trạng tháo khuôn |
Tăng dần sau lưu trữ | Phát triển độ bền keo không phù hợp ứng suất dư, hoặc vấn đề ẩm, giữa lớp | Thời gian pha, nhiệt độ và độ ẩm ổn định, vị trí và tốc độ phát triển lỗi |
Sau nhiệt, nóng ẩm hoặc chu kỳ | Chịu nhiệt dưới tải kéo dài, độ bền môi trường, co vật liệu và tương thích giữa lớp | Điều kiện thử, bố trí tải, kết quả bóc và dạng phá hủy trước, sau lão hóa |
Đặc tính R-5670 nào quan trọng khi chẩn đoán?
R-5670 là keo polyurethane gốc nước hai thành phần RELANET cho dán nội thất ô tô, dùng chất đóng rắn R-60C màu xanh. Thông tin hiện có xác định phát triển độ bền ban đầu nhanh là đặc tính sản phẩm. Vật liệu được liệt kê gồm PVC, ABS, PP, 3D Mesh, vải nhung và không dệt, cho ứng dụng như tấm cửa, bảng táp-lô. Dù tên vật liệu không đổi, lớp phủ sau, lớp xốp, xử lý bề mặt và khác biệt lô vẫn cần kiểm tra. Thông tin sản phẩm
Mục tham khảo sản phẩm | Giá trị trong thông tin hiện có | Cách dùng khi chẩn đoán |
|---|---|---|
Keo nền và chất đóng rắn | R-5670 + R-60C | Xác minh mã, lô và bảo quản để tránh dùng sai chất đóng rắn |
Tỷ lệ pha trộn | 100:5 theo khối lượng | Cân chính xác theo tỷ lệ khối lượng 100:5; không tùy tiện chỉnh chất đóng rắn trên dây chuyền |
Thời gian dùng sau pha | Dùng trong 8 giờ ở 23°C | Tính giờ từ lúc bắt đầu trộn; khoảng dùng ở nhiệt độ khác cần xác nhận riêng |
Chất rắn keo nền | Khoảng 47%–50% | Phân biệt lượng phủ ướt và lượng keo khô, đánh giá tải loại nước thực tế |
Lực bóc ban đầu điển hình | Khoảng 25 N/25 mm, đo 1 phút sau dán | Dùng để hiểu phát triển độ bền ban đầu, không phải mức tối thiểu bảo đảm mọi vật liệu |
Giá trị tham khảo này lấy từ trang sản phẩm RELANET hiện có. Kiểm tra TDS mới nhất và quy cách quy trình dự án trước dùng. Giá trị bóc ban đầu điển hình phụ thuộc vật liệu, chuẩn bị mẫu và điều kiện thử; không thay thế xác nhận nhiệt, nóng ẩm, chu kỳ hoặc dão toàn chi tiết.
Với chi tiết bọc, độ bền ban đầu giúp chống hồi đàn hồi, thao tác và ứng suất chuyển sau dán. Tuy nhiên, kết quả bóc tốt tại một thời điểm không chứng minh mép, góc kéo căng cao ổn định hoặc chi tiết đã đạt thử độ bền. Hệ gốc nước cũng cần xác minh loại nước, tạo màng và điều kiện liên kết ngang.
Thông tin R-5670 đề cập sản xuất VOC thấp và mùi thấp. Điều này không có nghĩa VOC bằng không, không thay thử mùi, phát thải hoặc tạo sương cấp chi tiết. Giới hạn nhiệt sử dụng, thời gian ổn định và khoảng phun cần xác nhận theo TDS mới nhất, điều kiện dự án.
Sau bóc mẫu, xác định mặt phá hủy
Độ bền liên kết gồm bám dính giữa keo và nền, cùng độ bền nội kết của keo. Trên chi tiết thực, phá hủy có thể bắt đầu ở xốp, lớp đế hoặc lớp ghép có sẵn. 3M: độ bền bám dính và nội kết
Bề mặt bóc cho thấy gì | Hướng điều tra ban đầu | Kiểm tra tiếp theo |
|---|---|---|
Một mặt phần lớn trống; đa số keo còn ở mặt kia | Bám dính hoặc tiếp xúc hữu hiệu không đủ tại bề mặt tương ứng | Nhiễm bẩn, lớp phủ sau, xử lý bề mặt, thấm ướt và tiếp xúc cục bộ khi dán |
Keo còn ở cả hai mặt, phá hủy chủ yếu trong lớp keo | Phá hủy nội kết keo hoặc hỗn hợp | Tỷ lệ, trộn, sấy, ổn định và thời điểm thử; riêng cặn không chứng minh thiếu chất đóng rắn |
Mảnh xốp, sợi hoặc cặn lớp đế còn ở hai mặt | Phá hủy bản thân vật liệu hoặc lớp ghép sẵn | So với vật liệu chưa gia công; kiểm tra độ bền, lịch sử nhiệt và độ bền lớp ghép gốc |
Cặn thay đổi lớn theo vùng, hoặc lớp keo mỏng khó phân biệt | Có thể phá hủy hỗn hợp | Xem phóng đại và ghi từng vùng riêng; dùng phân tích mặt cắt nếu cần, không chỉ phán đoán bằng cảm giác |
Nhận xét như “không kéo tách được” hoặc “vật liệu rách” phải hiểu theo điều kiện thử. Phá hủy vật liệu chỉ cho thấy một lớp cụ thể hỏng trước trong phép thử đó. Nó không tự chứng minh mọi bề mặt dán đáp ứng dự án. Tương tự, không kéo sợi khi bóc tay không nên tự hiểu là bám kém. Kéo sợi chủ yếu phản ánh lưu biến và đáp ứng kéo tại thời điểm đó; không thay thế thử bóc theo phương pháp quy định.
Theo trình tự sản xuất, không đổi mọi thông số cùng lúc
1. Bề mặt: keo thực sự tiếp xúc lớp nào?
Kiểm tra khung PP, ABS và khác về chất tách khuôn, dầu, bụi và bảo quản sau xử lý. Cũng kiểm tra mặt sau da PVC có lớp phủ, phụ gia trượt hay lớp ghép khác. Chất hóa dẻo trong một số nhựa có thể di chuyển, ảnh hưởng dán dài hạn, nên xác nhận phải bao phủ công thức thực và lão hóa môi trường. 3M: nền và bám dính
Nếu dùng ngọn lửa, plasma hoặc primer, kiểm tra thiết bị, độ phủ xử lý và khoảng từ xử lý đến phủ keo. Kiểm tra năng lượng bề mặt hoặc thấm ướt hỗ trợ giám sát, không thay thế thử liên kết cuối. Trước tiên xác nhận vệ sinh, xử lý không làm hỏng nền hoặc lớp phủ sau.
2. Pha và thời gian dùng: ghi cân, trộn và tính giờ
Khi dùng R-5670 + R-60C, xác minh lượng cân thực keo nền và chất đóng rắn. Trộn theo quy trình phê duyệt, ghi thời điểm bắt đầu và hạn dùng. Chất đóng rắn xanh giúp quan sát phân bố đều, nhưng màu đều không chứng minh tỷ lệ đúng.
Keo vẫn chảy hoặc phun được chưa chắc còn trong khoảng dùng. Không đặt lại giờ bằng cách thêm keo mới vào hỗn hợp cũ; không tăng chất đóng rắn chỉ vì phồng hoặc bong. Trước tiên xác định vấn đề pha, sấy hay tiếp xúc thiếu, rồi thử đối chứng tỷ lệ có kiểm soát khi phù hợp.
3. Lượng phủ và sấy: kiểm tra độ phủ, loại nước riêng
Keo thiếu, vùng bỏ sót hoặc hút vào lớp đế rỗng có thể khiến mặt dán thực không có lớp keo liên tục. Keo tích tụ cục bộ tăng tải loại nước. Thêm keo không nhất thiết tăng độ bền.
Dùng mẫu chứng cùng lô để ghi khối lượng trước, sau phủ và diện tích phủ. Xem điều kiện sấy cùng nhiệt từng vùng, luồng khí, thoát ẩm, tốc độ dây chuyền và ẩm môi trường. Thay đổi khối lượng đo bằng phương pháp nhất quán giúp so sánh, nhưng một lần cân hoặc bề mặt sờ không dính không chứng minh lớp keo khô hoàn toàn.
Ẩm hoặc chất bay hơi kẹt giữa lớp có thể góp phần phồng khi nóng. Khí kẹt và tách giữa lớp có thể trông tương tự. Giữ mẫu nền quy trình gốc và so sánh điều kiện sấy thay đổi trong giới hạn vật liệu, đồng thời kiểm tra lượng keo, tiếp xúc khi tạo hình.
4. Hoạt hóa và chuyển: đo nhiệt thực gần lớp keo
Hoạt hóa nhiệt phải đưa lớp keo khô tới trạng thái phù hợp để dán. Thông tin kỹ thuật công khai về hệ polyurethane gốc nước cũng coi hoạt hóa lớp khô là bước riêng. Khoảng quy trình khác nhau giữa hệ; nhiệt độ sản phẩm khác không thể chuyển sang quy trình R-5670. Covestro: thông tin kỹ thuật Dispercoll U 70
Điểm đặt lò, công suất hồng ngoại và nhiệt bề mặt da không đại diện trực tiếp nhiệt lớp keo lúc dán. Dùng phương pháp đo nhiệt đã xác nhận để so vùng phẳng, lõm, mép, góc. Ghi thời gian từ ra vùng nhiệt tới đóng khuôn. Khi đo hồng ngoại, xét hệ số phát xạ và vị trí nhìn.
5. Tạo hình và thoát khí: áp lực máy không chứng minh tiếp xúc khắp nơi
Với bọc chân không, kiểm tra kín, hình thành chân không, kênh tắc và thoát khí cục bộ. Với ép tạo hình, kiểm tra khớp khuôn, đầu ép hoặc đệm mềm, phân bố áp và thời gian giữ. Bắc cầu qua hốc còn cần kiểm tra tạo hình trước, phân bố kéo và thay đổi chiều dày da.
Dùng kiểm tra dấu tiếp xúc hoặc phân bố áp đã xác nhận để tìm vùng tiếp xúc kém ở mép, góc. So vùng tốt và lỗi có giá trị chẩn đoán cao hơn chỉ xem áp lực tổng thể máy.
6. Tháo khuôn, làm mát và ổn định: kiểm tra hồi đàn hồi có mở mối dán không
Nếu lỗi tập trung ở mép bọc hoặc vùng kéo cao, so nhiệt tháo khuôn, điều kiện giữ áp/làm mát và đỡ sau tháo. Co da, đàn hồi xốp và ứng suất lắp ráp có thể mở bề mặt cục bộ trước khi keo đủ bền.
Ghi thời gian thực tới bước tiếp và nhiệt, ẩm ổn định. Đánh giá ban đầu, sau thời gian ổn định quy định và sau thử môi trường. Không nhầm chỉ dẫn dùng hỗn hợp trong 8 giờ với thời gian đóng rắn cuối.
Dùng lưu đồ tổ chức chẩn đoán tại xưởng
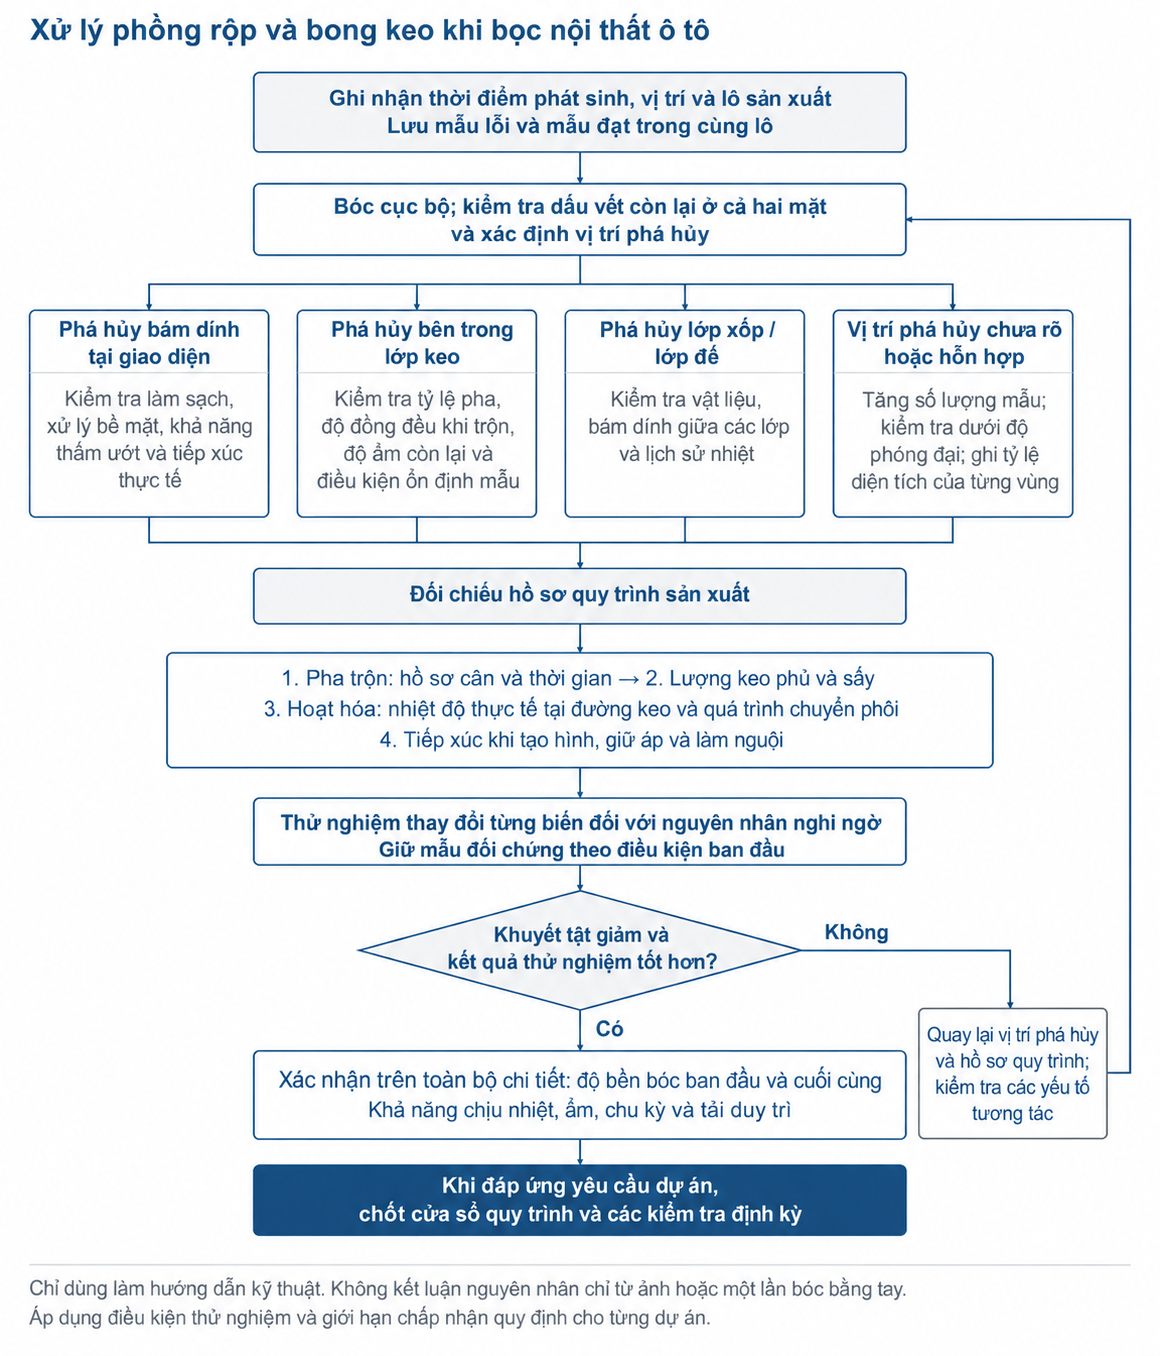
Hình 2. Lưu đồ chẩn đoán bọc tấm cửa và bảng táp-lô. Trình tự là hướng dẫn kỹ thuật; điều kiện thử, giới hạn chấp nhận theo dự án.
Trình tự: ghi lỗi và lô → xác định mặt phá hủy → kiểm tra vật liệu, bề mặt, quy trình → thử yếu tố nghi ngờ bằng đối chứng có kiểm soát → xác nhận toàn chi tiết → ghi điều kiện hữu hiệu vào quy cách. Nếu không cải thiện, quay lại bằng chứng gốc và kiểm tra mẫu có đại diện không, nhiều yếu tố có đổi cùng lúc không.
Làm sao chứng minh khắc phục có hiệu quả?
Chẩn đoán ban đầu cần giữ nhóm quy trình gốc làm cơ sở và chỉ đổi một yếu tố nghi ngờ mỗi lần, như sấy, thời gian chuyển hay giữ áp cục bộ. Giữ lô nền, lô keo, vị trí lấy mẫu và phương pháp thử nhất quán nhất có thể. Nếu xuất hiện tương tác, thiết kế thử nghiệm phối hợp yếu tố.
Cấp xác nhận | Quan sát gì | Cách dùng kết quả |
|---|---|---|
So sánh mẫu nhỏ | Lực bóc, dạng phá hủy, độ phủ keo và biến động kết quả | Quyết định yếu tố nghi ngờ có cần xác nhận tiếp không; riêng kết quả này không chứng minh vấn đề sản xuất đã hết |
Xác nhận toàn chi tiết | Vị trí phồng, chiều dài bong mép, ôm hốc, hồi đàn hồi và ngoại quan | Xác nhận cải thiện mẫu phẳng có áp dụng cho hình dạng, tải thực không |
Thử độ bền dự án | Tính năng sau ổn định quy định, dưới nhiệt, nóng ẩm, chu kỳ nhiệt và tải kéo dài | Đánh giá theo phương pháp, giới hạn khách hàng quy định |
Hồ sơ thử bóc tối thiểu phải ghi chiều rộng dải, góc bóc, tốc độ, hướng lấy mẫu, thời điểm thử, nhiệt độ, độ ẩm, số lần lặp và kết quả là lực trung bình hay đỉnh. Kết quả phương pháp khác không so trực tiếp. Cuối cùng xác nhận khắc phục không gây lõm, thay đổi vân da, sai màu hoặc hỏng vật liệu khác.
Khi nhờ nhà cung cấp hỗ trợ, cung cấp chi tiết lỗi và tốt cùng lô, cấu trúc lớp, lô keo/chất đóng rắn, hồ sơ pha, lượng phủ, nhiệt sấy/hoạt hóa, đường tạo hình, điều kiện ổn định và yêu cầu chấp nhận. Hồ sơ giúp định vị vấn đề ở vật liệu hoặc bước cụ thể.
Câu hỏi thường gặp
Phồng sau bọc tấm cửa luôn có nghĩa keo lỗi không?
Không. Chỉ ngoại quan không đủ kết luận. Tiếp xúc cục bộ thiếu, khí kẹt, ẩm dư, hồi đàn hồi da hoặc tách trong lớp ghép sẵn đều có thể tạo chỗ nổi. Ghi thời điểm trước, rồi xem mặt phá hủy và so chi tiết tốt cùng lô, hồ sơ quy trình.
Vì sao mép, góc vẫn bong khi R-5670 có lực bóc ban đầu cao?
Ổn định mép, góc còn phụ thuộc tiếp xúc hữu hiệu, nhiệt khi dán, kéo cục bộ, giữ áp và tình trạng tháo khuôn. Giá trị tham khảo khoảng 25 N/25 mm đo 1 phút sau dán là điển hình trong điều kiện cụ thể, không thay xác nhận hình dạng, tải mép góc thực.
Tăng nhiệt sấy hoặc thêm keo có giải quyết phồng không?
Cần xác định nguyên nhân trước. Nếu lượng keo đã quá nhiều, thêm keo có thể tăng tải loại nước. Nếu lỗi do bắc cầu qua hốc, tăng nhiệt có thể không cải thiện tiếp xúc. Thử đối chứng trong giới hạn vật liệu, kiểm tra nhiệt thực, thoát ẩm và phân bố keo.
Thêm R-60C có cải thiện liên kết không?
Không thể mặc định như vậy. Thông tin R-5670 hiện có ghi tỷ lệ khối lượng 100:5. Sản xuất phải theo TDS mới nhất và tỷ lệ dự án phê duyệt. Tỷ lệ chất đóng rắn không bù được bẩn bề mặt, thiếu keo hay tiếp xúc cục bộ không đủ. Xác định vấn đề trước khi điều chỉnh.
Không kéo sợi khi bóc tay hoặc xốp rách có chứng minh mối dán đạt không?
Riêng từng dấu hiệu đều chưa đủ. Không kéo sợi không thay thử bóc; xốp hỏng chỉ cho thấy xốp hỏng trước trong điều kiện đó. Vẫn cần kiểm tra độ bền, dạng phá hủy và ngoại quan toàn chi tiết sau ổn định, thử môi trường quy định theo phương pháp dự án.
Nguồn và phạm vi sử dụng
Thông số và đặc tính R-5670 dựa trên thông tin RELANET hiện có. Ứng dụng phải theo TDS mới nhất, quy cách quy trình và yêu cầu khách hàng. Nguồn ngoài dưới đây chỉ giải thích nguyên lý dán, cách chẩn đoán; không chứng minh R-5670 chứa nguyên liệu cụ thể, không hàm ý nhà cung cấp khác bảo chứng sản phẩm.
- RELANET: thông tin sản phẩm R-5670: mã sản phẩm, chất đóng rắn kèm, thông số tham khảo và phạm vi ứng dụng.
- 3M: Độ bền mối dán: khác biệt cơ bản giữa bám dính tiếp giáp, nội kết keo và thấm ướt.
- 3M: Nền và bám dính: ảnh hưởng bề mặt, lớp phủ và di chuyển chất hóa dẻo đến kết dính.
- Covestro: Dispercoll U 70: hoạt hóa nhiệt lớp keo khô trong hệ polyurethane gốc nước; giá trị quy trình của nó không thể dùng trực tiếp đặt quy trình R-5670.