
Quando surgem bolhas ou descolamento após o revestimento de um painel de porta ou painel de instrumentos, primeiro determine quando e onde o defeito aparece. Depois, descole uma amostra local para verificar se a falha está em uma interface de colagem, dentro da camada de adesivo ou na espuma ou no suporte do revestimento. É necessário considerar umidade residual, contaminação superficial, aplicação irregular de adesivo, ativação insuficiente, ar aprisionado durante a colagem, retorno elástico e condicionamento insuficiente após a desmoldagem. Defeitos de aparência semelhante podem exigir ações corretivas muito diferentes.
Este artigo usa como exemplo o sistema adesivo de poliuretano bicomponente à base de água RELANET R-5670 e R-60C para explicar como diagnosticar problemas no revestimento de painéis de porta e painéis de instrumentos. As verificações de processo abaixo são orientações de engenharia. A causa específica deve ser confirmada com peças defeituosas, registros de produção e ensaios comparativos controlados.
Identifique primeiro o defeito: diferencie bolhas, bordas levantadas e delaminação do material
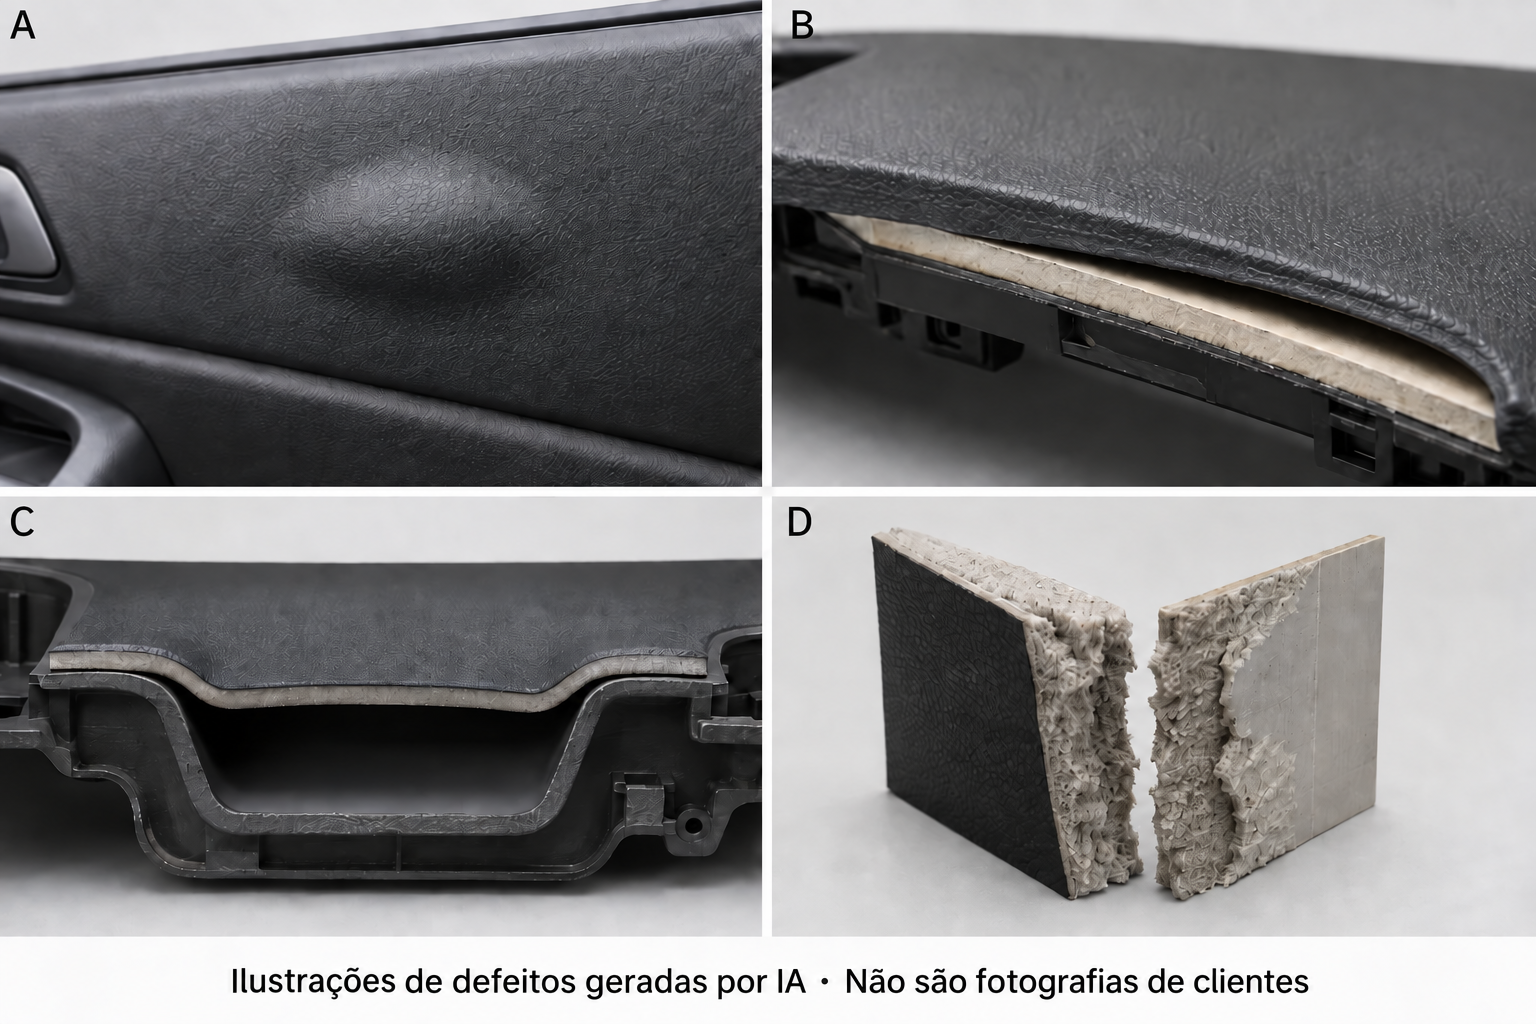
Figura 1. Ilustrações de defeitos geradas por IA; não são fotografias de clientes nem resultados de ensaios do R-5670. Espessuras de camadas e dimensões de defeitos não estão em escala. As imagens ilustram apenas a aparência e não permitem determinar a causa.
A · Bolhas localizadas
Registre se a bolha aparece na desmoldagem ou apenas após armazenamento ou aquecimento. Verifique contato local incompleto, ar aprisionado, umidade residual e separação entre camadas.
B · Descolamento das bordas
Verifique se o levantamento se concentra em bordas revestidas, cantos ou áreas muito estiradas. Revise o contato efetivo, as condições de manutenção da pressão, a temperatura de desmoldagem e o retorno elástico da pele de revestimento.
C · Formação de ponte sobre um rebaixo
A pele de revestimento se estende sobre o rebaixo sem tocar sua base. Verifique a pré-conformação, o alongamento do material, os caminhos de saída de ar e o contato com a ferramenta.
D · Falha coesiva da espuma
Se houver espuma nas duas superfícies após o descolamento, investigue a própria espuma e o laminado existente, além da camada de adesivo recém-aplicada.
Uma mesma peça pode apresentar mais de um modo de falha. Na amostragem, preserve o centro do defeito, sua borda e uma área adjacente sem defeito. Fotografe posições correspondentes nas duas superfícies descoladas.
Momento em que o defeito aparece | Primeiros indícios a investigar | Registros a preservar |
|---|---|---|
Imediatamente após a colagem ou desmoldagem | Ativação insuficiente, resfriamento durante a transferência, compressão local inadequada, saída de ar restrita, retorno elástico imediato | Temperatura próxima à camada de adesivo, tempo de transferência, curvas de pressão ou vácuo e condição na desmoldagem |
Gradualmente após armazenamento | Incompatibilidade entre o desenvolvimento de resistência do adesivo e a tensão residual, ou problemas de umidade ou entre camadas | Horário da mistura, temperatura e umidade de condicionamento, localização e velocidade de crescimento do defeito |
Após calor, calor úmido ou ciclos | Resistência ao calor sob carga contínua, durabilidade ambiental, retração dos materiais e compatibilidade entre camadas | Condições do ensaio, configuração da carga, resultados de descolamento e modos de falha antes e após envelhecimento |
Quais características do R-5670 importam no diagnóstico?
O R-5670 é o adesivo de poliuretano bicomponente à base de água da RELANET para laminação de interiores automotivos, usado com o endurecedor azul R-60C. As informações disponíveis indicam rápido desenvolvimento da resistência inicial como característica do produto. Os materiais de aplicação listados incluem PVC, ABS, PP, 3D Mesh, tecido de veludo e não tecidos, em aplicações internas como painéis de porta e painéis de instrumentos. Mesmo quando a designação do material permanece igual, devem ser verificadas as camadas aplicadas no verso, as espumas, os tratamentos superficiais e as diferenças entre lotes. Informações do produto
Item de referência do produto | Valor nas informações disponíveis | Como usá-lo no diagnóstico |
|---|---|---|
Adesivo base e endurecedor | R-5670 + R-60C | Verifique modelos, lotes e condições de armazenamento para evitar o uso do endurecedor incorreto |
Proporção de mistura | 100:5 em massa | Pese com precisão na proporção de 100:5 em massa; não ajuste arbitrariamente a quantidade de endurecedor na linha de produção |
Tempo de uso após mistura | Usar em até 8 horas a 23°C | Inicie a contagem quando começar a mistura; a janela de uso em outras temperaturas exige confirmação específica |
Teor de sólidos do adesivo base | Aproximadamente 47%–50% | Diferencie a gramatura úmida da gramatura de adesivo seco e avalie a carga real de remoção de água |
Força inicial típica de descolamento | Aproximadamente 25 N/25 mm, medida 1 minuto após a colagem | Use o valor para entender o desenvolvimento da resistência inicial, sem tratá-lo como mínimo garantido para todos os materiais |
Esses valores de referência vêm da página de produto disponível da RELANET. Antes do uso, consulte a ficha técnica (TDS) mais recente e a especificação de processo do projeto. O valor típico de descolamento inicial depende dos materiais, da preparação da amostra e das condições do ensaio. Ele não substitui a validação da peça completa sob calor, calor úmido, ciclos ou fluência.
Em peças revestidas, a resistência inicial ajuda a suportar tensões de retorno elástico, manuseio e transferência após a colagem. Um bom resultado de descolamento em um momento específico, porém, não comprova a estabilidade de bordas e cantos muito estirados nem a aprovação da peça em ensaios de durabilidade. Sistemas à base de água também exigem verificação das condições de remoção de água, formação de filme e reticulação.
As informações do R-5670 mencionam fabricação com baixo VOC e baixo odor. Isso não significa VOC zero e não substitui ensaios de odor, emissões ou embaçamento por condensação na peça. O limite superior de temperatura de serviço, o tempo de condicionamento e a janela de aplicação por pulverização devem ser confirmados na TDS mais recente e nas condições do projeto.
Após descolar uma amostra, localize o plano de falha
A resistência da união envolve tanto a aderência entre o adesivo e o substrato quanto a resistência coesiva do próprio adesivo. Em uma peça real, a falha pode ocorrer primeiro na espuma, no suporte do revestimento ou em um laminado existente. 3M: resistência adesiva e coesiva
O que mostram as superfícies descoladas | Direção inicial da investigação | Próxima verificação |
|---|---|---|
Um lado está quase sem adesivo; a maior parte permanece no outro | Aderência ou contato efetivo inadequados na interface correspondente | Contaminação, camada aplicada no verso, tratamento superficial, molhabilidade e contato local durante a colagem |
Há adesivo nos dois lados, com falha principalmente dentro da camada adesiva | Falha coesiva do adesivo ou falha mista | Proporção, mistura, secagem, condicionamento e momento do ensaio; o resíduo, isoladamente, não comprova adição insuficiente de endurecedor |
Fragmentos de espuma, fibras ou resíduos do suporte permanecem nos dois lados | Falha do próprio material ou do laminado existente | Compare com o material não processado; verifique a resistência do material, o histórico térmico e a durabilidade do laminado original |
O resíduo varia muito na área, ou é difícil distinguir uma camada fina de adesivo | Possível falha mista | Examine com ampliação e registre cada área separadamente; se necessário, analise a seção transversal, em vez de julgar apenas pelo tato |
Afirmações como não é possível separar ou o material rasga precisam ser interpretadas conforme as condições do ensaio. A falha do material mostra apenas que determinada camada falhou primeiro naquele ensaio. Isoladamente, ela não comprova que todas as interfaces de colagem atendem aos requisitos do projeto. Da mesma forma, a ausência de formação de fios no descolamento manual não deve ser interpretada automaticamente como baixa aderência. A formação de fios reflete principalmente a resposta reológica e à tração naquele momento; não substitui um ensaio de descolamento realizado por método especificado.
Siga a sequência de produção sem alterar todos os parâmetros ao mesmo tempo
1. Condição superficial: qual camada realmente entra em contato com o adesivo?
Verifique a presença de desmoldantes, óleo e poeira em suportes de PP, ABS e outros materiais, além das condições de armazenamento após o tratamento. Verifique também camadas aplicadas no verso de peles de PVC, aditivos deslizantes e outras camadas laminadas. Os plastificantes de alguns plásticos podem migrar e afetar a colagem ao longo do tempo; a validação deve, portanto, abranger a formulação real e o envelhecimento ambiental. 3M: substratos e aderência
Se houver tratamento por chama, plasma ou primer, verifique o estado do equipamento, a cobertura do tratamento e o intervalo entre o tratamento e a aplicação do adesivo. Verificações de energia superficial ou molhabilidade podem apoiar o monitoramento do processo, mas não substituem os ensaios finais da união. Primeiro, confirme que os métodos de limpeza e tratamento não danificarão o substrato nem a camada do verso.
2. Mistura e tempo de uso: registrar pesagem, mistura e horários
Ao usar R-5670 + R-60C, verifique as quantidades efetivamente pesadas de adesivo base e endurecedor. Misture conforme o processo aprovado e registre o horário de início da mistura e o prazo limite de uso. O endurecedor azul ajuda a visualizar a uniformidade da distribuição, mas uma cor uniforme não comprova a proporção correta.
Um adesivo que ainda flui ou pode ser pulverizado não está necessariamente dentro da janela de uso. Não reinicie a contagem do tempo acrescentando adesivo novo a uma mistura antiga nem aumente a dosagem do endurecedor apenas porque surgiram bolhas ou descolamento. Primeiro, determine se o problema envolve mistura, secagem ou contato inadequado; depois, quando apropriado, realize uma comparação controlada de proporções.
3. Gramatura e secagem: verificar separadamente a cobertura de adesivo e a remoção de água
Adesivo insuficiente, áreas sem aplicação ou absorção em um suporte poroso podem deixar a superfície efetiva de colagem sem uma camada adesiva contínua. O acúmulo local de adesivo aumenta a carga de remoção de água. Aplicar mais adesivo não aumenta necessariamente a resistência da união.
Use corpos de prova testemunha do mesmo lote para registrar a massa antes e após a aplicação do adesivo, junto com a área revestida. Revise as condições de secagem, considerando a temperatura de cada zona do secador, o fluxo de ar, a exaustão de umidade, a velocidade da linha e a umidade ambiente. Variações de massa medidas por um método consistente ajudam nas comparações, mas uma pesagem isolada ou uma superfície sem pegajosidade ao toque não comprovam secagem completa da camada de adesivo.
Umidade ou voláteis aprisionados entre camadas podem contribuir para bolhas sob aquecimento. Ar aprisionado e separação entre camadas podem produzir aparência semelhante. Preserve uma referência produzida pelo processo original e compare condições de secagem modificadas dentro dos limites permitidos pelo material, verificando também a gramatura e o contato durante a conformação.
4. Ativação e transferência: medir a temperatura real próxima à camada de adesivo
A ativação térmica deve levar a camada seca de adesivo a uma condição adequada à colagem. Informações técnicas públicas sobre sistemas de poliuretano à base de água também tratam a ativação da camada seca como uma etapa separada. As janelas de processo variam entre sistemas; temperaturas especificadas para outro produto não podem ser transferidas para o processo do R-5670. Covestro: informações técnicas do Dispercoll U 70
A temperatura programada da estufa, a potência do equipamento infravermelho e a temperatura da superfície da pele não representam diretamente a temperatura da camada de adesivo no momento da colagem. Use um método validado de medição de temperatura para comparar áreas planas, rebaixos, bordas e cantos. Registre o tempo entre a saída da zona de aquecimento e o fechamento do molde. Nas medições por infravermelho, considere a emissividade e a posição de observação.
5. Conformação e saída de ar: a pressão da máquina não comprova contato em toda a peça
No revestimento a vácuo, verifique vedações, formação do vácuo, canais obstruídos e saída local de ar. Na conformação por prensagem, verifique o ajuste do ferramental, o estado do cabeçote ou da almofada flexível, a distribuição de pressão e o tempo de manutenção. A formação de ponte sobre um rebaixo também exige verificar a pré-conformação, a distribuição do estiramento e as alterações de espessura da pele.
Use uma verificação validada de impressão de contato ou distribuição de pressão para localizar áreas de contato deficiente nas bordas e nos cantos. Comparar pontos sem defeito e com defeito fornece mais informação para o diagnóstico do que analisar apenas a pressão geral da máquina.
6. Desmoldagem, resfriamento e condicionamento: verificar se o retorno elástico abre a união
Se os defeitos se concentrarem em bordas revestidas ou áreas muito estiradas, compare temperaturas de desmoldagem, condições de manutenção da pressão ou resfriamento e suporte após a desmoldagem. Retração da pele, recuperação da espuma e tensões de montagem podem abrir uma interface local antes que o adesivo desenvolva resistência suficiente.
Registre o tempo real até a próxima etapa do processo e a temperatura e umidade de condicionamento. Avalie o desempenho inicial, após o período de condicionamento especificado e após os ensaios ambientais. Não confunda a instrução de usar a mistura em até 8 horas com o tempo necessário à cura final.
Use um fluxograma para organizar o diagnóstico na produção
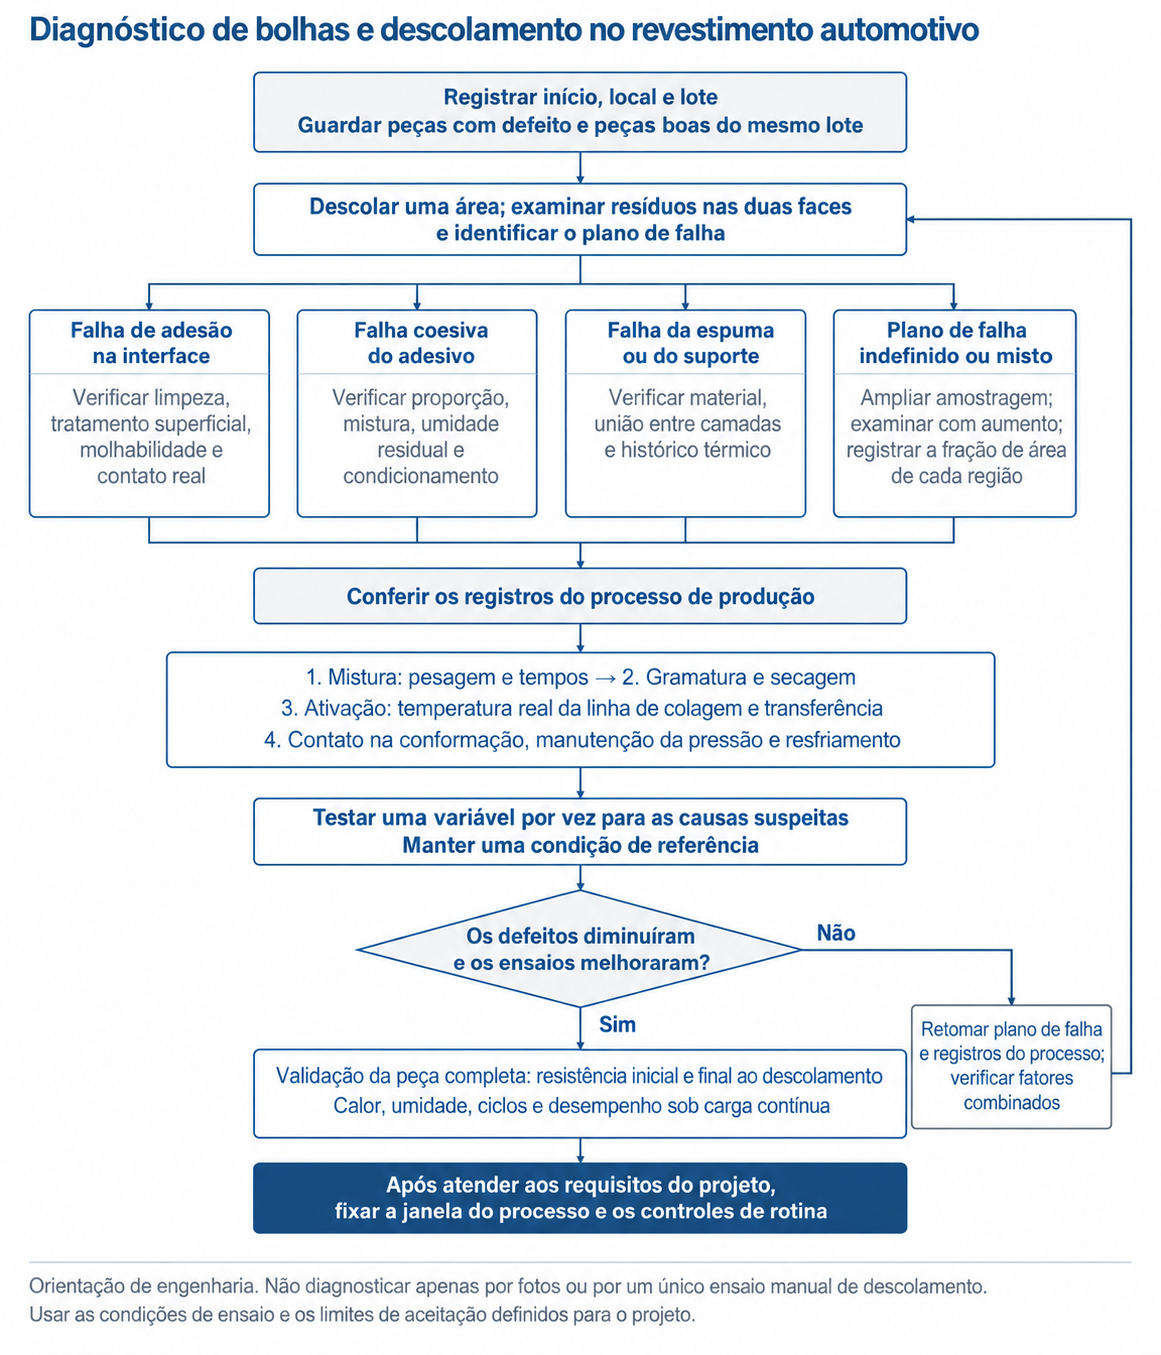
Figura 2. Fluxo de diagnóstico para revestimento de painéis de porta e painéis de instrumentos. A sequência é uma orientação de engenharia; condições de ensaio e limites de aceitação seguem os requisitos do projeto.
Sequência: registrar o defeito e o lote → identificar o plano de falha → verificar materiais, interfaces e processo de produção → testar os fatores suspeitos por comparações controladas → verificar o desempenho da peça completa → documentar as condições eficazes na especificação de processo. Se não houver melhora, retorne às evidências originais e verifique se a amostragem é representativa e se vários fatores foram alterados simultaneamente.
Como demonstrar a eficácia da ação corretiva?
No diagnóstico inicial, mantenha um grupo produzido pelo processo original como referência e altere apenas um fator suspeito por vez, como condições de secagem, tempo de transferência ou condições locais de manutenção da pressão. Mantenha, tanto quanto possível, o mesmo lote de substrato e adesivo, a mesma posição de amostragem e o mesmo método de ensaio. Se surgirem interações entre fatores, planeje um experimento com fatores combinados.
Nível de validação | O que observar | Como usar os resultados |
|---|---|---|
Comparação de corpos de prova | Força de descolamento, modo de falha, cobertura de adesivo e variabilidade dos resultados | Decidir se o fator suspeito justifica validação adicional; isso, isoladamente, não comprova a resolução do problema de produção |
Confirmação na peça completa | Localização das bolhas, comprimento das bordas levantadas, conformidade aos rebaixos, retorno elástico e aparência | Confirmar se a melhora em corpos de prova planos também se aplica à geometria e às cargas reais |
Ensaios de durabilidade do projeto | Desempenho após o condicionamento especificado e sob calor, calor úmido, ciclos térmicos e carga contínua | Avaliar pelos métodos e limites de aceitação especificados pelo cliente |
Os registros de ensaio de descolamento devem informar pelo menos largura da tira, ângulo de descolamento, velocidade, direção da amostragem, momento do ensaio, temperatura e umidade, número de repetições e se o resultado informado é força média ou máxima. Resultados obtidos por métodos diferentes não são diretamente comparáveis. Por fim, confirme que a ação corretiva não introduziu marcas de compressão, alterações na textura da pele, diferenças de cor ou outros danos ao material.
Ao solicitar apoio do fornecedor de material no diagnóstico, forneça peças defeituosas e sem defeito do mesmo lote, a composição das camadas, dados dos lotes de adesivo e endurecedor, registros de mistura, gramatura, registros de temperatura de secagem e ativação, curvas de conformação, condições de condicionamento e requisitos de aceitação desejados. Esses registros ajudam a localizar o problema em um material ou etapa específica do processo.
Perguntas frequentes
Bolhas após o revestimento de um painel de porta sempre indicam defeito no adesivo?
Não. A aparência, isoladamente, não permite essa conclusão. Contato local incompleto, ar aprisionado, umidade residual, retorno elástico da pele ou separação em um laminado existente podem produzir uma elevação. Primeiro, registre quando o defeito aparece. Depois, examine o plano de falha e compare-o com peças sem defeito do mesmo lote e com os registros do processo.
Por que bordas e cantos ainda podem descolar se o R-5670 tem alta força inicial de descolamento?
A estabilidade de bordas e cantos também depende do contato efetivo, da temperatura durante a colagem, do estiramento local, das condições de manutenção da pressão e da condição na desmoldagem. A referência do produto de aproximadamente 25 N/25 mm, medida 1 minuto após a colagem, é um valor típico sob condições específicas. Ela não substitui a validação da geometria e das condições de carga reais das bordas e dos cantos.
Aumentar a temperatura do secador ou a quantidade de adesivo resolve as bolhas?
É preciso determinar primeiro a causa. Se a gramatura já for excessiva, acrescentar adesivo poderá aumentar a carga de remoção de água. Se o defeito vier da formação de ponte sobre um rebaixo, elevar a temperatura talvez não melhore o contato. Faça comparações controladas dentro dos limites permitidos pelo material, verificando temperaturas reais, exaustão de umidade e distribuição da gramatura.
Adicionar mais R-60C melhora a colagem?
Não se pode presumir essa conclusão. As informações disponíveis do R-5670 indicam proporção de 100:5 em massa. A produção deve seguir a TDS mais recente e a proporção aprovada para o projeto. A dosagem do endurecedor não compensa contaminação superficial, áreas sem adesivo ou contato local incompleto. Localize o problema antes de ajustar.
A ausência de formação de fios no descolamento manual ou a ruptura da espuma comprova a aprovação da união?
Nenhuma das duas observações é suficiente isoladamente. A ausência de fios não substitui um ensaio de descolamento, e a falha da espuma mostra apenas que ela falhou primeiro naquelas condições de ensaio. Resistência, modo de falha e aparência da peça completa ainda devem ser verificados após o condicionamento especificado e os ensaios ambientais, pelos métodos do projeto.
Fontes e escopo de uso
Os parâmetros e as características do R-5670 se baseiam nas informações disponíveis da RELANET sobre o produto. A aplicação deve seguir a TDS mais recente, a especificação de processo do projeto e os requisitos do cliente. As fontes externas abaixo explicam apenas princípios de colagem e métodos de diagnóstico. Elas não comprovam que o R-5670 contém determinada matéria-prima nem implicam endosso do produto por outro fornecedor.
- RELANET: informações do produto R-5670: modelo do produto, endurecedor correspondente, parâmetros de referência e escopo de aplicação.
- 3M: resistência da união adesiva: diferenças básicas entre aderência interfacial, coesão do adesivo e molhabilidade.
- 3M: substratos e aderência: efeitos da condição superficial, dos revestimentos e da migração de plastificantes sobre a colagem.
- Covestro: Dispercoll U 70: ativação térmica de camadas secas de adesivo em sistemas de poliuretano à base de água; seus valores de processamento não podem ser usados diretamente para definir o processo do R-5670.