Por que os rebaixos profundos exigem mais da adesão inicial
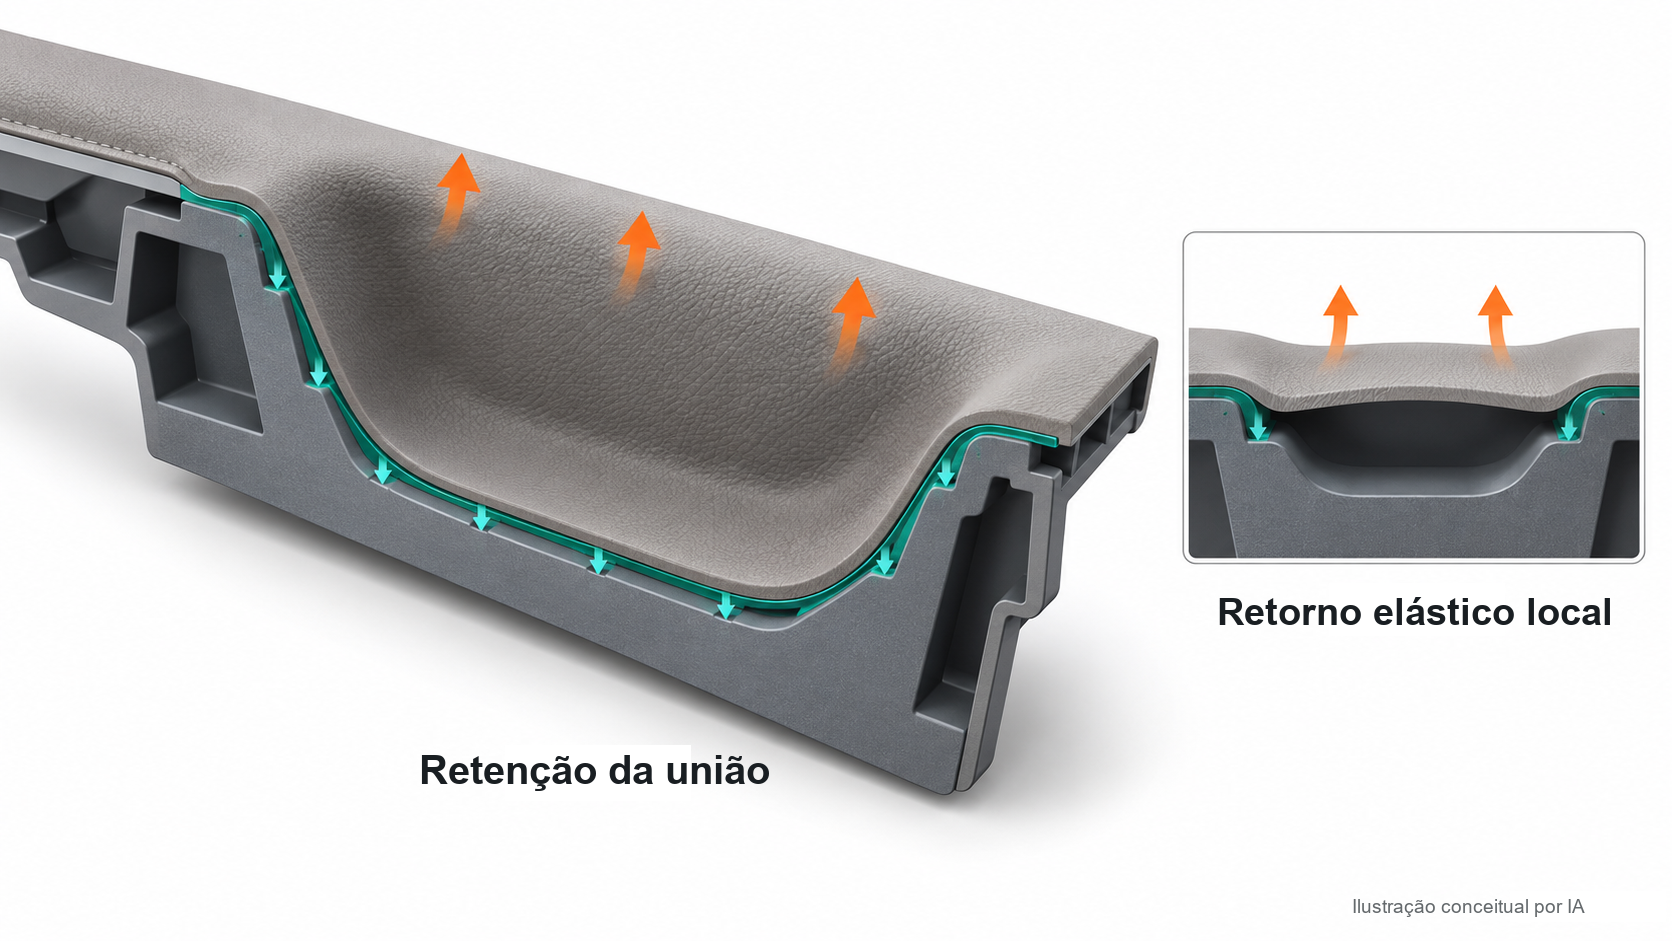
Ao acompanhar o rebaixo, o revestimento é estirado e dobrado. Após a liberação do dispositivo de prensagem, ele ainda tende a recuperar sua forma original. Se o adesivo não conseguir retê-lo, o revestimento pode deixar de tocar o fundo do rebaixo ou levantar nas bordas. Rebaixos profundos, raios pequenos e revestimentos compostos com maior retorno elástico tendem a evidenciar esse problema.
Uma adesão inicial maior ajuda a manter o revestimento aderido após a liberação do dispositivo, sendo especialmente útil em ciclos curtos de revestimento. Também exige posicionamento adequado do material, aplicação uniforme do adesivo e secagem suficiente. Trocar apenas por um adesivo de alta adesão inicial dificilmente resolve uma região que não foi pressionada corretamente.
Este comparativo avaliou o adesivo de poliuretano à base de água RELANET R-5670 e dois adesivos à base de água de controle, identificados como FL063 e XK252, no mesmo processo. Com os materiais e condições utilizados, a força média de descolamento do R-5670 em 1 e 5 minutos foi superior a três vezes a de cada controle. Em 8 horas, FL063 apresentou o valor mais alto.
Primeiro, verifique a comparabilidade dos materiais e do processo
Os três adesivos foram ensaiados em placas de PP Shitian AS4 tratadas por chama e revestimento PVC Benecke Yunwu de grade simples, preparados nas mesmas condições de secagem e prensagem. As conclusões a seguir correspondem a essa combinação de materiais.
| Item | Condições deste comparativo |
|---|---|
| Placa de PP | Placa Shitian AS4 (tratada por chama) |
| Revestimento | PVC Benecke Yunwu de grade simples |
| Proporção de mistura | Nos três adesivos: adesivo ∶ endurecedor = 100∶5 |
| Área de aplicação por face | 150 × 100 mm |
| Secagem | 80℃, 5 minutos |
| Prensagem | Imediatamente após a secagem; carga registrada de 20 kg por 30 segundos |
| Condições de descolamento | 25 mm; 200 mm/min; descolamento reverso a 180° |
| Tempos de ensaio | 1 minuto, 5 minutos e 8 horas; o tempo de 1 minuto começa ao término da prensagem |
| Indicador de comparação | Força média no intervalo de descolamento; falha coesiva em todos os grupos |
20 kg é o registro da carga de prensagem, e 80℃ é a temperatura ajustada de secagem no forno. A temperatura do corpo de prova no início do descolamento não foi registrada.
As quantidades aplicadas foram próximas nos três grupos
| Adesivo | Face PP: quantidade g / aplicação g/m² | Face PVC: quantidade g / aplicação g/m² | Total nas duas faces g |
|---|---|---|---|
| R-5670 | 1.63 / 108.7 | 1.62 / 108.0 | 3.25 |
| FL063 | 1.65 / 110.0 | 1.70 / 113.3 | 3.35 |
| XK252 | 1.53 / 102.0 | 1.65 / 110.0 | 3.18 |
A quantidade total nas duas faces variou de 3.18 a 3.35 g; para R-5670, foi de 3.25 g. As quantidades foram próximas, mas não idênticas. A aplicação por área foi calculada com base na área de uma face. O registro de pesagem não especifica adesivo úmido ou seco, e o teor de sólidos não foi fornecido; portanto, não se pode concluir que a espessura do filme seco foi igual.
Como interpretar este comparativo
A comparação a seguir usa a força média de descolamento para avaliar a adesão inicial. Há um registro de relatório por adesivo em cada tempo, e cada média é calculada no intervalo de descolamento de um único corpo de prova. Os dados descrevem este ensaio; são necessários mais corpos de prova para verificar a repetibilidade e a consistência entre lotes.
Todos os corpos de prova tinham 25 mm de largura. A resistência ao descolamento por unidade de largura é expressa em N/mm. Peças com rebaixos profundos ainda precisam de ensaios de retenção na peça real.
Diferenças de força nos primeiros minutos
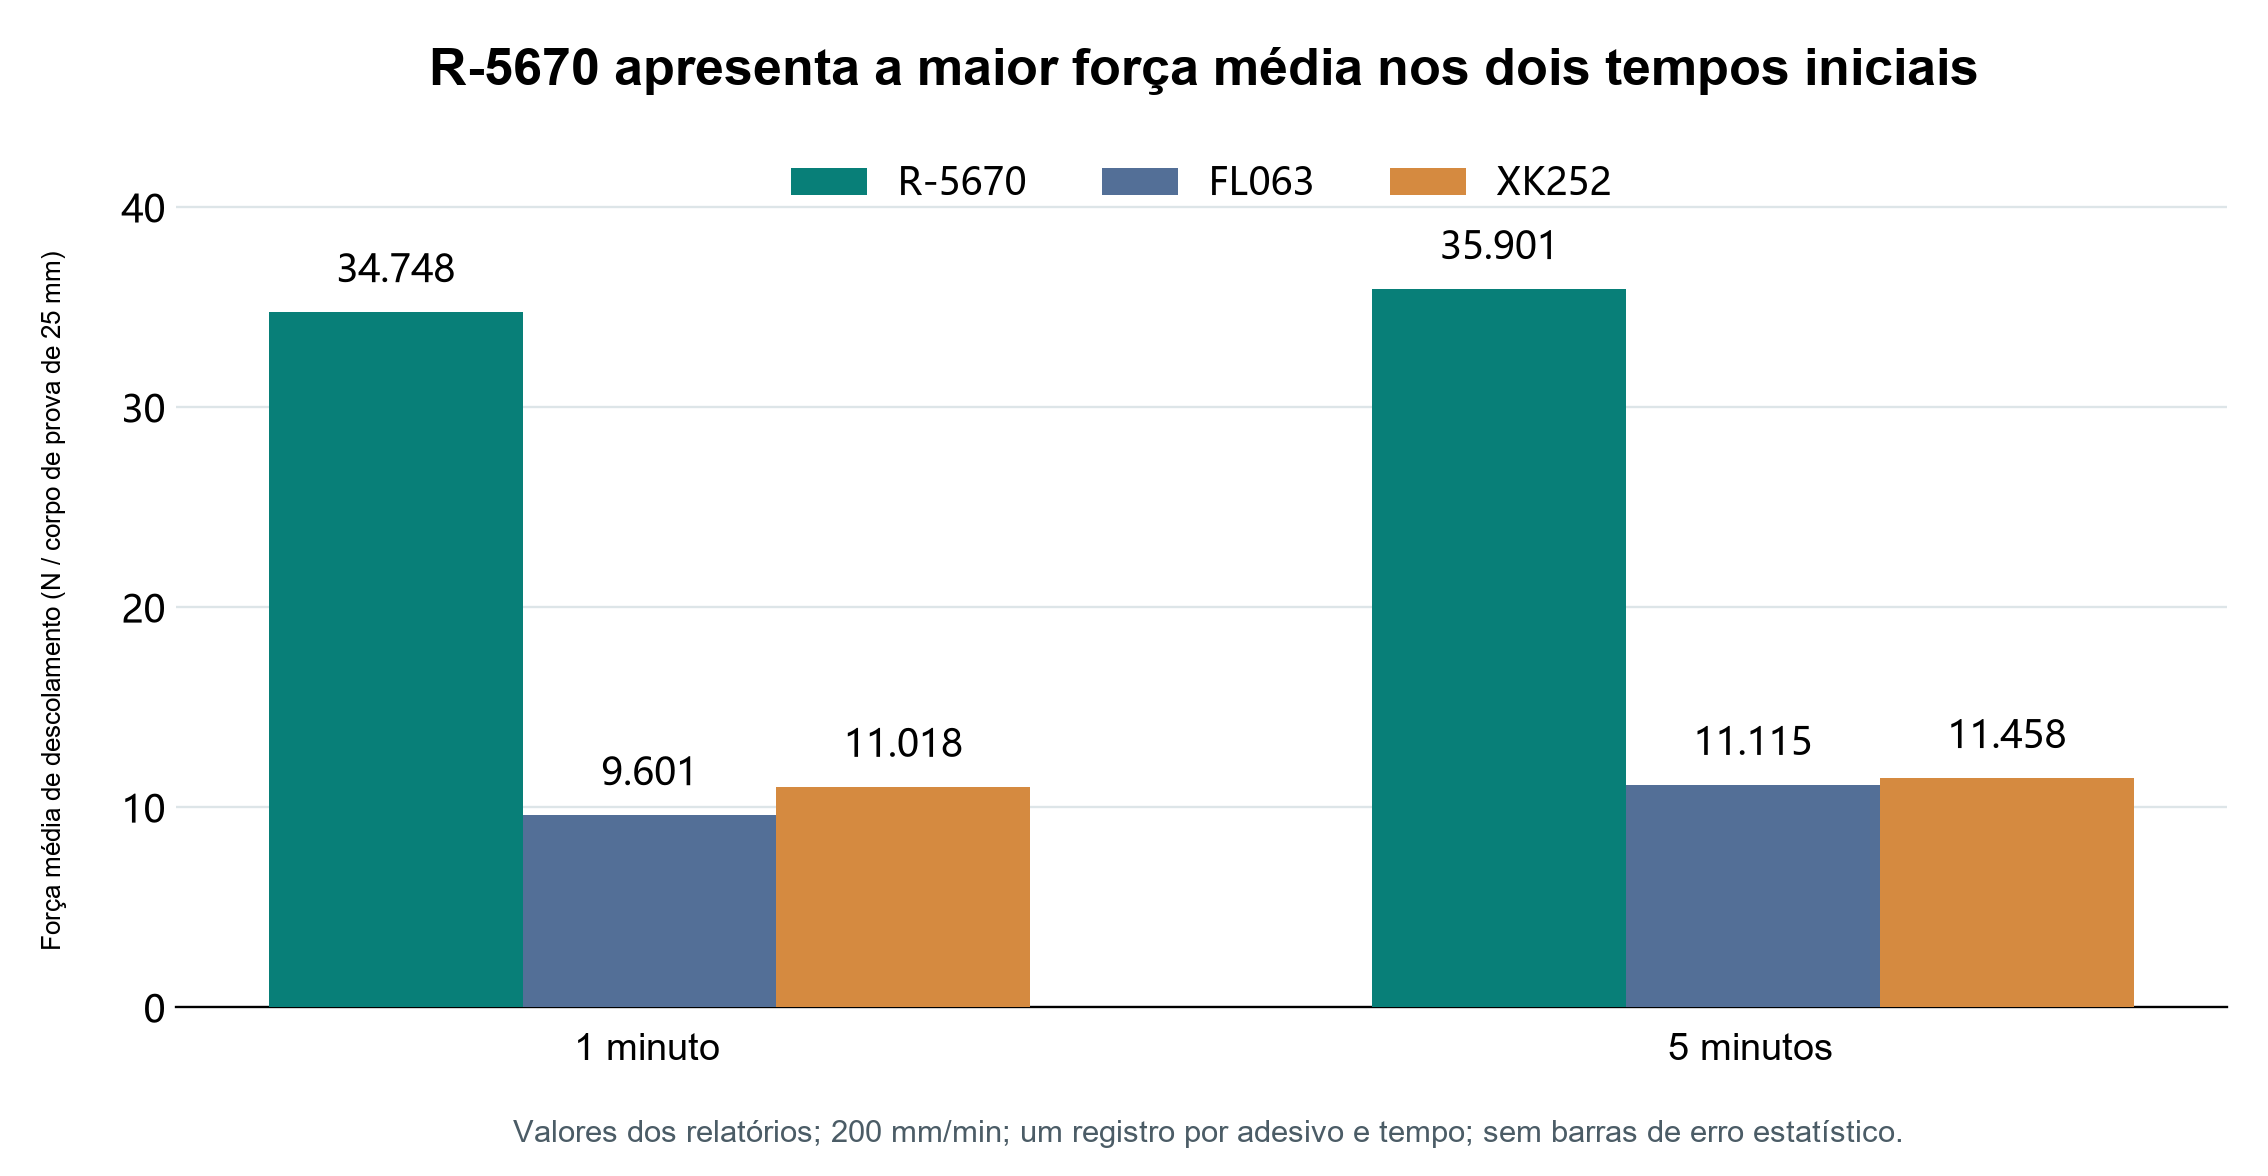
Em 1 minuto, a força média de descolamento do R-5670 foi de 34.748 N, enquanto FL063 e XK252 apresentaram 9.601 N e 11.018 N. Em 5 minutos, R-5670 atingiu 35.901 N e permaneceu acima dos dois controles.
| Adesivo | Força média em 1 minuto N | Força média em 5 minutos N |
|---|---|---|
| R-5670 | 34.748 | 35.901 |
| FL063 | 9.601 | 11.115 |
| XK252 | 11.018 | 11.458 |
Pela força média, em 1 minuto R-5670 alcançou 3.62 vezes o valor de FL063 e 3.15 vezes o de XK252; em 5 minutos, as razões foram 3.23 e 3.13, respectivamente. Nos dois tempos iniciais, R-5670 já havia desenvolvido maior resistência ao descolamento.
Significado prático para o revestimento de rebaixos profundos
O retorno elástico começa assim que o dispositivo é liberado. Uma força inicial de descolamento maior indica mais capacidade para resistir ao levantamento local e justifica uma avaliação prioritária em rebaixos mais profundos, curvas mais fechadas ou liberação antecipada do dispositivo.
Para equipes que equilibram liberdade de geometria e tempo de ciclo, o interesse do R-5670 está na resistência ao descolamento desenvolvida pouco depois da prensagem. Ele pode ser priorizado na validação do rebaixo e do envolvimento de borda pretendidos. Observe a retenção após a liberação do dispositivo antes de definir o tempo de manutenção e o ciclo de transferência.
A classificação mudou em 8 horas
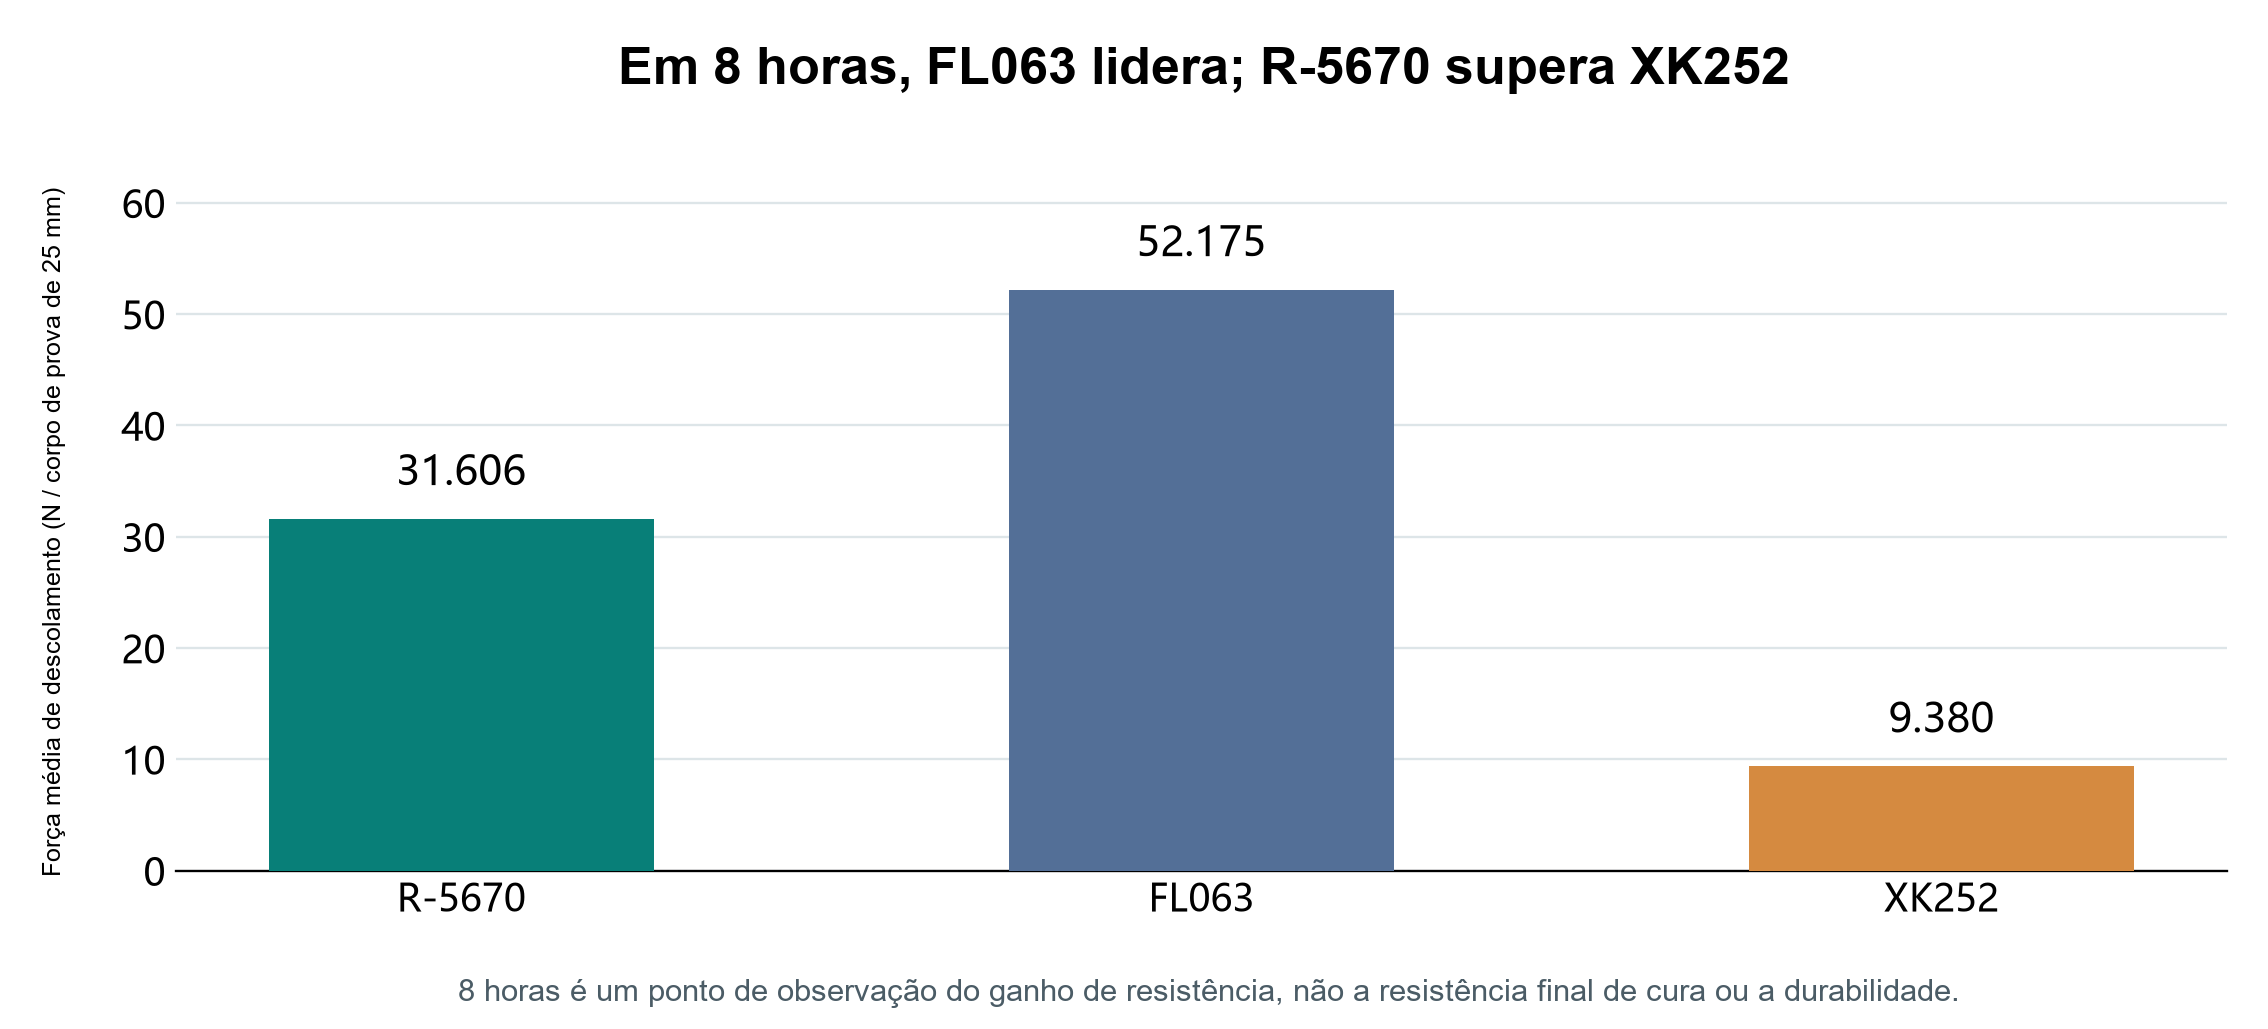
Após 8 horas, a força média de descolamento foi de 52.175 N para FL063, 31.606 N para R-5670 e 9.380 N para XK252. Nesse tempo, FL063 superou R-5670, que permaneceu acima de XK252.
| Adesivo | Força média em 8 horas N | Resistência por unidade de largura N/mm |
|---|---|---|
| R-5670 | 31.606 | 1.264 |
| FL063 | 52.175 | 2.087 |
| XK252 | 9.380 | 0.375 |
O registro de R-5670 em 8 horas foi inferior ao de 5 minutos. Todos os grupos apresentaram falha coesiva, mas, como há apenas um registro em cada tempo, a diferença precisa ser confirmada por novos ensaios. Os resultados de 8 horas não substituem a avaliação de resistência final e durabilidade.
Conclusão para a seleção
Se o projeto prioriza a retenção do revestimento nos primeiros minutos após a prensagem, estes dados apoiam a avaliação inicial do R-5670: sua força média em 1 e 5 minutos foi de 3.13 a 3.62 vezes a dos dois controles.
A maior força de FL063 em 8 horas também deve ser considerada na seleção. A decisão final precisa levar em conta a retenção da união e a resistência ao calor e à umidade na peça real.
Para avaliar R-5670, solicite documentos técnicos e amostras pelo site da RELANET. Informe os códigos dos materiais, a geometria da peça e o ciclo pretendido para discutir um plano de validação com a equipe de tecnologia de aplicação.
Fonte dos dados: nove relatórios de descolamento datados de 2026-09-22 e a tabela de quantidades de adesivo fornecidos pela empresa. Largura dos corpos de prova, materiais, pré-tratamento, método de descolamento, modo de falha e proporção de mistura foram confirmados pela empresa. A Figura 1 é uma ilustração conceitual por IA; as Figuras 2 e 3 foram traçadas com os dados dos relatórios.