Atualizado
As bolhas surgiram antes do início da produção em série.
Num projeto de revestimento de painel de porta, as peças permaneceram em condicionamento por 72 horas após o revestimento e passaram por um ensaio de quatro horas a 100°C. Depois do calor, apareceram bolhas na cobertura, e o destacamento da combinação de materiais envolvida também mostrou anomalias.
Era um problema a resolver durante o desenvolvimento. É precisamente nesse momento que os ensaios têm valor: revelam falhas enquanto ainda é possível ajustar materiais e processo. As amostras e os dados são guardados para concluir a correção antes da liberação.
O sistema R-5670 com R-60C foi usado durante toda a validação. Da identificação das bolhas e dos ensaios cruzados à comunicação com o fornecedor da peça e a montadora, à mudança do revestimento e à nova verificação, o trabalho seguiu as oito etapas de desenvolvimento da RELANET.
As etapas definem entradas e entregas de cada fase e indicam aonde voltar quando um resultado não atende aos requisitos. Projetos em conjunto com montadoras e fornecedores de peças precisam desse caminho claro.
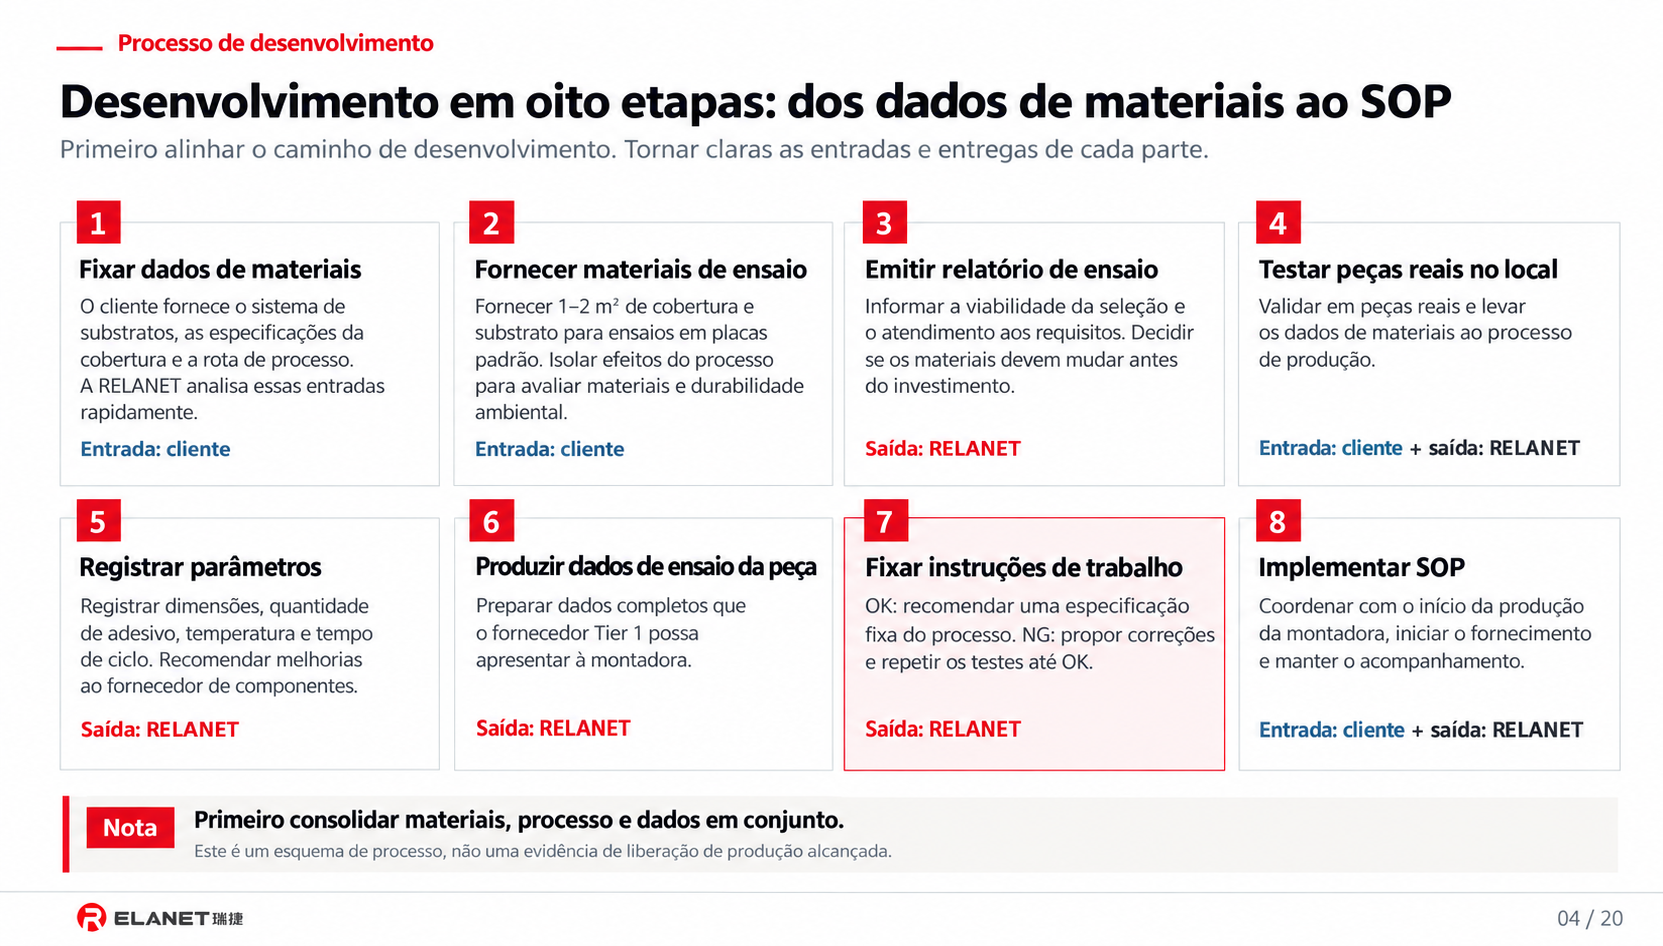
- 1 Fixar dados de materiais; 2 Fornecer materiais de ensaio; 3 Emitir relatório; 4 Testar peças reais no local.
- 5 Registrar parâmetros; 6 Produzir dados da peça; 7 Fixar instruções; 8 Implementar SOP.
- Resultado insuficiente exige correção e novo ensaio; sem atendimento aos critérios, não há liberação.
Definir materiais e requisitos
O ponto de partida é definir materiais e requisitos.
A etapa 1, 'fixar os dados dos materiais', significa confirmar as entradas técnicas. O cliente informa o conjunto de substratos, a especificação do revestimento e a rota de processo. A RELANET analisa essas entradas e alinha com a equipe as combinações e metas de validação.
A etapa 2, 'fornecer os materiais de ensaio', leva o revestimento e o substrato reais ao laboratório. Corpos de prova planos permitem observar o comportamento da combinação. Uma preparação cuidadosa oferece uma referência rastreável para investigar problemas posteriores.
Neste projeto, a cobertura original era composta de PVC e tecido. A seleção do adesivo precisava considerar aquela cobertura, o material espaçador associado e o substrato específico. Um mesmo nome de revestimento não substitui o ensaio dos materiais efetivamente enviados.
Esse é também o foco da assistência técnica e do desenvolvimento de projetos de interior automotivo da RELANET. A seleção de materiais parte das exigências da peça do cliente; os resultados precisam ser úteis para as equipes de processo, qualidade e projeto.
Registrar a anomalia e comparar materiais
Na etapa 3, 'emitir o relatório de ensaio', as anomalias devem ser registradas com fidelidade.
Após observar as primeiras bolhas, a equipe abriu uma questão de desenvolvimento e fez ensaios cruzados: revestimento original e de referência, tecidos espaçadores 3D Mesh de diferentes origens e dois níveis de aplicação de adesivo no lado do Mesh. Dois tipos de PVC, dois de Mesh e duas gramaturas formaram oito combinações.
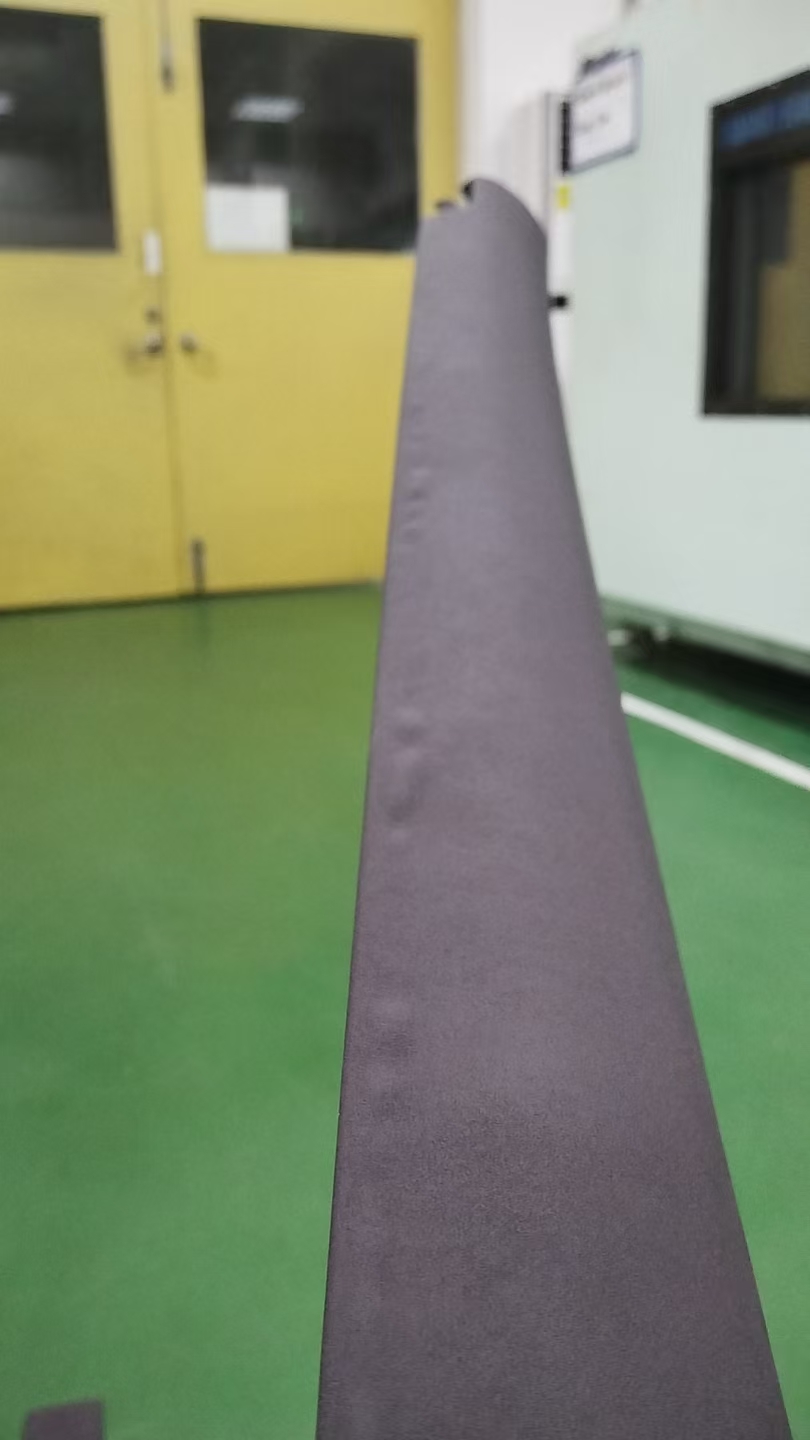
A comparação levou a discussão do local das bolhas à combinação de materiais mais suscetível. Os resultados de destacamento variaram quando se mudou a cobertura de PVC; por isso, o material da cobertura tornou-se prioridade na investigação e correção.
O adesivo continuou sendo R-5670, poliuretano bicomponente à base de água, com agente de cura R-60C. Registrar a origem dos materiais, as combinações e as condições de aplicação permitiu que cada rodada avançasse a partir dos dados anteriores.
Para revestimentos internos automotivos, R-5670 com R-60C busca equilibrar a resistência inicial após a união e a resistência final após condicionamento. A primeira orienta a sustentação e a passagem para a etapa seguinte; a segunda avalia a junta condicionada. Ambas exigem verificação separada.
Os ensaios divulgados pela RELANET para R-5670 oferecem referências quantitativas para os dois momentos.
| Resistência inicial | Referência de resistência final |
|---|---|
| Um minuto após a união; média de 25 N/25 mm | Após sete dias de condicionamento; cerca de 60 N/25 mm |
| Sustentação inicial e transferência | Desempenho da ligação após condicionamento |
O ensaio de referência R-5670/R-60C usou um compósito de PVC + tecido de malha unido a PP tratado por chama, corpo de prova de 25 mm, destacamento reverso a 180° e velocidade de 200 mm/min. O resultado de sete dias foi medido a 23°C ± 5°C. Esses números vêm de outro ensaio publicado do produto; a nova avaliação do revestimento deste caso foi julgada pelo próprio relatório e pelos requisitos do projeto. Published reference test →
O fornecedor da peça pode usar a resistência inicial para planejar sustentação, manuseio e transferência após a união; a resistência final avalia a ligação após condicionamento. A RELANET considerou ambas no desenvolvimento e continuou verificando os requisitos de calor, umidade e revestimento da peça real, conectando material, processo produtivo e especificação.
Compartilhar resultados e alterar o revestimento
O relatório precisava então chegar às equipes capazes de promover a mudança.
As primeiras bolhas, os ensaios cruzados e a direção da correção foram comunicados ao fornecedor da peça e à montadora. O fornecedor precisava coordenar o fornecedor da cobertura e o processo; a montadora precisava entender o efeito nos requisitos da peça e como a correção seria validada.
O cliente pediu investigação ao fornecedor da cobertura e avançou com uma alteração estrutural: PVC + tecido passou a um compósito de quatro camadas, PVC + tecido + espuma + tecido. Havia assim um material definido para ensaiar e uma pergunta clara para a próxima rodada.
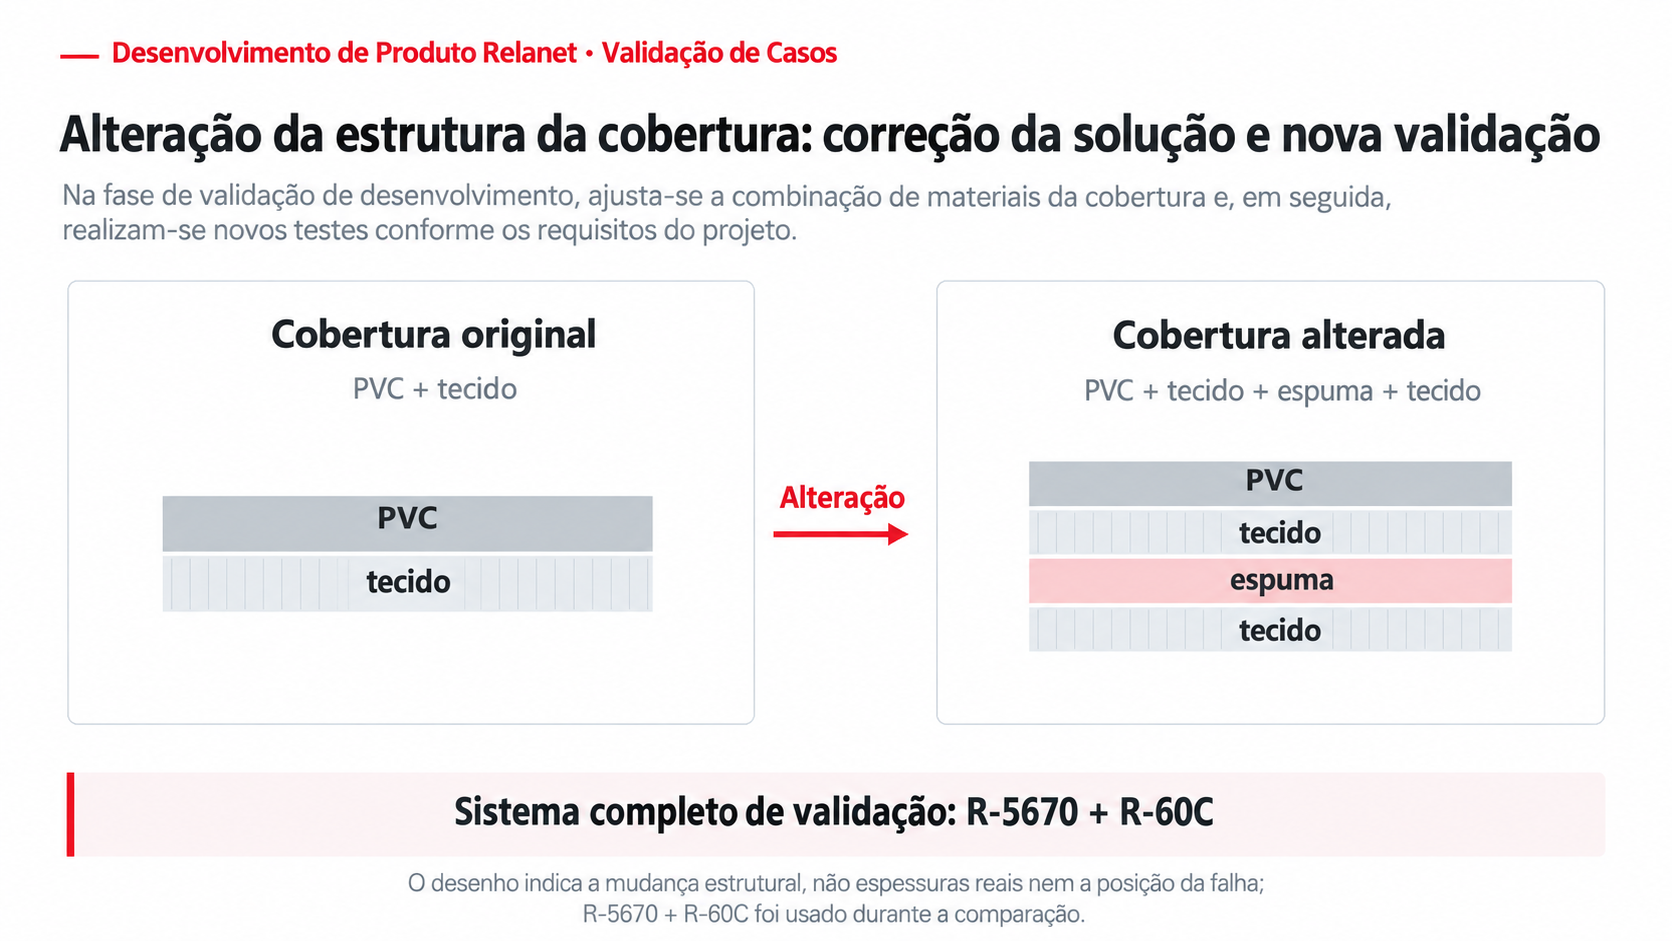
- Cobertura original: PVC + tecido. Cobertura alterada: PVC + tecido + espuma + tecido.
- O desenho indica a mudança estrutural, não espessuras reais nem a posição da falha; R-5670 + R-60C foi usado durante a comparação.
Depois da mudança, o novo ensaio atendeu aos requisitos acordados. Isso tratou o problema da combinação de materiais e permitiu continuar a preparação para produção. O resultado pertence à combinação de materiais e processo deste projeto; outra cobertura ou peça requer validação própria.
Levar a solução à peça real
As oito etapas não terminam no relatório de laboratório.
A etapa 4, 'testar o produto no local', leva a solução de laboratório à peça e ao processo reais. Resultados em corpos planos precisam ser verificados na geometria, no método de revestimento e nas condições de fábrica. Após mudar a cobertura, o ensaio no local deve usar a nova combinação.
A etapa 5, 'registrar parâmetros de processo', preserva as condições da tentativa na fábrica. Dimensões, gramatura de adesivo, temperatura e tempo de ciclo orientam o controle posterior. A equipe deve saber como a peça foi feita e conseguir repetir as condições.
As observações de aderência inicial deste projeto também apoiaram decisões de processo. O comportamento de R-5670 em diferentes tempos após a união deve corresponder ao manuseio, recorte e acabamento de bordas; a resistência final após condicionamento é avaliada junto com os ensaios da peça. Tempos, parâmetros e resultados completos tornam o desenvolvimento rastreável.
A etapa 6, 'produzir dados de ensaio da peça', estende a validação à peça real e gera informações que o fornecedor pode apresentar à montadora. Cobertura e processo antes e depois da mudança, ensaios concluídos e atendimento aos critérios acordados precisam ter correspondência clara.
Assim o fornecedor recebe mais que números de laboratório: recebe documentos técnicos para avançar o projeto e decidir sobre a produção. A RELANET contribui com validação de materiais, recomendações de processo e registros de ensaio, resolvendo com o cliente as questões surgidas no desenvolvimento.
Fixar instruções e critérios de liberação
A etapa 7, 'fixar a instrução de operação', é especialmente importante.
Quando os requisitos são atendidos, fixam-se a combinação de materiais e as condições verificadas nas instruções e recomendações. Quando não são, propõe-se correção e repetem-se testes e ensaios até alcançá-los. Uma cobertura alterada exige atualizar também instruções e registros, garantindo um método comum na fábrica.
Somente a etapa 8 é a 'implementação do SOP', o início da produção em série. Os ensaios e a liberação acordados devem ser concluídos segundo o cronograma da montadora e do fornecedor antes do abastecimento produtivo, com acompanhamento contínuo no local.
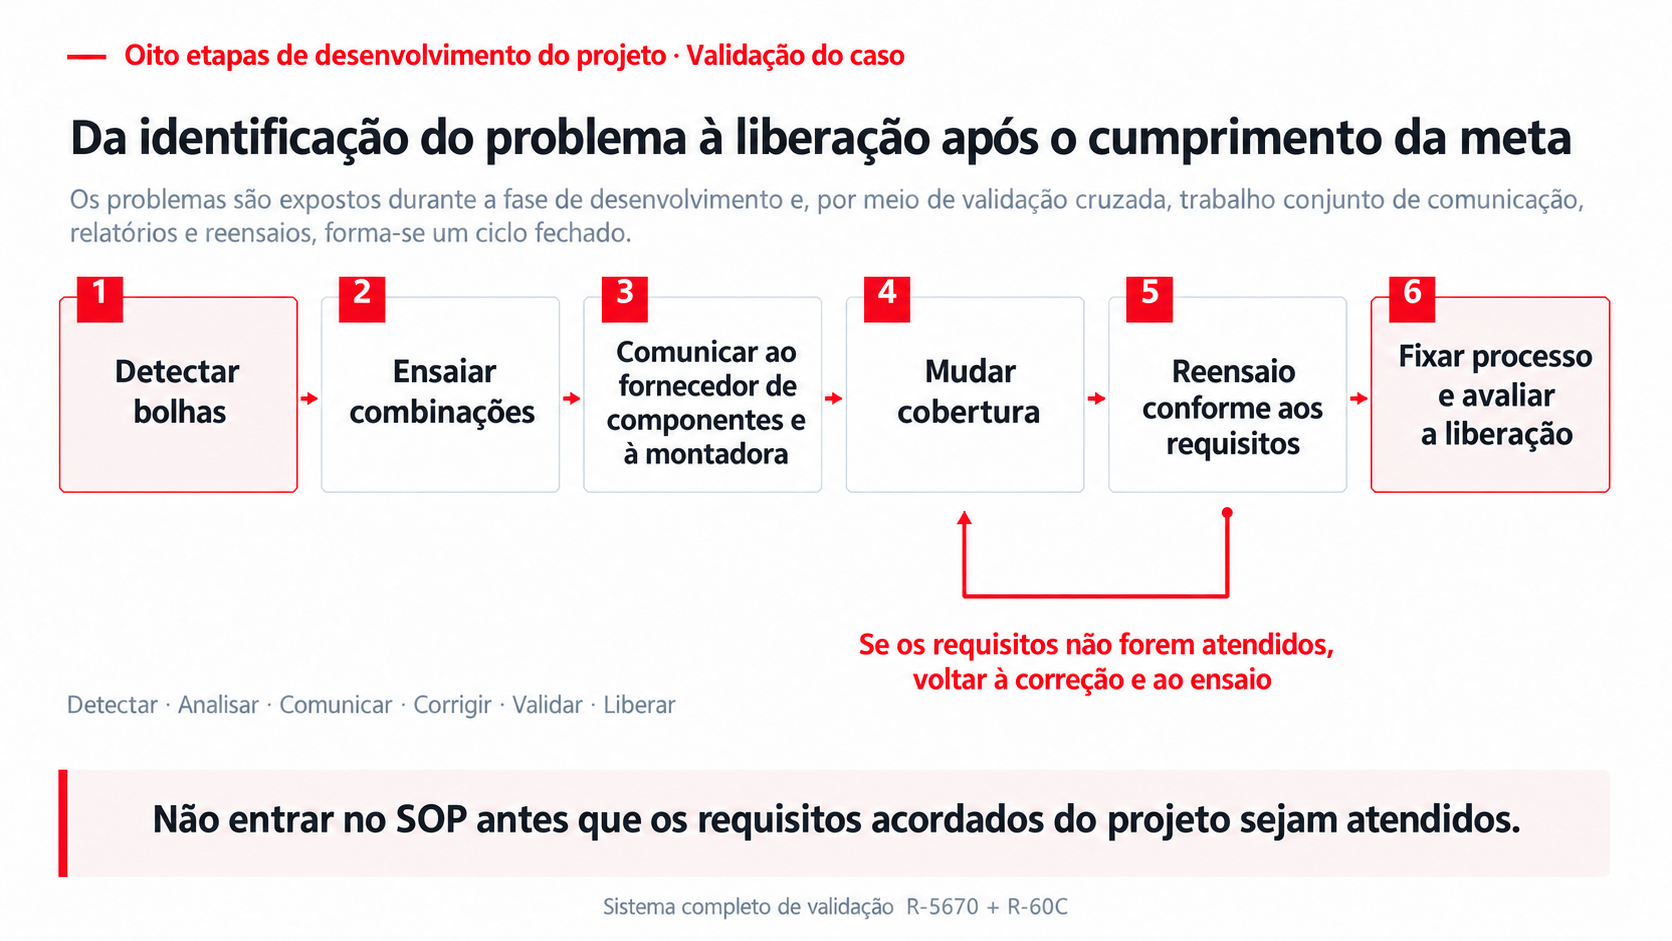
- Detectar bolhas → ensaiar combinações → comunicar às equipes → mudar cobertura → repetir ensaio → fixar processo e avaliar a liberação.
- Se os requisitos não forem atendidos, voltar à correção e ao ensaio; o esquema não comprova que este caso já tenha chegado ao SOP.
Resolver antes da produção
Para a RELANET, atender montadoras e fornecedores significa trabalho concreto: fornecer relatórios utilizáveis, registrar parâmetros executáveis, ligar a validação da peça aos requisitos do projeto e fazer a operação repetir as condições já verificadas.
Nosso princípio de produção é claro: uma solução que não atende aos requisitos acordados não é liberada nem introduzida na produção em série. Aplicar essa regra em testes, correções, novas avaliações e liberação impede que soluções não conformes cheguem ao mercado.
Olhando para trás, as bolhas motivaram ensaios cruzados e coordenação em tempo útil, seguidos pela mudança da cobertura e pela nova avaliação. R-5670 com R-60C atravessou a validação, e as oito etapas exigiram registros e evidências. O problema foi resolvido no desenvolvimento; a produção formal só deve vir após o atendimento do padrão exigido.