为什么深凹位置更考验初粘力
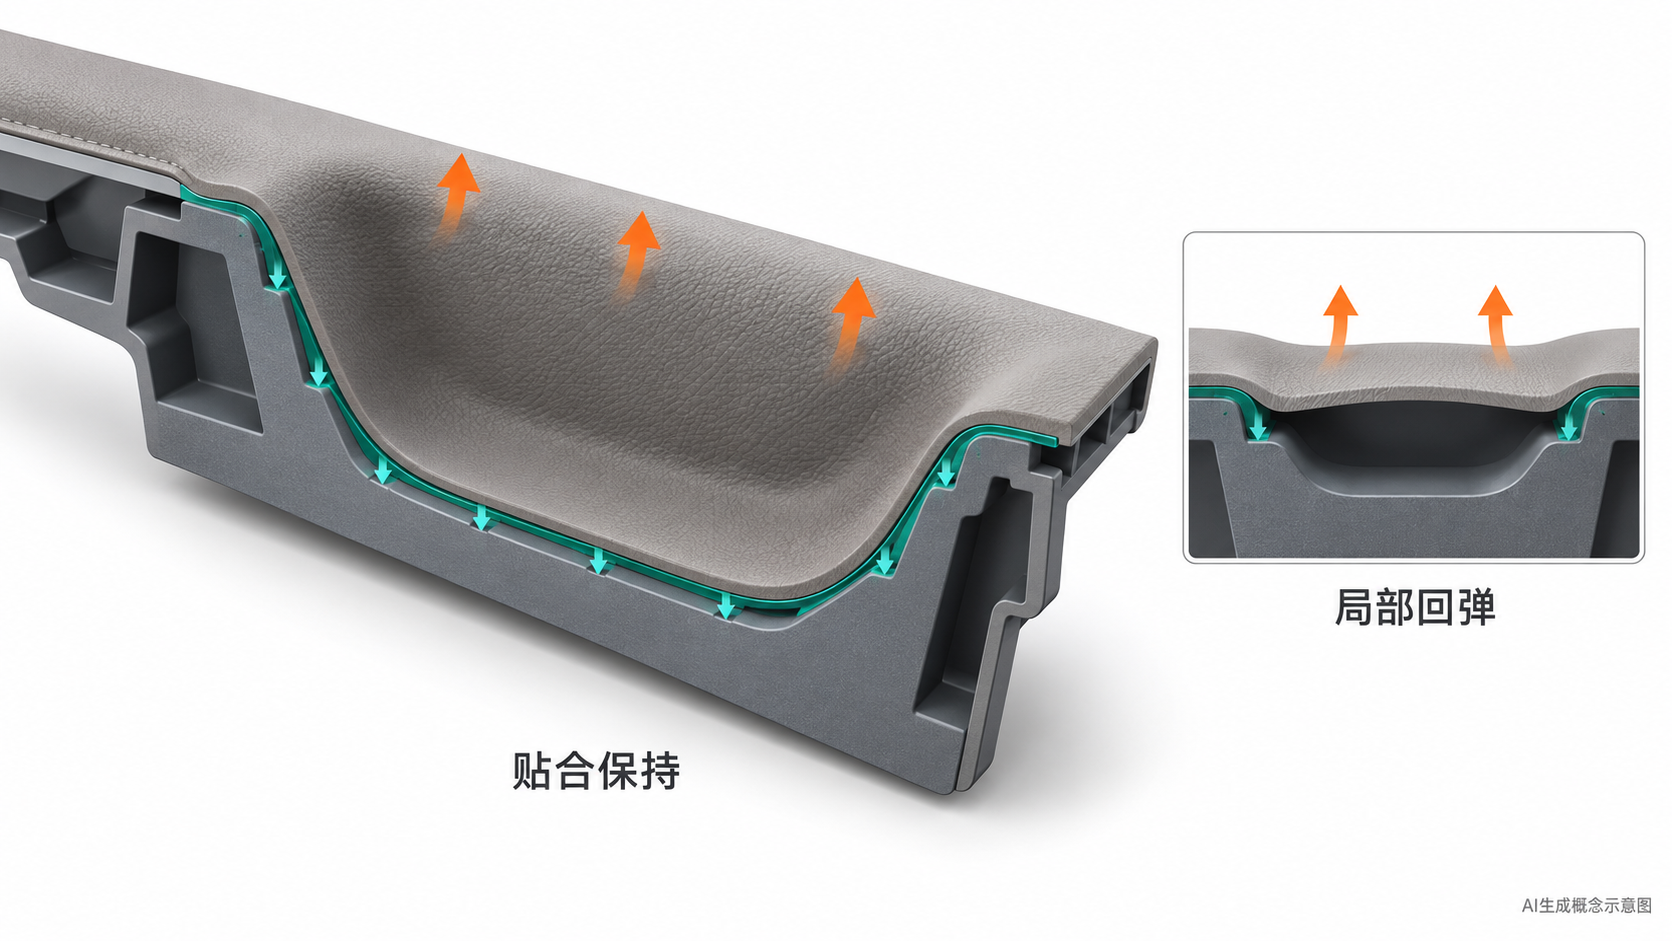
表皮沿凹槽铺开时,会被拉伸、弯折。压合工装松开后,表皮仍有恢复原来形状的趋势。胶层如果还拉不住它,凹槽底部就可能悬空,边缘也可能翘起。深凹位置、较小的转角,以及回弹较大的复合表皮,往往更容易暴露这个问题。
较高的初粘力有助于让表皮在脱离工装后继续贴合,对短节拍包覆尤其有用。它也需要合适的表皮铺展、均匀涂胶和充分干燥来配合;局部没有压到位,单靠换一款高初粘胶很难解决。
本次将汭捷 R-5670 水性聚氨酯胶粘剂与两款对照水性胶放在同一套工艺下比较,对照分别记为 FL063、XK252。在本次材料与工艺下,R-5670 在 1 分钟和 5 分钟的平均剥离力均为对照的 3 倍以上;到 8 小时,FL063 的数值更高。
先看材料和工艺是否可比
三款胶均使用经火焰处理的仕天 AS4 PP 塑料板和贝内克云雾 PVC 单格表皮,按相同的干燥、压合条件制样。以下结论对应这一材料组合。
| 项目 | 本次条件 |
|---|---|
| PP 塑料板 | 仕天 AS4 板材(经火焰处理) |
| 表皮 | 贝内克云雾 PVC 单格 |
| 配胶比例 | 三款胶均为胶粘剂∶固化剂 = 100∶5 |
| 单面涂胶面积 | 150 × 100 mm |
| 干燥 | 80℃,5 分钟 |
| 压合 | 干燥后立即压合,载荷记录为 20 kg,保持 30 秒 |
| 剥离条件 | 25 mm;200 mm/min;180°反向剥离 |
| 测试时间 | 1 分钟、5 分钟、8 小时;1 分钟从压合结束计时 |
| 比较指标 | 剥离区间平均力;破坏模式均为内聚破坏 |
20 kg 为压合载荷记录,80℃为烘干设定温度;开始剥离时的样件温度未记录。
三组实际胶量接近
| 样品 | PP 面用量 g/涂布量 g/m² | PVC 面用量 g/涂布量 g/m² | 双面总用量g |
|---|---|---|---|
| R-5670 | 1.63/108.7 | 1.62/108.0 | 3.25 |
| FL063 | 1.65/110.0 | 1.70/113.3 | 3.35 |
| XK252 | 1.53/102.0 | 1.65/110.0 | 3.18 |
三组双面总用量为 3.18~3.35 g,R-5670 为 3.25 g,用量接近但并非完全相等。涂布量按单面面积折算;称量记录未注明湿胶或干胶,也未提供固含量,不能据此认定干胶膜厚度相同。
这次横评怎样读
下文用平均剥离力比较初粘表现。每款胶、每个时间点各有 1 条报告记录,平均值来自单条试样的剥离区间。数据反映本次表现,重复性和批次稳定性仍需增加试样验证。
全部试样宽度均为 25 mm,单位宽度剥离强度以 N/mm 表示。具体深凹件仍需做实件保持试验。
前几分钟的剥离力差距
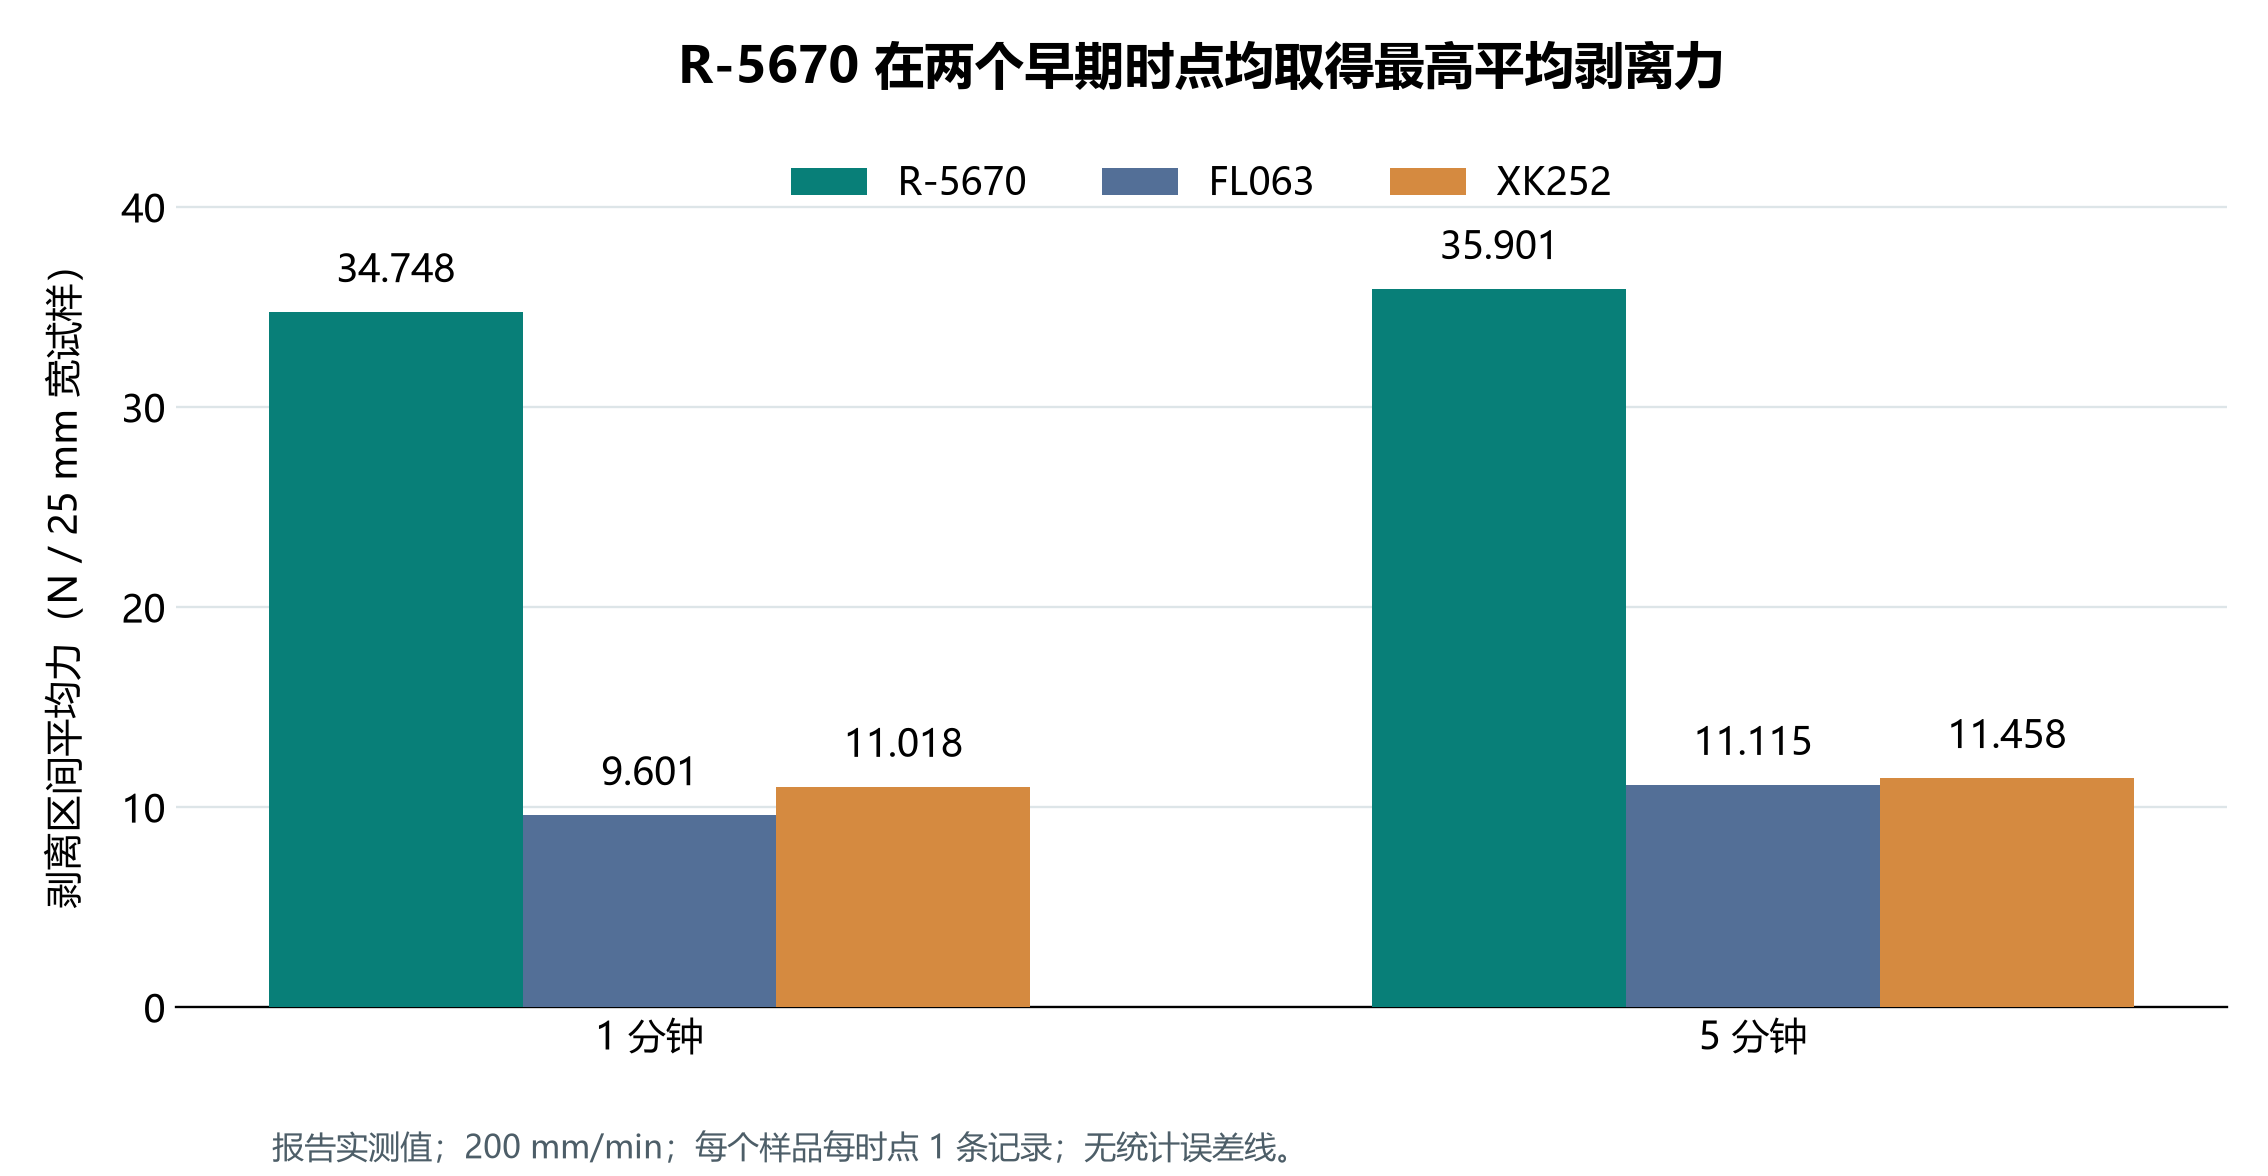
1 分钟时,R-5670 的平均剥离力为 34.748 N,FL063 和 XK252 分别为 9.601 N、11.018 N。到 5 分钟,R-5670 为 35.901 N,仍高于两款对照。
| 样品 | 1 分钟平均力N | 5 分钟平均力N |
|---|---|---|
| R-5670 | 34.748 | 35.901 |
| FL063 | 9.601 | 11.115 |
| XK252 | 11.018 | 11.458 |
按平均力比较,1 分钟时,R-5670 为 FL063 的 3.62 倍、XK252 的 3.15 倍;5 分钟时分别为 3.23 倍和 3.13 倍。也就是说,在这两个早期时间点,R-5670 都已经建立了更高的抗剥离能力。
对深凹包覆有什么实际意义
表皮回弹在工装松开后就会发生。早期剥离力较高,意味着胶层更有能力抵抗局部起翘,值得优先用于验证凹槽较深、转角较急或释放工装较早的包覆方案。
对需要兼顾造型自由度与生产节拍的开发团队,R-5670 的吸引力在于压合后较早建立的抗剥离能力。可优先将其用于目标凹槽与包边方案的验证,观察释放工装后的贴合情况,再确定保持时间和转序节拍。
8 小时的排序发生了变化
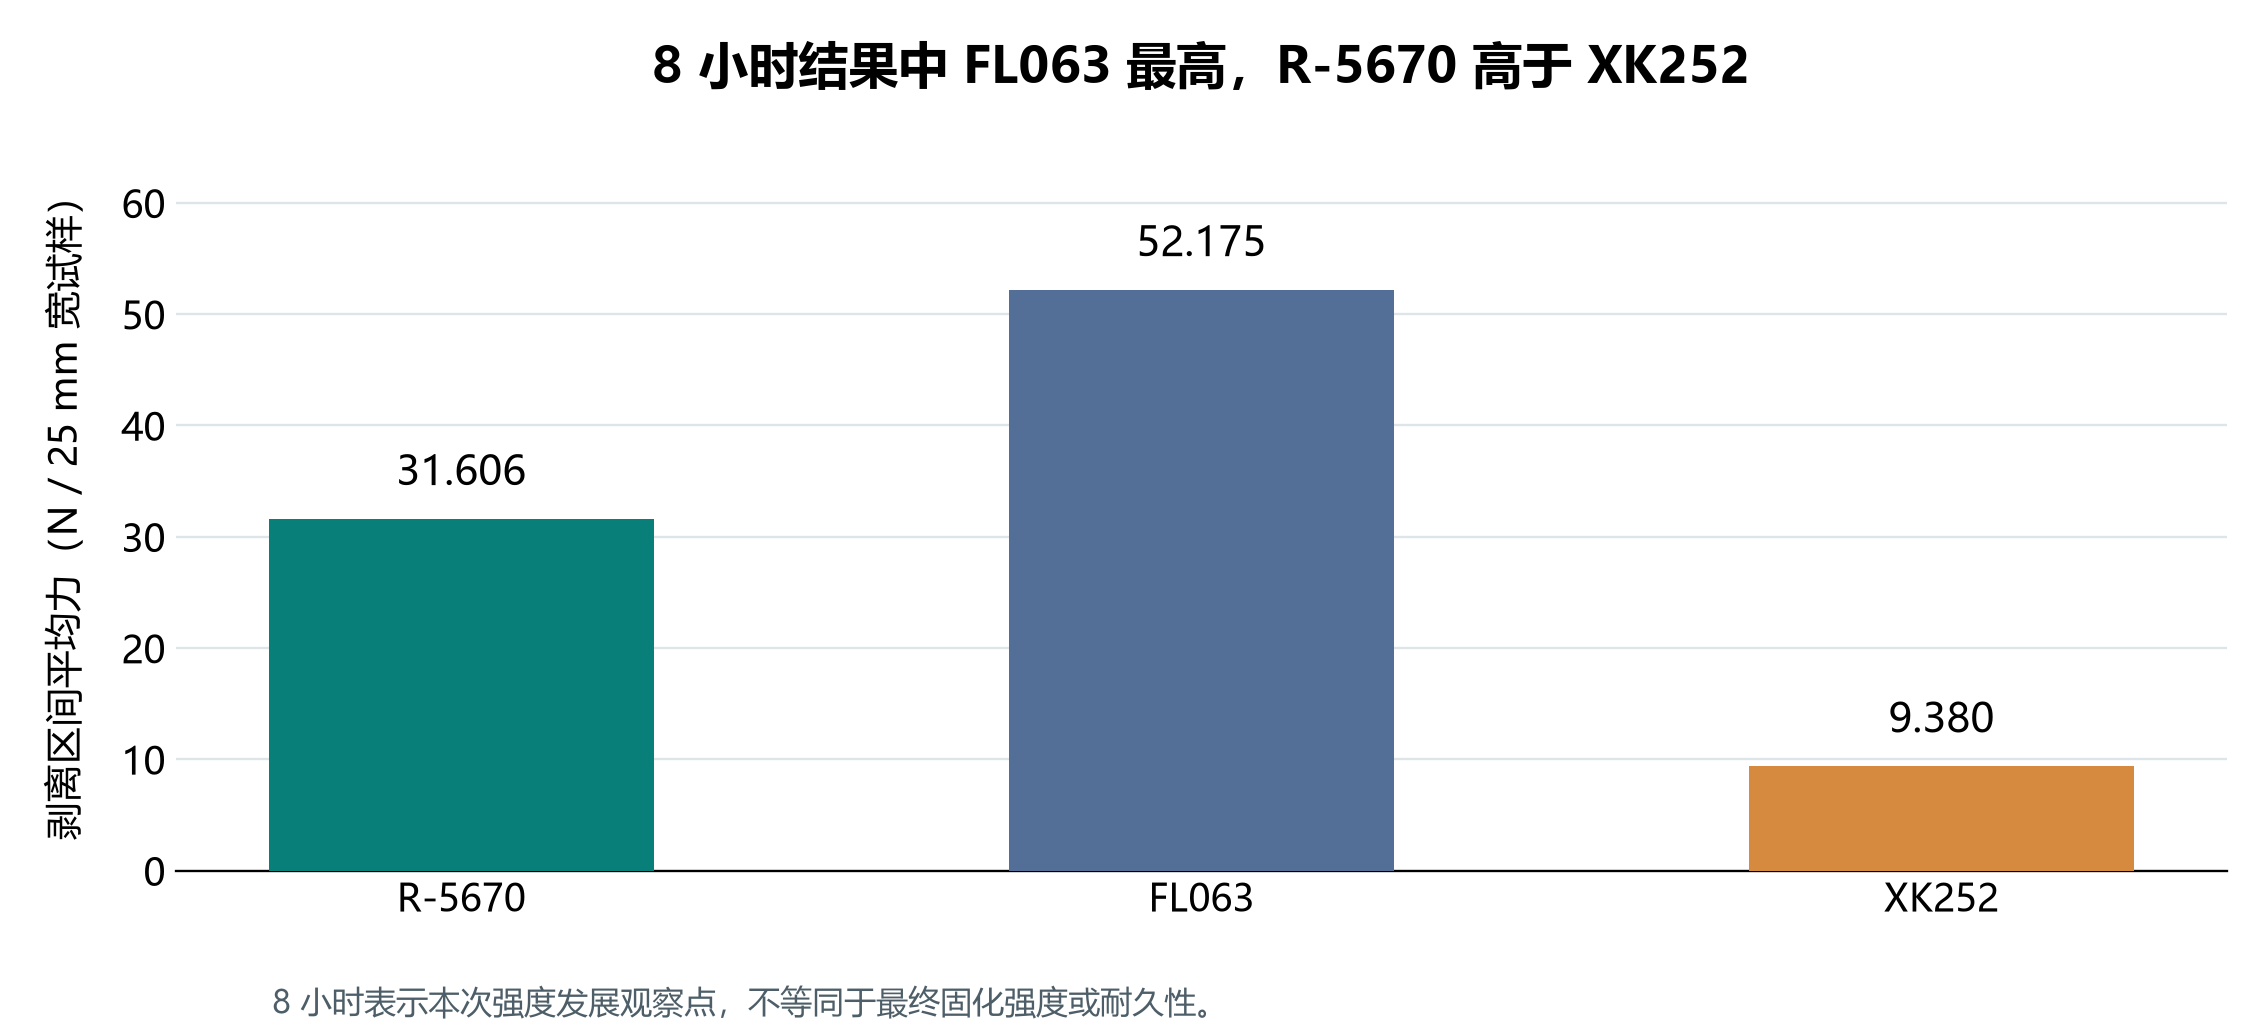
8 小时后,FL063 的平均剥离力为 52.175 N,R-5670 为 31.606 N,XK252 为 9.380 N。这个时间点,FL063 高于 R-5670,R-5670 仍高于 XK252。
| 样品 | 8 小时平均力N | 单位宽度剥离强度N/mm |
|---|---|---|
| R-5670 | 31.606 | 1.264 |
| FL063 | 52.175 | 2.087 |
| XK252 | 9.380 | 0.375 |
R-5670 的 8 小时记录低于 5 分钟记录。各组均为内聚破坏,但每个时点仅 1 条记录,差异仍需复测确认。8 小时结果不能代替最终强度和耐久性评价。
选型结论
如果项目更关注压合后前几分钟能否拉住表皮,本次数据支持优先验证 R-5670:它在 1 分钟、5 分钟的平均剥离力均达到两款对照的 3.13~3.62 倍。
FL063 在 8 小时的剥离力更高,也应纳入选型考虑。最终方案还需结合实际零件的贴合保持、耐热和耐湿表现确定。
如需评估 R-5670,可通过汭捷(RELANET)官网申请技术资料与样品,并提供材料牌号、零件造型和目标节拍,与应用技术团队讨论验证方案。
数据来源:企业提供的 2026-09-22 九份剥离报告及配套胶量表;试样宽度、材料、预处理、剥离方式、破坏模式和配胶比例均由企业确认。图 1 为 AI 概念示意,图 2、图 3 按报告数据绘制。