内容更新
那次鼓包,出现在正式量产之前。
一个汽车门板包覆项目,样件完成包覆并养生72小时后,进入100℃、4小时的高温试验。高温试验后,发现表皮出现鼓包,相关表皮组合的剥离表现也暴露出异常。
对于一个正在开发的项目,这当然是需要解决的问题。而开发验证的价值,恰恰就在这里。通过试验让问题提前出现,留下样件和数据,在材料与工艺还能调整的时候,把修正做完。
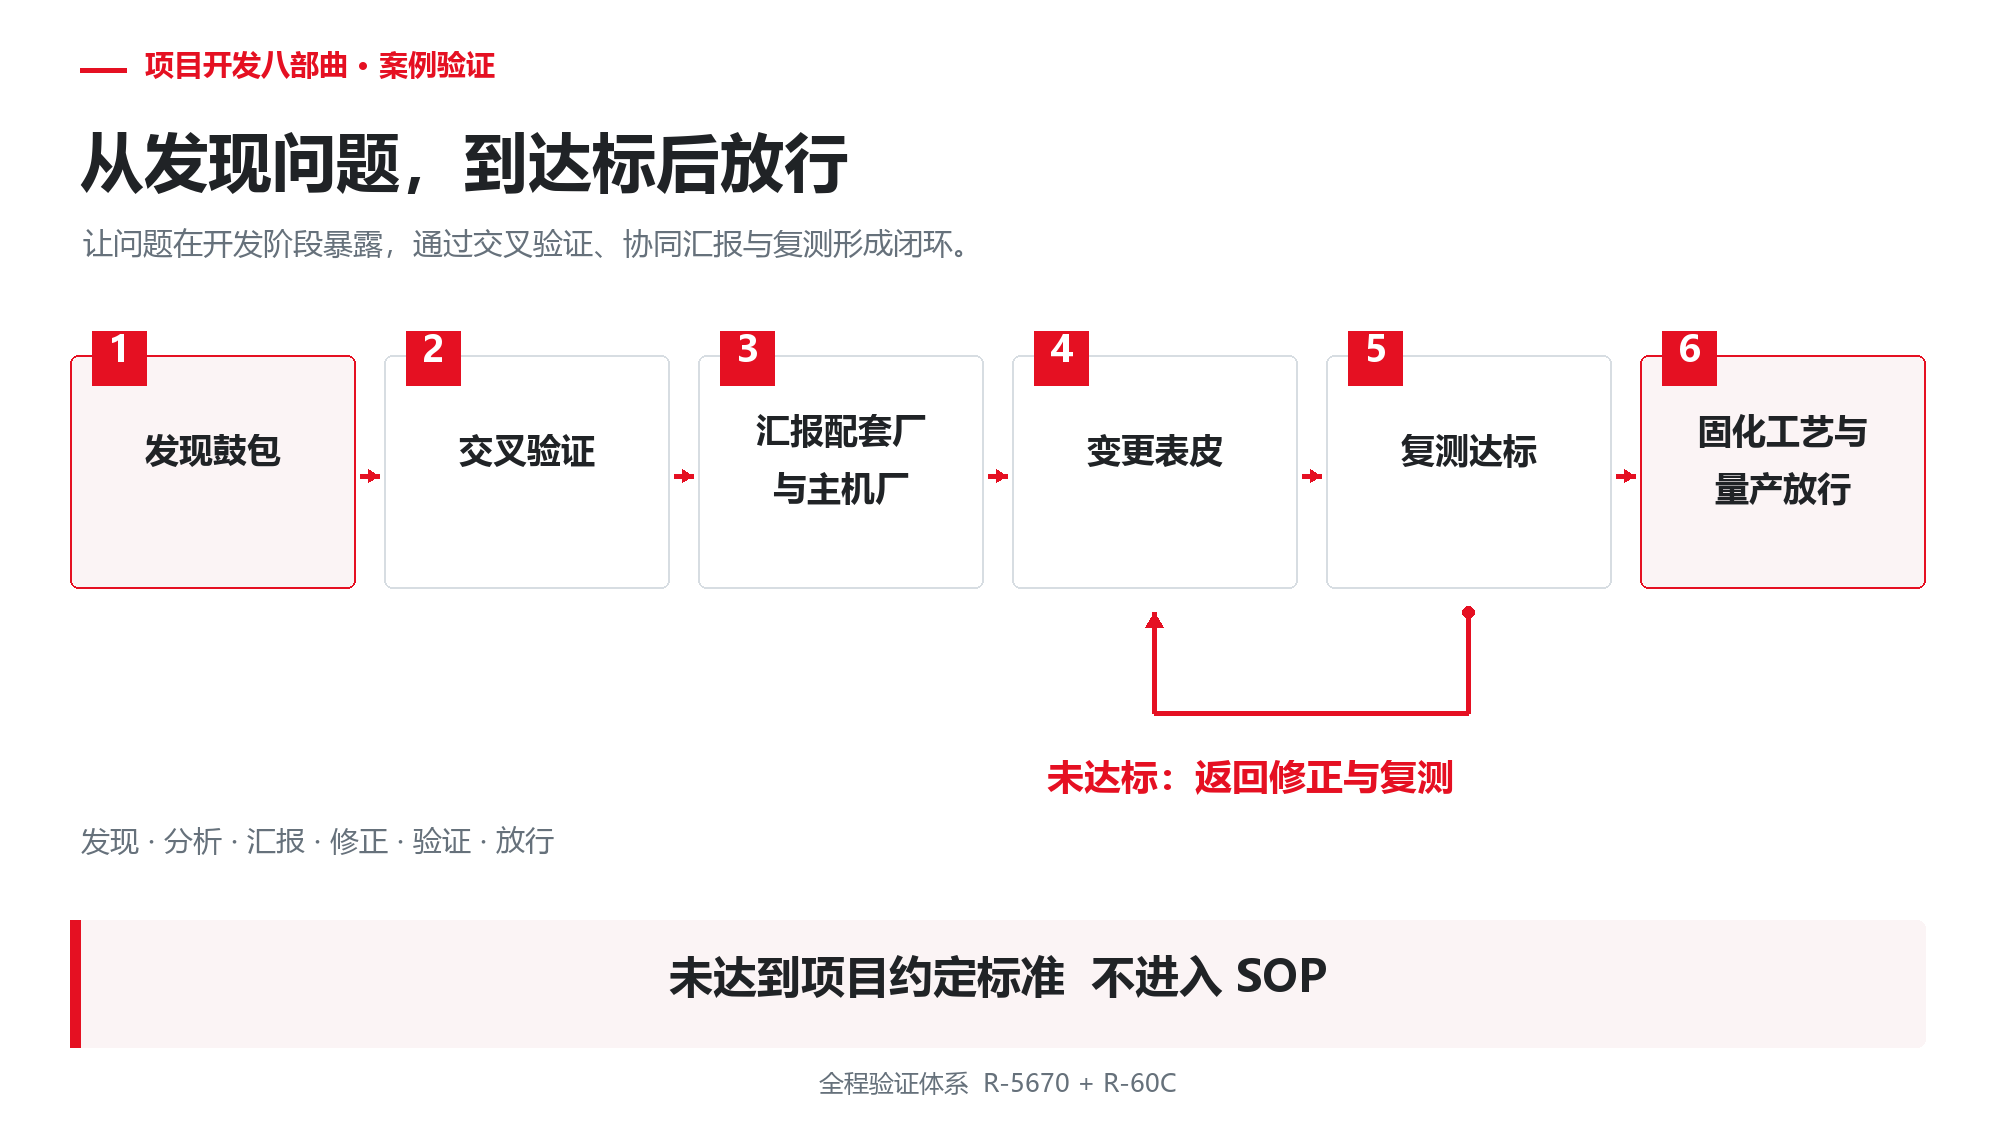
这次项目,我们全程使用R-5670与R-60C进行验证。从发现鼓包,到材料交叉验证,再向配套厂与主机厂汇报,推动表皮变更并复测达标,贯穿整个过程的是汭捷的项目开发八部曲。
它规定了每个阶段需要什么输入、交付什么结果,以及出现不达标结果时,项目应该回到哪里继续修正。对接主机厂和配套厂的项目开发,需要这样的工作路径。
明确材料和项目要求
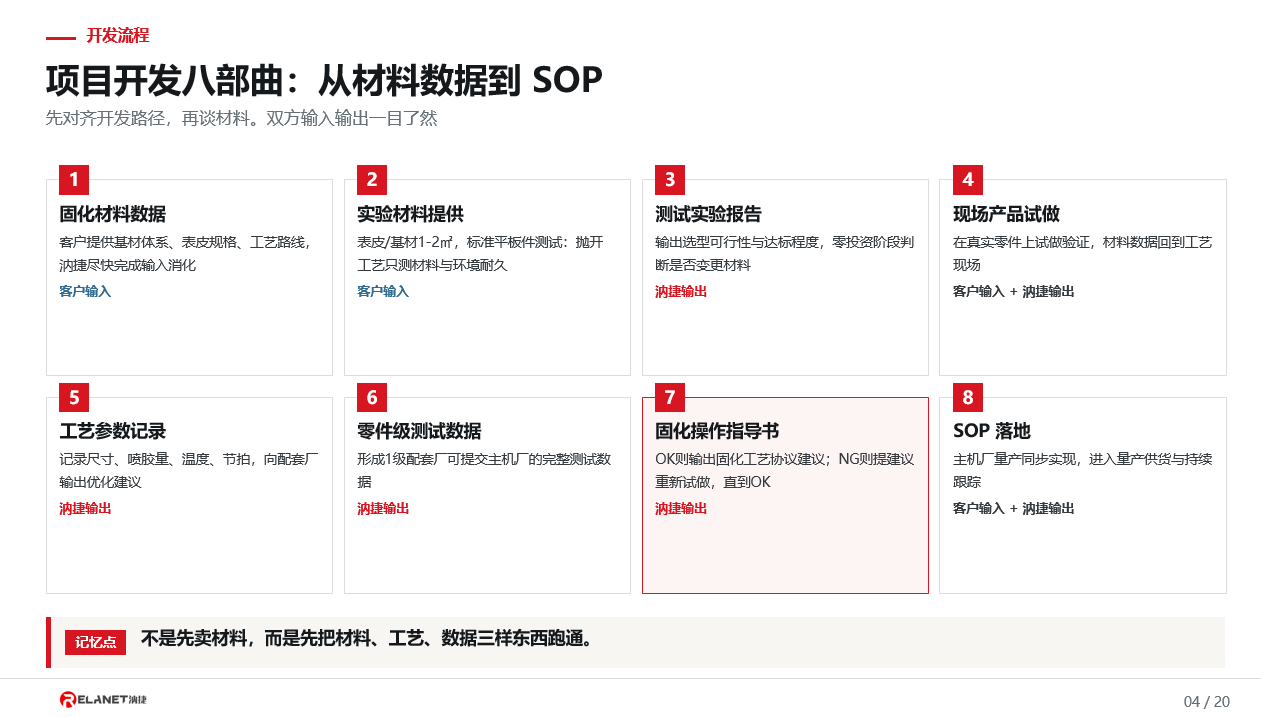
八部曲的起点,是把材料和要求说清楚。
第1步是「固化材料数据」。这里的固化,是把技术输入确认下来。客户提供基材体系、表皮规格和工艺路线,汭捷完成输入消化,并与项目团队对齐需要验证的材料组合和目标要求。
第2步是「实验材料提供」。让实际表皮和基材进入实验室,在标准平板试样上观察材料组合的表现。前端把这些工作做细,后面遇到异常时,才有清楚的起点可追溯。
拿这个项目来说,原有表皮是PVC加织物的结构。对胶粘剂的判断,需要落到这张表皮、配套间隔材料和具体基材的组合上。表皮名称相同,也不能代替对实际送样材料的验证。
这也是汭捷面向汽车内饰项目的开发与技术服务所关注的工作内容。材料选型从客户的零件要求出发,测试结果要能继续交给工艺、质量和项目团队使用。
记录鼓包并交叉验证
到了第3步「测试实验报告」,异常必须被如实记录。
首次发现鼓包后,我们把它作为需要关闭的开发问题,开展交叉验证。原项目表皮与对照表皮、不同来源的3D Mesh立体间隔织物,以及不同的Mesh侧施胶量水平,被组合到同一轮对照中。两种PVC、两种Mesh、两档施胶量,形成8组试验。
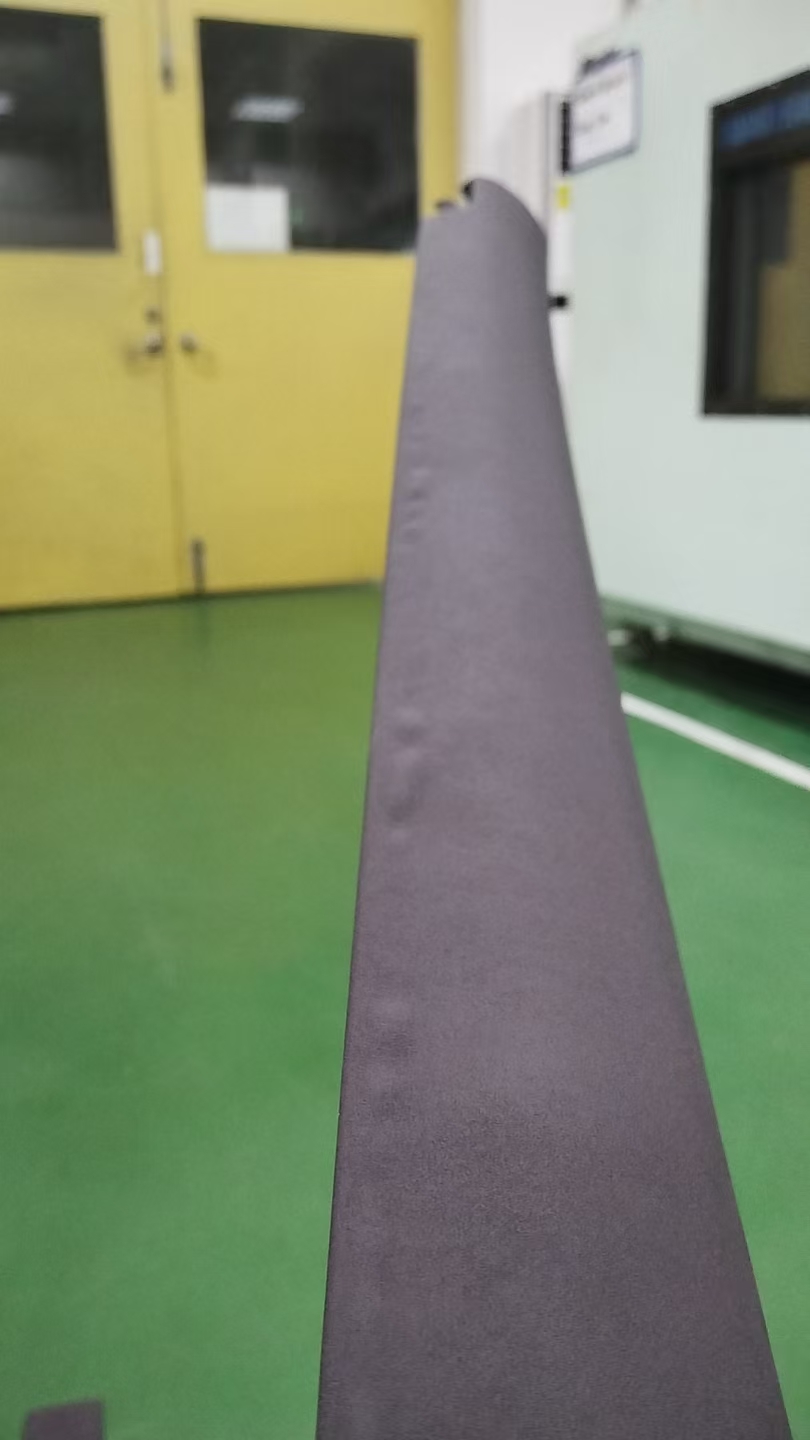
交叉验证让讨论从哪里鼓起来,进一步走向哪一种材料组合更容易出现问题。随着PVC表皮变量改变,剥离结果呈现出差异,表皮材料因素成为后续调查和修正的重点。
全程的胶粘剂验证体系保持为R-5670双组分水性聚氨酯胶粘剂与R-60C固化剂。把材料来源、组合方式和施胶条件记录下来,是为了让下一轮修正能够接着上一轮结果往前走。
作为用于汽车内饰包覆的双组分水性聚氨酯胶粘剂,R-5670配合R-60C的产品重点,是兼顾贴合后的初始强度与养护后的最终强度。前者关系到早期持位和转序安排,后者关系到养护后的粘接表现,开发时要分别验证。
R-5670官网公开的企业实测,为这两个阶段提供了量化参考。
| 初始强度 | 最终强度参考 |
|---|---|
| 贴合完成后1分钟 平均25 N/25 mm | 养护7天后 约60 N/25 mm |
| 关注早期持位与转序表现 | 关注养护后的粘接表现 |
上述R-5670/R-60C参考试验采用PVC+针织布复合面料与火焰处理PP,试样宽度25 mm,180°反向剥离,速度200 mm/min;7天结果的测定温度为23℃±5℃。这些数值来自官网公布的产品参考试验,本案例的表皮变更复测另按对应报告和项目要求判定。 查看独立公开试验条件 →
对配套厂而言,初始强度数据可用于讨论贴合后的持位、搬运和转序安排,最终强度参考则用于评价养护后的粘接表现。汭捷将R-5670在这两个阶段的表现纳入开发验证,并继续检查实际零件的耐热、湿热及包覆要求,让材料性能与生产工艺、零件标准衔接起来。
协同变更表皮并复测
报告到这里,还要交到能够共同推动变更的人手中。
我们将首次鼓包现象、交叉验证结果和材料调整方向向配套厂与主机厂汇报。配套厂需要据此协调表皮供应商和生产工艺,主机厂需要了解问题对零件要求的影响,以及后续准备怎样验证修正效果。
客户随后安排表皮供应商调查,并推动了表皮结构变更。原来的PVC加织物,调整为PVC加织物、泡棉、织物组成的四层复合表皮。材料变更有了明确对象,新的试验也有了需要回答的问题。
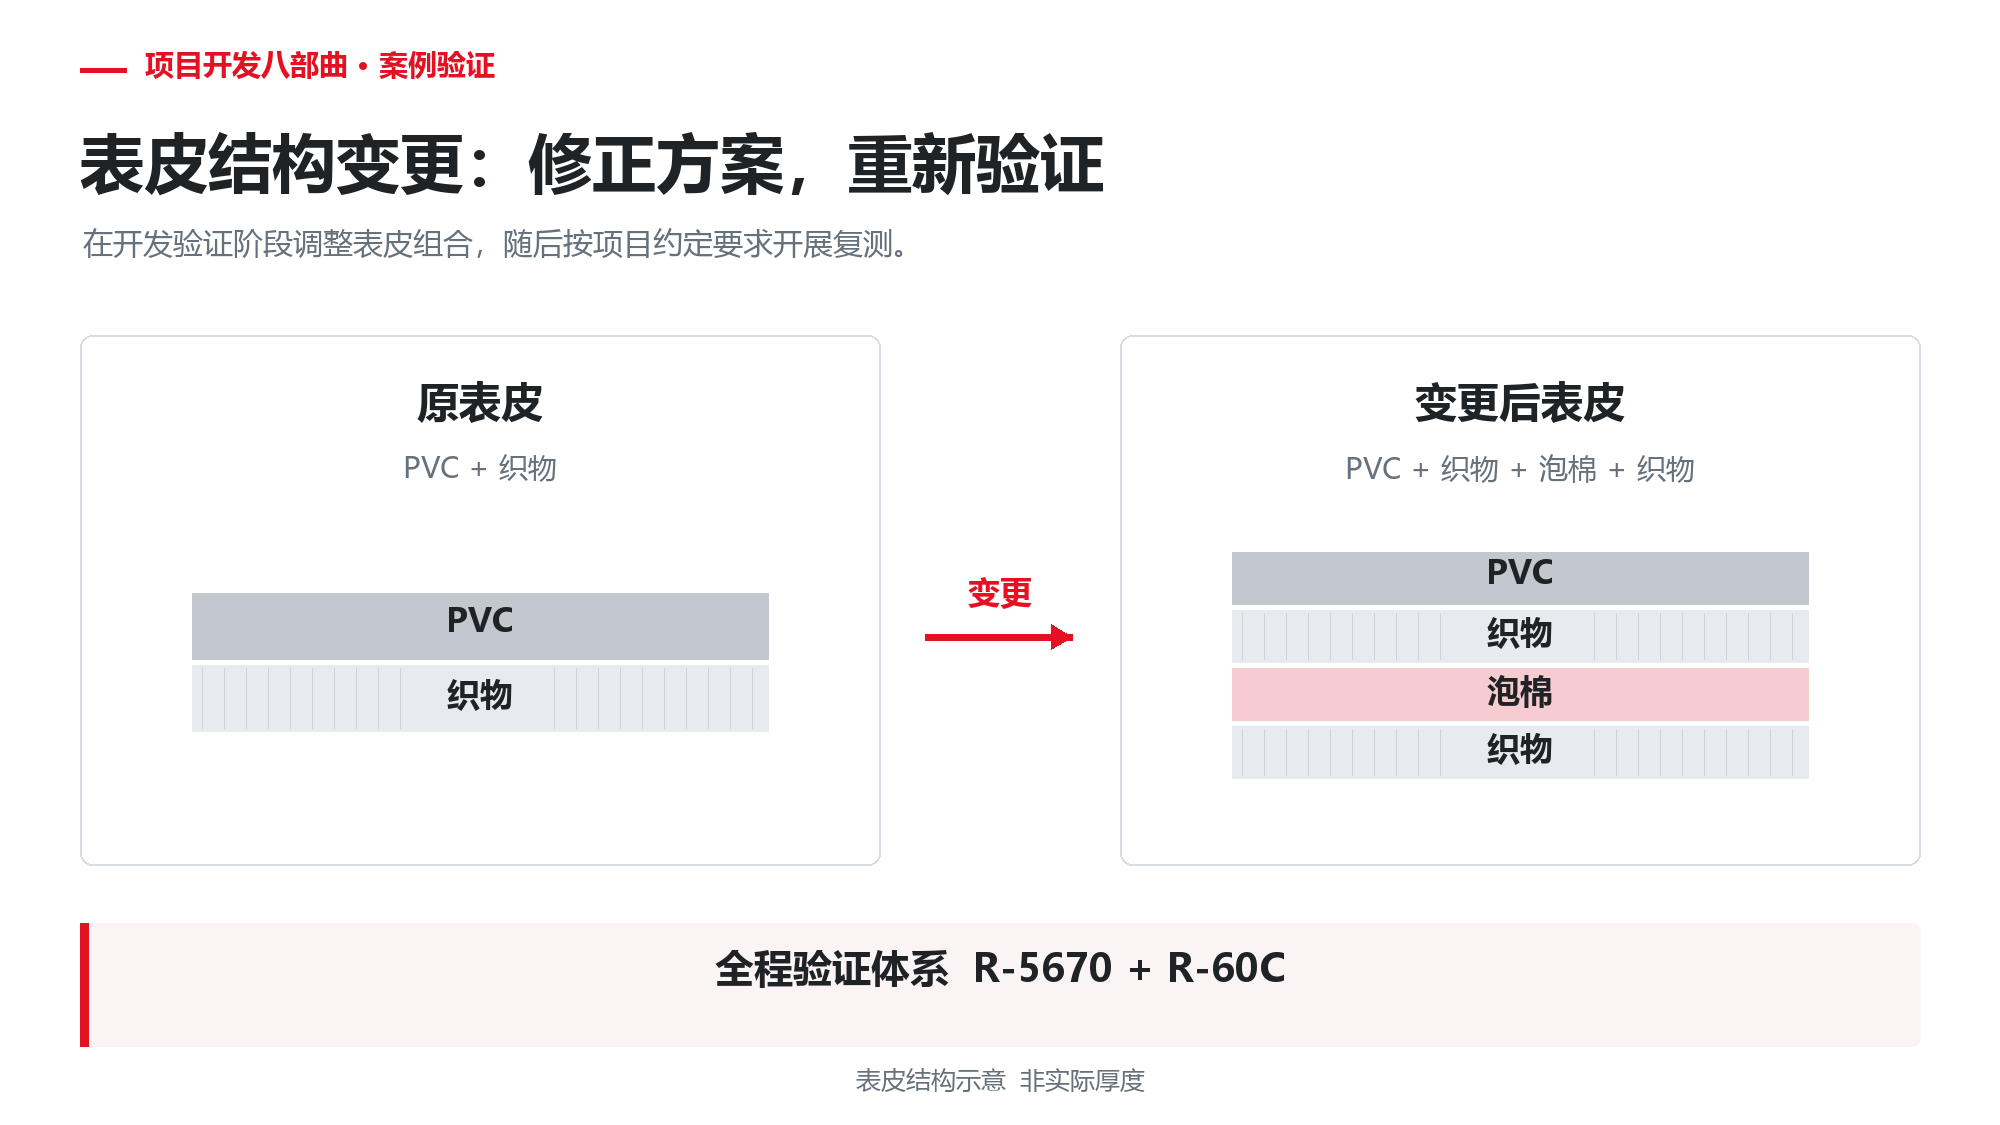
表皮变更以后,项目复测达到了约定要求。这一步解决了前面暴露出的材料组合问题,也让后续量产准备有了继续推进的依据。这个结果属于本项目的材料与工艺组合,换到新的表皮或零件上,仍然要重新验证。
把方案带回真实零件
八部曲也不会停在实验报告上。
第4步「现场产品试做」,就是把实验室中的材料方案带回真实零件和现场工艺。平板上取得的结果,需要在实际造型、包覆方式和现场操作中继续验证。尤其发生表皮变更后,现场试做要与新的材料组合保持一致。
第5步「工艺参数记录」,把试做时的关键条件留下来。尺寸、喷胶量、温度、节拍等信息,是后续工艺固化的依据。项目团队要能解释样件是在什么条件下做出来的,也要能按照这些条件再次做出来。
这个项目中的初粘力观察,同样服务于工艺判断。R-5670在贴合后不同放置时间的表现,要与搬运、修边和包边等操作安排对应;养护后的最终强度,则与零件验证一起评价。把时间节点、现场参数和测试结果记录完整,才能形成可追溯的开发资料。
第6步「零件级测试数据」,把验证继续推进到零件层面,形成配套厂能够提交主机厂评审的测试资料。材料变更前后用的是什么表皮,对应什么工艺,完成了哪些项目,结果是否满足约定要求,都需要能够对应起来。
这样的衔接,才使配套厂拿到的不只是一组实验数字,而是一套可以用于项目推进和量产判断的技术资料。汭捷在其中承担材料验证、工艺建议与测试资料输出的工作,并与客户共同处理开发过程中暴露的问题。
固化操作指导书与放行条件
八部曲里,第7步「固化操作指导书」尤其关键。
达到要求,就把经过验证的材料组合和工艺条件固化下来,形成操作指导书及相关工艺建议。没有达到要求,就提出修正方案,重新试做、重新测试,直到满足要求。表皮变了,对应的操作要求与记录也要更新,现场执行才有统一依据。
第8步才是「SOP落地」,也就是量产启动。在主机厂与配套厂的项目节奏下,完成约定的验证与放行,再进入量产供货,并持续跟踪现场应用。
把不达标方案拦在量产前
对汭捷而言,专业对应主机厂与配套厂的项目开发,包含了这些具体工作。实验室要输出可用的报告,现场要留下可执行的参数,零件验证要接得上项目要求,量产操作要能够重复已经验证的条件。
我们坚持的量产原则很明确,达不到项目约定标准的方案,不放行、不导入正式量产。把这条原则落实到测试、修正、复测和放行的每一个环节,才能把不达标的方案拦在进入市场之前。
回头再看,那次鼓包及时触发了交叉验证和多方协同,表皮变更后又回到复测。R-5670与R-60C贯穿验证,八部曲要求每一步留下记录和依据。问题在开发阶段解决,达到标准后再进入正式量产。