Cập nhật
Hiện tượng phồng rộp xuất hiện trước khi sản xuất hàng loạt chính thức.
Trong một dự án bọc tấm ốp cửa ô tô, mẫu được dưỡng 72 giờ sau khi bọc rồi thử ở 100°C trong bốn giờ. Sau thử nhiệt, lớp bọc xuất hiện chỗ phồng, đồng thời kết quả bóc tách của tổ hợp lớp bọc liên quan cho thấy bất thường.
Đây là vấn đề cần giải quyết khi dự án còn ở giai đoạn phát triển. Giá trị của thử nghiệm nằm ở chỗ phát hiện lỗi khi vật liệu và quy trình vẫn có thể điều chỉnh. Nhóm giữ lại mẫu và dữ liệu để hoàn tất sửa đổi trước khi phê duyệt.
R-5670 cùng R-60C được dùng xuyên suốt quá trình xác nhận. Từ phát hiện phồng rộp, thử chéo vật liệu, báo cáo với nhà cung cấp chi tiết và hãng xe, đến thay lớp bọc và kiểm tra lại, công việc tuân theo tám bước phát triển dự án của RELANET.
Tám bước xác định đầu vào, kết quả cần bàn giao ở từng giai đoạn và điểm phải quay lại khi chưa đạt yêu cầu. Dự án phối hợp với hãng xe và nhà cung cấp chi tiết cần một lộ trình rõ ràng như vậy.
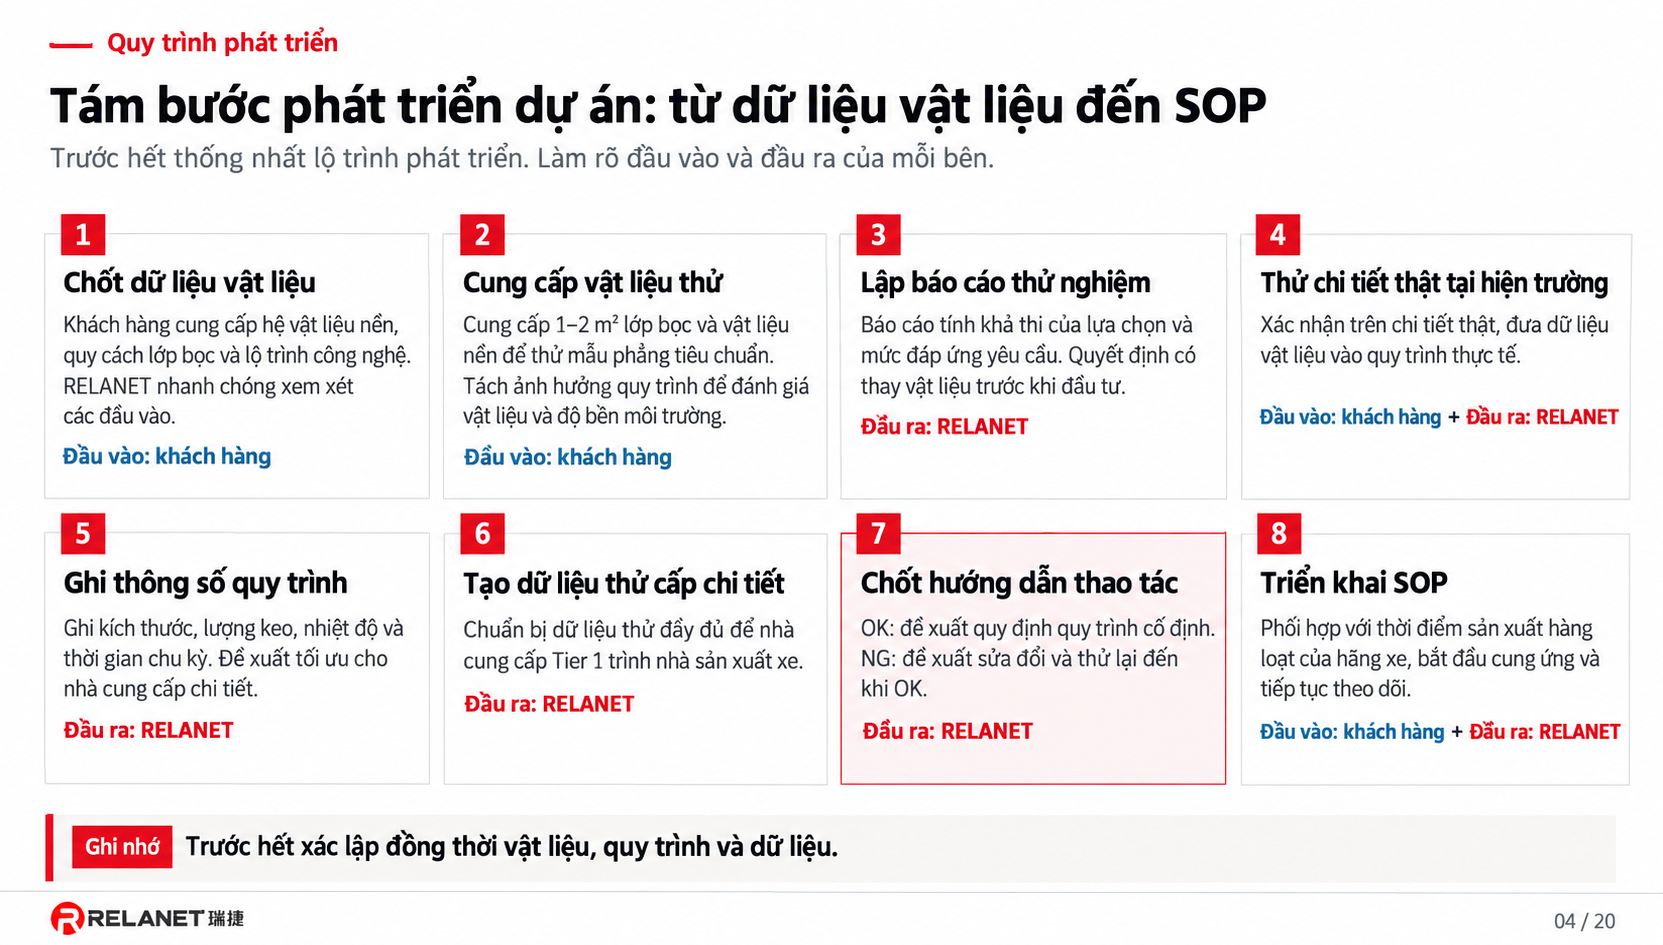
- 1 Chốt dữ liệu vật liệu; 2 Cung cấp vật liệu thí nghiệm; 3 Lập báo cáo; 4 Thử trên chi tiết thật.
- 5 Ghi thông số; 6 Tạo dữ liệu chi tiết; 7 Chốt hướng dẫn; 8 Triển khai SOP.
- Nếu chưa đạt, quay lại sửa đổi và thử; không phê duyệt trước khi đáp ứng yêu cầu.
Xác định vật liệu và yêu cầu
Điểm khởi đầu của tám bước là làm rõ vật liệu và yêu cầu.
Bước 1, 'chốt dữ liệu vật liệu', là xác nhận đầu vào kỹ thuật. Khách hàng cung cấp hệ vật liệu nền, thông số lớp bọc và tuyến quy trình; RELANET xem xét đầu vào và thống nhất với nhóm dự án các tổ hợp cùng mục tiêu cần thử.
Bước 2, 'cung cấp vật liệu thí nghiệm', đưa lớp bọc và vật liệu nền thực tế vào phòng thí nghiệm. Mẫu phẳng tiêu chuẩn giúp quan sát tổ hợp vật liệu. Làm kỹ từ đầu tạo mốc có thể truy xuất nếu sau này xuất hiện bất thường.
Ở dự án này, lớp bọc ban đầu gồm PVC và vải. Việc đánh giá keo phải dựa trên chính lớp bọc đó, vật liệu đệm đi kèm và vật liệu nền cụ thể. Cùng một tên lớp bọc không thay thế được việc thử các vật liệu thực nhận.
Đó cũng là trọng tâm hỗ trợ kỹ thuật và phát triển dự án nội thất ô tô của RELANET. Lựa chọn vật liệu xuất phát từ yêu cầu chi tiết của khách; kết quả thử phải dùng được cho nhóm quy trình, chất lượng và dự án.
Ghi nhận lỗi và đối chiếu vật liệu
Đến bước 3, 'lập báo cáo thí nghiệm', mọi bất thường phải được ghi đúng thực tế.
Sau lần đầu thấy phồng rộp, nhóm coi đây là vấn đề phát triển chưa khép lại và thử chéo: lớp PVC ban đầu và đối chứng, vải đệm 3D Mesh từ các nguồn khác nhau, cùng hai mức lượng keo ở mặt Mesh. Hai loại PVC, hai loại Mesh và hai mức phủ tạo thành tám tổ hợp.
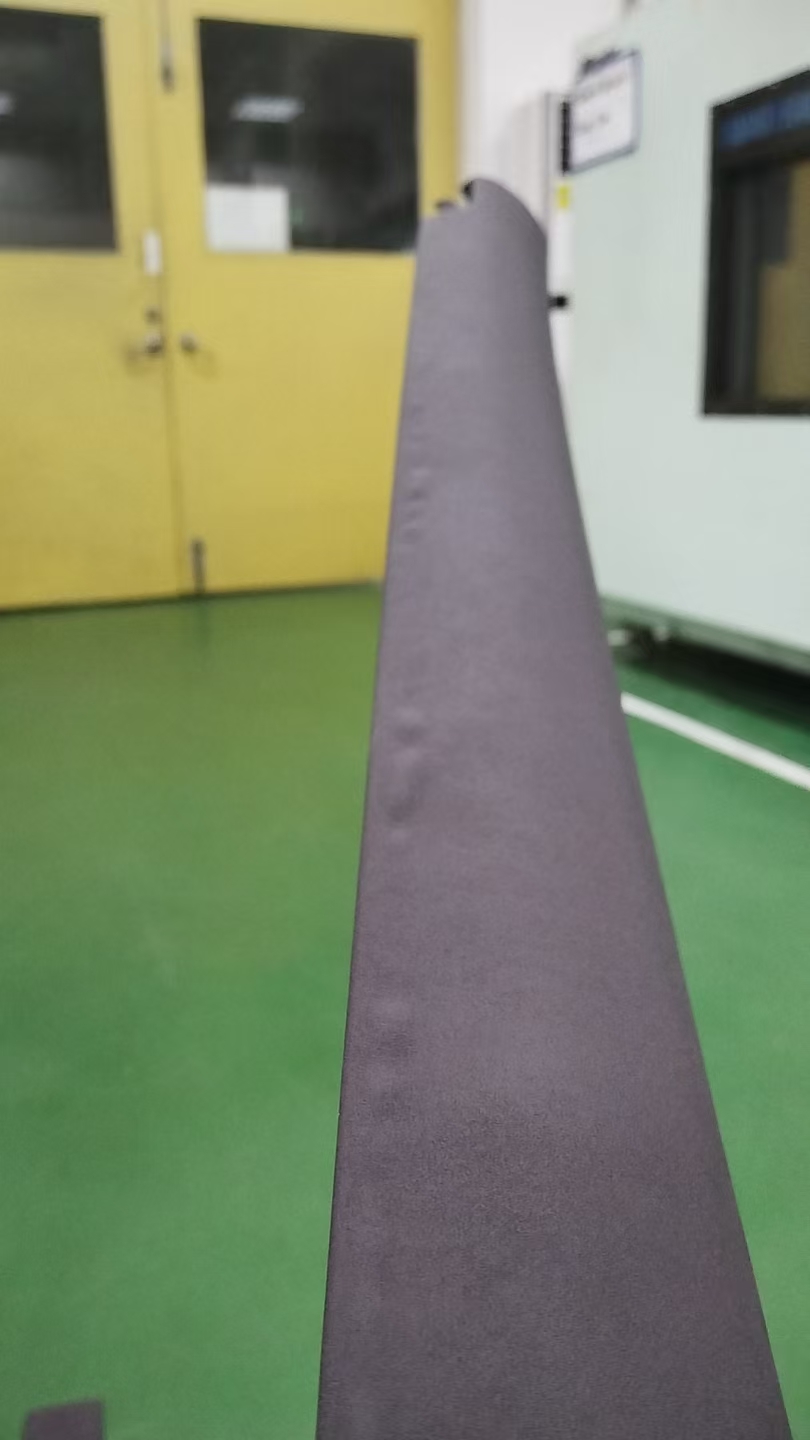
Thử chéo chuyển câu hỏi từ 'phồng ở đâu' sang 'tổ hợp nào dễ phồng hơn'. Kết quả bóc tách thay đổi theo biến số lớp PVC, nên vật liệu lớp bọc trở thành trọng tâm điều tra và sửa đổi tiếp theo.
Hệ keo xuyên suốt vẫn là R-5670, keo polyurethane gốc nước hai thành phần, với chất đóng rắn R-60C. Ghi nguồn vật liệu, cách phối hợp và điều kiện phủ keo giúp lần thử sau kế thừa kết quả lần trước.
Trong bọc nội thất ô tô, R-5670 với R-60C hướng tới cân bằng độ bền ban đầu sau ghép và độ bền cuối sau dưỡng. Kết quả ban đầu hỗ trợ giữ vị trí, chuyển công đoạn; kết quả cuối đánh giá mối dán sau dưỡng. Hai giai đoạn phải được xác nhận riêng.
Kết quả thử do RELANET công bố cho R-5670 cung cấp số liệu tham khảo cho hai giai đoạn đó.
| Độ bền ban đầu | Tham khảo độ bền cuối |
|---|---|
| Một phút sau ghép; trung bình 25 N/25 mm | Sau dưỡng bảy ngày; khoảng 60 N/25 mm |
| Giữ vị trí sớm và chuyển công đoạn | Mối dán sau dưỡng |
Phép thử tham khảo R-5670/R-60C dùng vật liệu ghép PVC + vải dệt kim dán với PP xử lý ngọn lửa, mẫu rộng 25 mm, bóc ngược 180° ở 200 mm/min. Kết quả sau bảy ngày được đo ở 23°C ± 5°C. Những số liệu này thuộc phép thử sản phẩm công bố riêng; phép thử lại sau khi thay lớp bọc trong trường hợp này được đánh giá theo báo cáo và yêu cầu của chính dự án. Published reference test →
Nhà cung cấp chi tiết có thể dùng độ bền ban đầu để bố trí giữ vị trí, thao tác và chuyển công đoạn sau ghép; độ bền cuối giúp đánh giá sau dưỡng. RELANET xem xét cả hai khi phát triển và tiếp tục kiểm tra yêu cầu chịu nhiệt, ẩm và bọc của chi tiết thật, nối hiệu năng vật liệu với quy trình và tiêu chuẩn chi tiết.
Báo cáo kết quả và thay đổi lớp bọc
Sau đó báo cáo phải đến tay những bên có thể cùng thúc đẩy thay đổi.
Hiện tượng phồng ban đầu, kết quả thử chéo và hướng điều chỉnh vật liệu được báo cáo cho nhà cung cấp chi tiết và hãng xe. Nhà cung cấp cần phối hợp với nhà cung cấp lớp bọc và quy trình sản xuất; hãng xe cần hiểu tác động đến yêu cầu chi tiết và cách xác nhận việc sửa đổi.
Khách hàng đã yêu cầu nhà cung cấp lớp bọc điều tra và thúc đẩy thay cấu trúc. Từ PVC + vải, lớp bọc chuyển thành cấu trúc bốn lớp PVC + vải + xốp + vải. Thay đổi này tạo đối tượng rõ ràng cho phép thử tiếp theo.
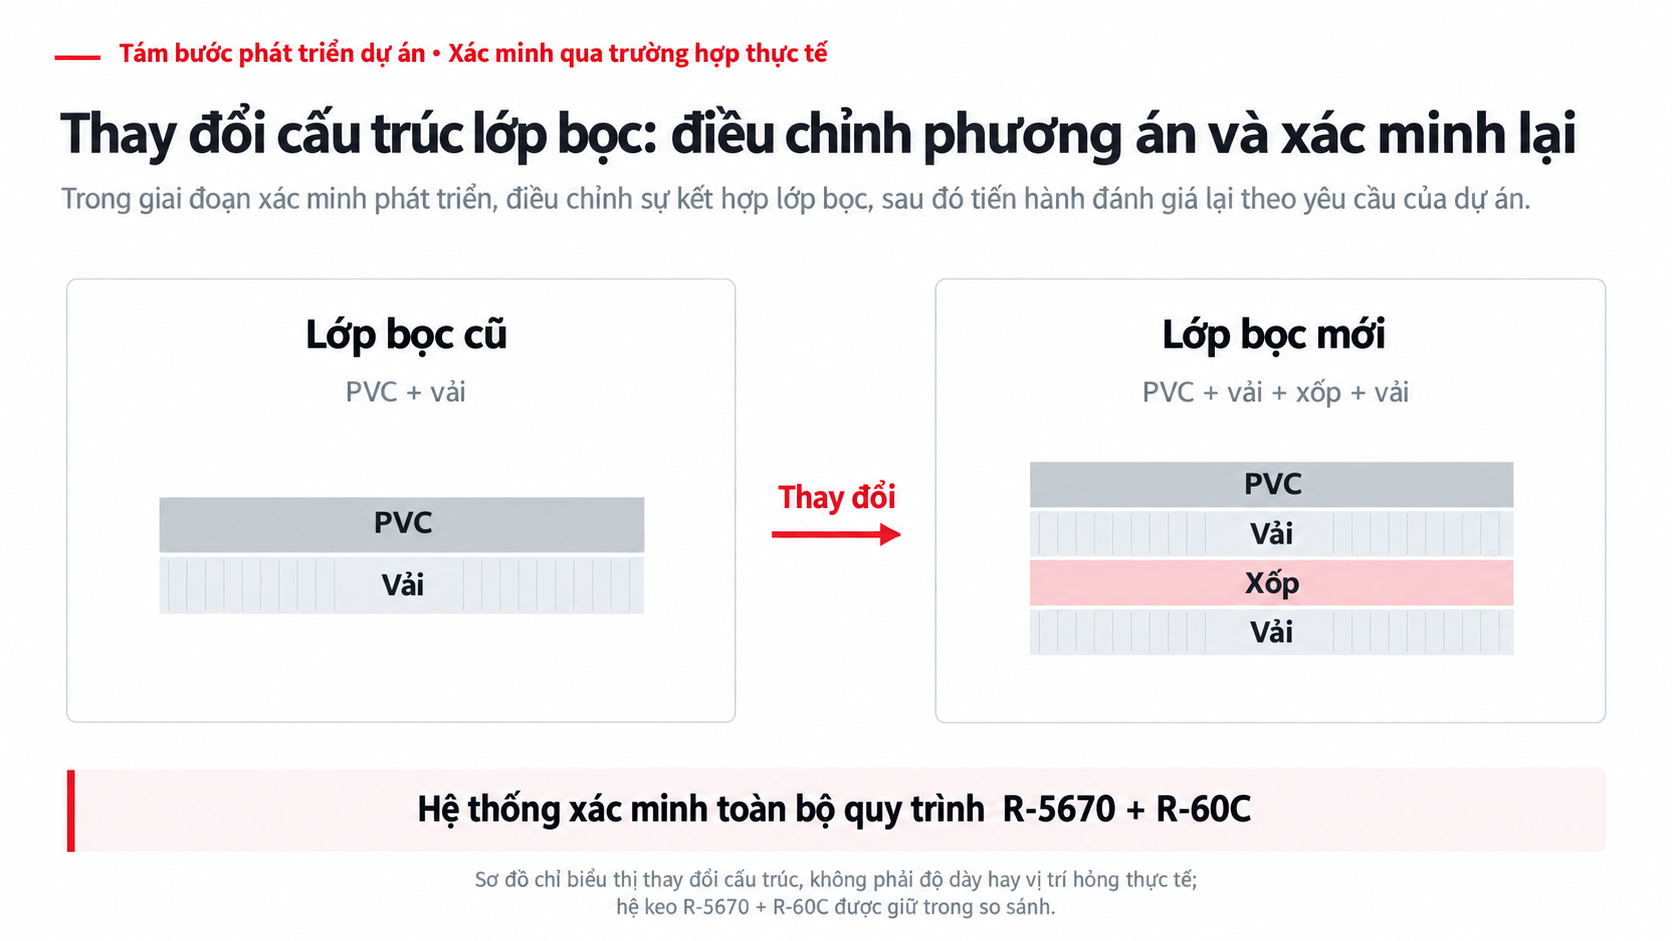
- Lớp bọc cũ: PVC + vải. Lớp mới: PVC + vải + xốp + vải.
- Sơ đồ chỉ biểu thị thay đổi cấu trúc, không phải độ dày hay vị trí hỏng thực tế; hệ keo R-5670 + R-60C được giữ trong so sánh.
Sau khi đổi lớp bọc, phép thử lại đáp ứng yêu cầu đã thỏa thuận. Điều đó xử lý vấn đề của tổ hợp vật liệu và tạo cơ sở tiếp tục chuẩn bị sản xuất. Kết quả chỉ áp dụng cho vật liệu và quy trình của dự án này; lớp bọc hoặc chi tiết khác vẫn phải xác nhận lại.
Đưa giải pháp lên chi tiết thực tế
Tám bước không dừng ở báo cáo phòng thí nghiệm.
Bước 4, 'thử sản phẩm tại hiện trường', đưa giải pháp vật liệu từ phòng thí nghiệm lên chi tiết và quy trình thật. Kết quả trên mẫu phẳng phải kiểm tra tiếp trên hình dạng, cách bọc và điều kiện sản xuất thực tế. Sau khi thay lớp bọc, thử hiện trường phải dùng đúng tổ hợp mới.
Bước 5, 'ghi thông số quy trình', lưu lại điều kiện tạo mẫu. Kích thước, lượng keo, nhiệt độ và nhịp sản xuất là cơ sở chốt quy trình. Nhóm phải biết mẫu được làm trong điều kiện nào và có thể lặp lại.
Quan sát độ bám ban đầu của dự án cũng phục vụ quyết định quy trình. Hiệu năng R-5670 ở các mốc sau ghép phải gắn với di chuyển, xén và bọc mép; độ bền cuối sau dưỡng được đánh giá cùng thử nghiệm chi tiết. Ghi đầy đủ mốc thời gian, thông số và kết quả giúp truy xuất quá trình phát triển.
Bước 6, 'tạo dữ liệu thử ở cấp chi tiết', mở rộng xác nhận đến chi tiết thực tế, tạo hồ sơ để nhà cung cấp trình hãng xe xem xét. Lớp bọc và quy trình trước/sau thay đổi, các phép thử đã làm và việc đáp ứng yêu cầu phải đối chiếu được.
Như vậy, nhà cung cấp nhận được hơn một nhóm con số thí nghiệm: một bộ tài liệu hỗ trợ triển khai dự án và quyết định sản xuất. RELANET cung cấp xác nhận vật liệu, đề xuất quy trình và hồ sơ thử, cùng khách hàng xử lý các vấn đề trong phát triển.
Chốt hướng dẫn và điều kiện phê duyệt
Bước 7, 'chốt hướng dẫn thao tác', đặc biệt quan trọng.
Nếu đạt yêu cầu, chốt tổ hợp vật liệu và điều kiện đã xác nhận thành hướng dẫn và đề xuất quy trình. Nếu chưa đạt, đề xuất sửa đổi rồi thử và kiểm tra lại đến khi đạt. Khi thay lớp bọc, hướng dẫn và hồ sơ phải cập nhật để hiện trường thực hiện theo cùng một điều kiện đã xác nhận.
Chỉ bước 8 mới là 'triển khai SOP', tức bắt đầu sản xuất hàng loạt. Cần hoàn thành xác nhận và phê duyệt đã thỏa thuận theo tiến độ của hãng xe và nhà cung cấp trước khi cấp hàng sản xuất, rồi tiếp tục theo dõi sử dụng tại hiện trường.
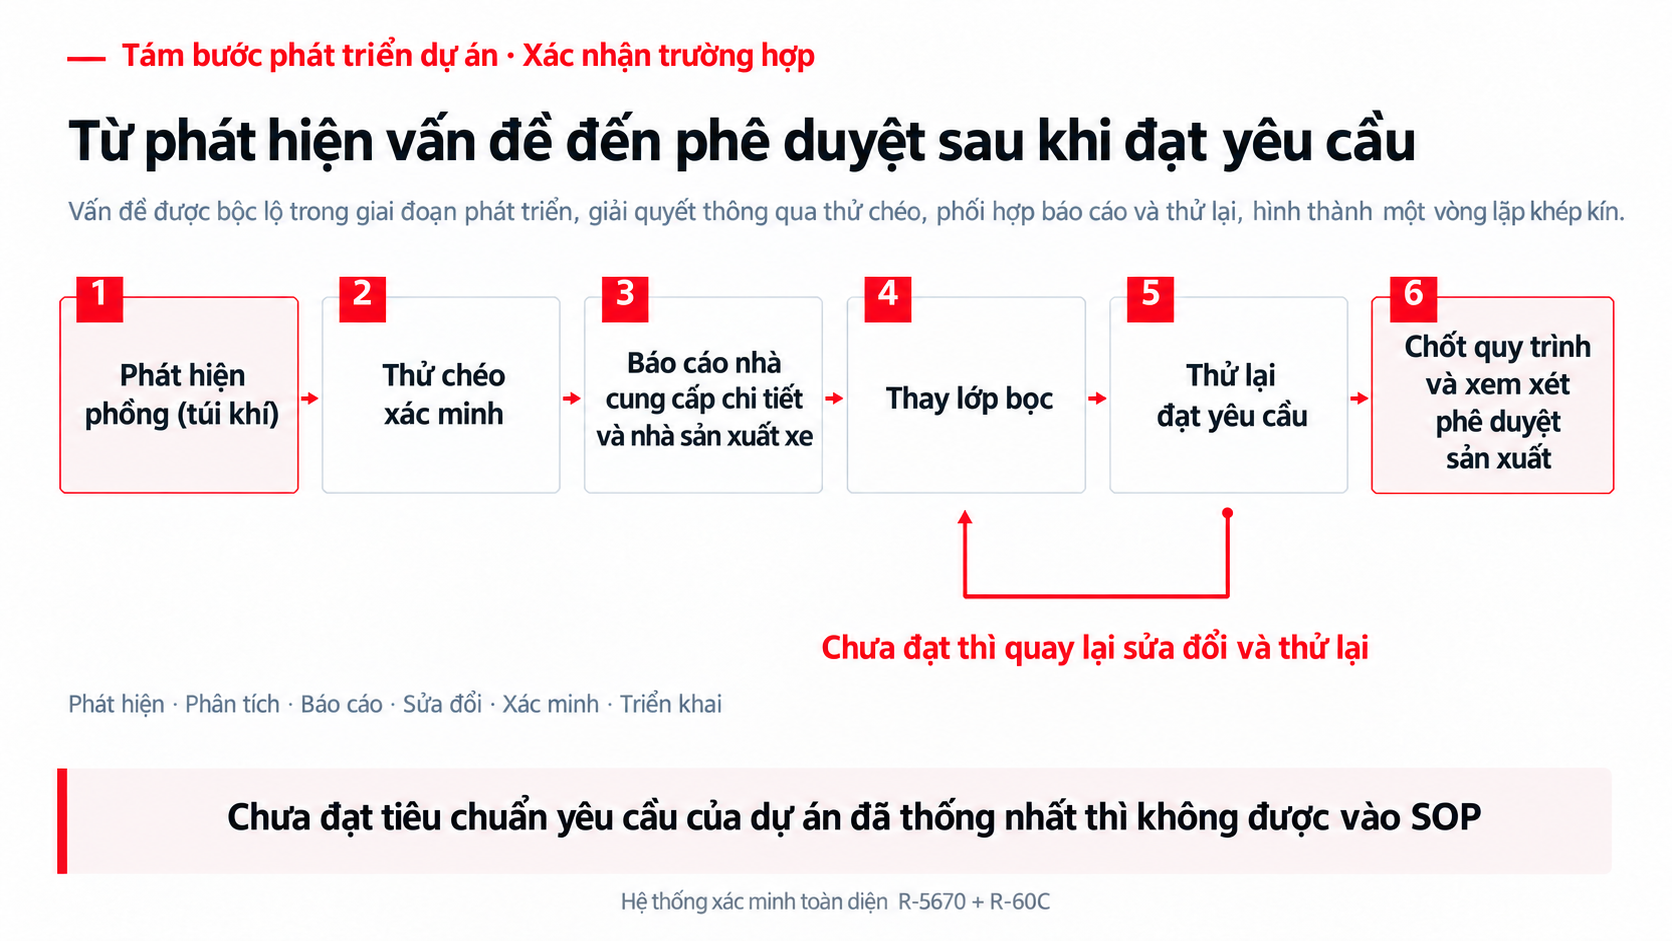
- Phát hiện phồng → thử chéo → báo cáo → thay lớp bọc → thử lại → chốt quy trình và xem xét phê duyệt sản xuất.
- Chưa đạt thì quay lại sửa đổi và thử lại; sơ đồ không chứng minh dự án này đã đạt SOP.
Giải quyết trước khi sản xuất
Với RELANET, phục vụ dự án của hãng xe và nhà cung cấp là công việc cụ thể: xuất báo cáo có thể dùng, lưu thông số có thể thực hiện, nối thử nghiệm chi tiết với yêu cầu dự án và lặp lại điều kiện đã xác nhận trong sản xuất.
Nguyên tắc sản xuất của chúng tôi rất rõ: phương án chưa đáp ứng yêu cầu đã thỏa thuận không được phê duyệt hay đưa vào sản xuất hàng loạt. Áp dụng quy tắc trong thử nghiệm, sửa đổi, thử lại và phê duyệt giúp chặn phương án không đạt trước khi ra thị trường.
Nhìn lại, vết phồng đã kịp thời dẫn đến thử chéo và phối hợp nhiều bên, rồi thay lớp bọc và thử lại. R-5670 cùng R-60C hiện diện suốt quá trình xác nhận; tám bước đòi hỏi hồ sơ và căn cứ ở từng chặng. Vấn đề được xử lý trong phát triển; chỉ khi đạt chuẩn mới đi tiếp tới sản xuất chính thức.