ปรับปรุง
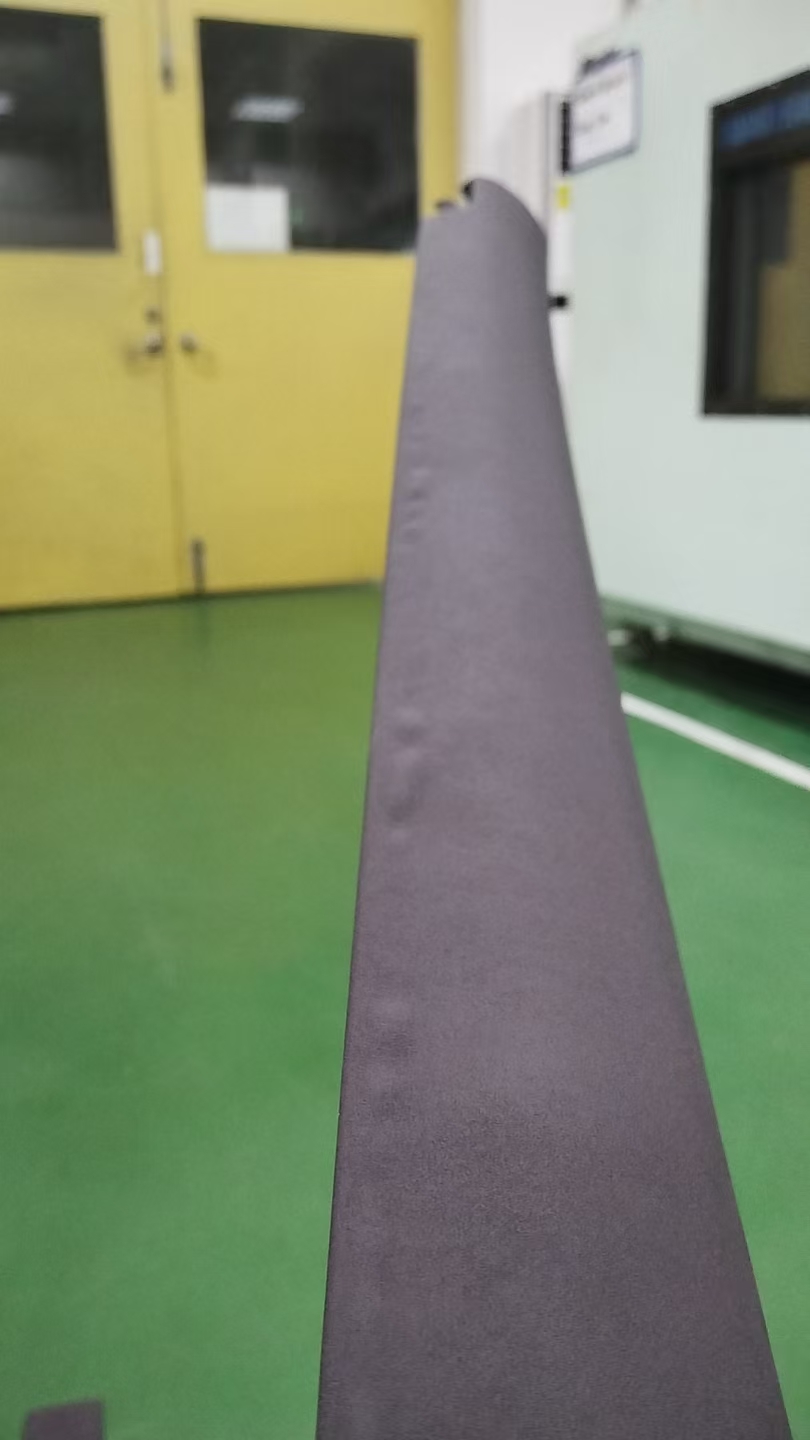
การพองเกิดขึ้นก่อนเข้าสู่การผลิตจำนวนมากอย่างเป็นทางการ
ในโครงการหุ้มแผงประตูรถยนต์ ชิ้นตัวอย่างถูกพักไว้ 72 ชั่วโมงหลังหุ้ม แล้วทดสอบที่ 100°C เป็นเวลา 4 ชั่วโมง หลังการทดสอบความร้อนพบผิวหุ้มพอง และผลแรงลอกของชุดผิวหุ้มที่เกี่ยวข้องก็แสดงความผิดปกติ
นี่เป็นปัญหาที่ต้องแก้ในช่วงพัฒนา และเป็นเหตุผลที่การทดสอบมีคุณค่า: ทำให้พบข้อบกพร่องขณะที่ยังปรับวัสดุและกระบวนการได้ ทีมเก็บตัวอย่างและข้อมูลไว้เพื่อแก้ไขก่อนปล่อยผลิต
โครงการนี้ใช้ R-5670 ร่วมกับ R-60C ตลอดการตรวจสอบ ตั้งแต่พบการพอง ทดสอบวัสดุแบบเปรียบเทียบ รายงานต่อผู้ผลิตชิ้นส่วนและผู้ผลิตรถ เปลี่ยนผิวหุ้ม และทดสอบซ้ำ งานทั้งหมดเดินตามแปดขั้นตอนพัฒนาโครงการของ RELANET
ขั้นตอนเหล่านี้กำหนดข้อมูลนำเข้าและผลส่งมอบของแต่ละช่วง รวมถึงจุดที่ต้องย้อนกลับเมื่อผลไม่ผ่านเกณฑ์ โครงการที่เกี่ยวข้องกับผู้ผลิตรถและผู้ผลิตชิ้นส่วนจำเป็นต้องมีเส้นทางทำงานที่ชัดเจน
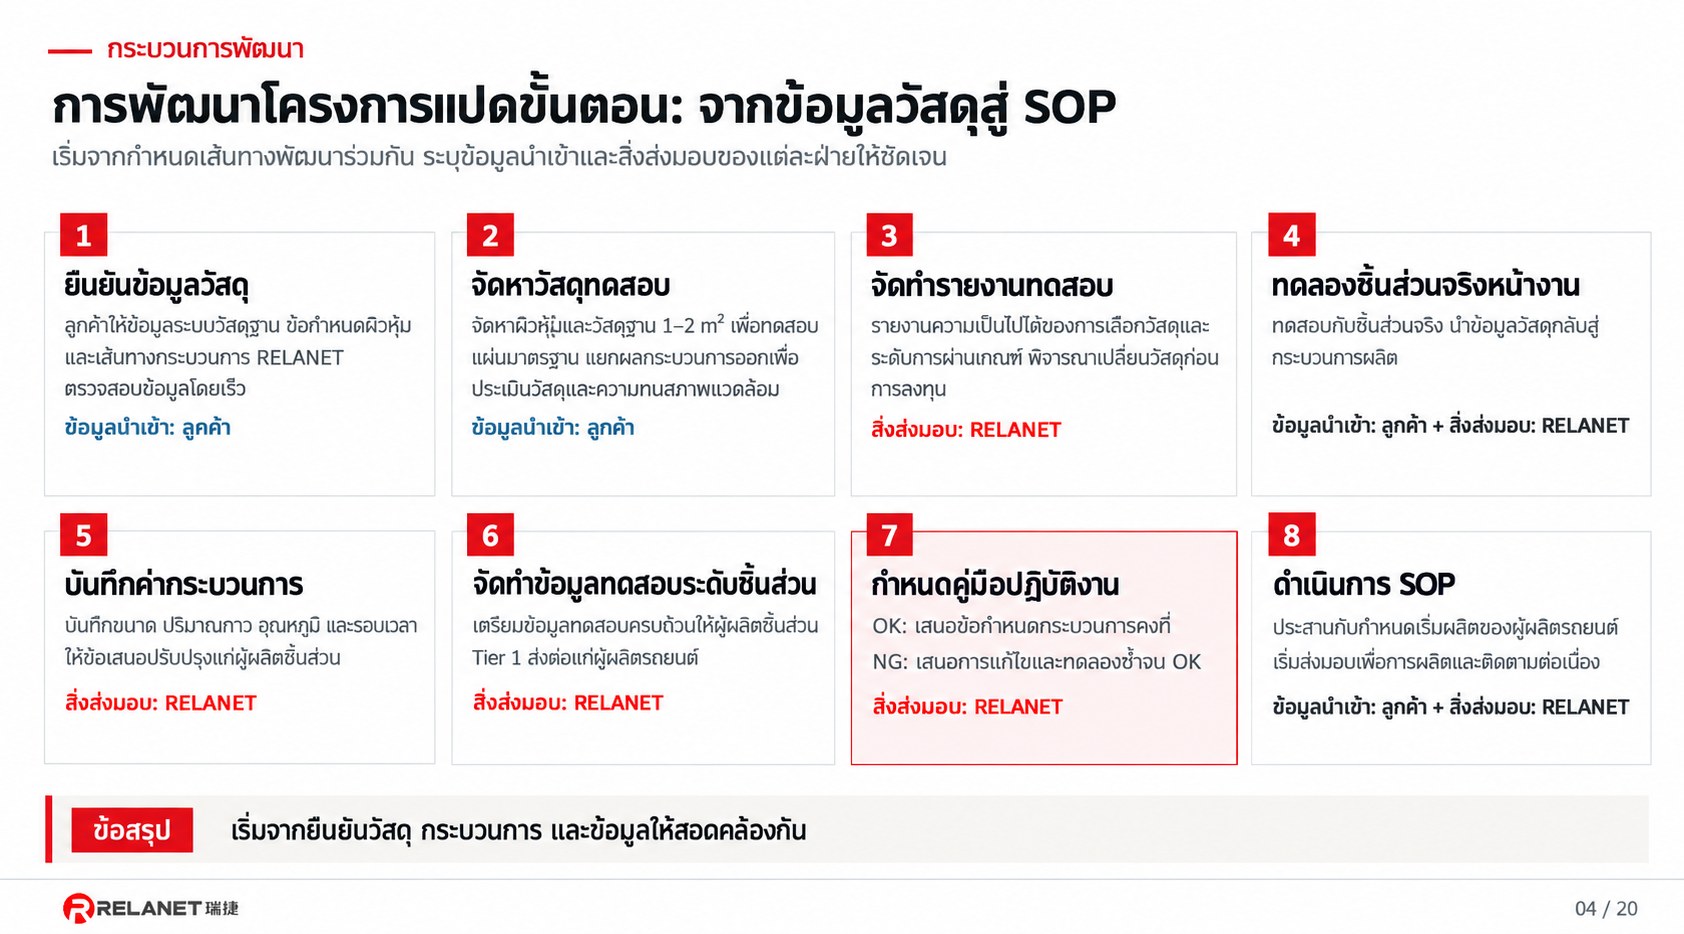
- 1 ยืนยันข้อมูลวัสดุ; 2 จัดหาวัสดุทดสอบ; 3 จัดทำรายงาน; 4 ทดลองกับชิ้นส่วนจริง
- 5 บันทึกค่ากระบวนการ; 6 สร้างข้อมูลชิ้นส่วน; 7 กำหนดคู่มือ; 8 ดำเนินการ SOP
- หากไม่ผ่านให้กลับไปแก้ไขและทดสอบ ไม่ปล่อยผลิตก่อนผ่านเกณฑ์
กำหนดวัสดุและข้อกำหนด
จุดเริ่มต้นคือทำให้วัสดุและข้อกำหนดชัดเจน
ขั้นที่ 1 'ยืนยันข้อมูลวัสดุ' หมายถึงกำหนดข้อมูลเทคนิคที่ใช้เป็นต้นทาง ลูกค้าให้ระบบวัสดุฐาน ข้อกำหนดผิวหุ้ม และแนวทางกระบวนการ RELANET ตรวจทานข้อมูลและตกลงกับทีมโครงการว่าจะทดสอบชุดวัสดุและเป้าหมายใด
ขั้นที่ 2 'จัดหาวัสดุทดสอบ' นำผิวหุ้มและวัสดุฐานจริงเข้าห้องปฏิบัติการ ชิ้นทดสอบแผ่นเรียบมาตรฐานช่วยดูพฤติกรรมของชุดวัสดุ การเตรียมข้อมูลตั้งแต่ต้นทำให้มีจุดอ้างอิงย้อนตรวจได้เมื่อเกิดปัญหา
ผิวหุ้มเดิมของโครงการเป็น PVC ร่วมกับชั้นผ้า การประเมินกาวจึงต้องดูผิวหุ้มจริง วัสดุคั่นที่ใช้ร่วมกัน และวัสดุฐานเฉพาะ การเรียกผิวหุ้มด้วยชื่อเดียวกันไม่สามารถแทนการทดสอบวัสดุที่ส่งมาจริง
นี่คือแนวทางการพัฒนาและสนับสนุนเทคนิคงานภายในรถของ RELANET เช่นกัน: เลือกวัสดุตามข้อกำหนดชิ้นส่วนของลูกค้า และส่งผลทดสอบที่ทีมกระบวนการ คุณภาพ และโครงการนำไปใช้ต่อได้
บันทึกความผิดปกติและเปรียบเทียบวัสดุ
ในขั้นที่ 3 'จัดทำรายงานการทดสอบ' ต้องบันทึกความผิดปกติตามจริง
หลังพบการพองครั้งแรก ทีมเปิดประเด็นพัฒนาและทดสอบไขว้ โดยใช้ผิว PVC เดิมกับผิวเปรียบเทียบ ผ้าคั่น 3D Mesh จากต่างแหล่ง และปริมาณกาวที่ทาด้าน Mesh สองระดับ PVC สองชนิด Mesh สองชนิด และปริมาณกาวสองระดับ จึงเป็น 8 ชุดทดสอบ
การเปรียบเทียบทำให้คำถามเปลี่ยนจาก 'พองตรงไหน' เป็น 'ชุดวัสดุใดเสี่ยงกว่า' ผลแรงลอกแตกต่างตามตัวแปรผิว PVC จึงต้องให้ความสำคัญกับวัสดุผิวหุ้มในการตรวจสอบและแก้ไขต่อไป
ระบบกาวตลอดการทดสอบยังเป็นกาวโพลียูรีเทนสูตรน้ำสองส่วน R-5670 กับสารทำให้แข็ง R-60C การบันทึกแหล่งวัสดุ ชุดที่ประกบ และเงื่อนไขทากาว ทำให้การทดสอบรอบต่อไปต่อยอดจากรอบก่อน
สำหรับงานหุ้มภายในรถ R-5670 กับ R-60C มุ่งให้ได้ทั้งแรงยึดเริ่มต้นหลังประกบและแรงยึดสุดท้ายหลังบ่ม แรงเริ่มต้นสัมพันธ์กับการคงตำแหน่งและการย้ายขั้นตอน ส่วนแรงสุดท้ายใช้ประเมินรอยยึดหลังบ่ม ทั้งสองช่วงต้องตรวจแยกกัน
ผลทดสอบของบริษัทที่ RELANET เผยแพร่สำหรับ R-5670 เป็นข้อมูลเชิงปริมาณอ้างอิงของสองช่วงนี้
| แรงยึดเริ่มต้น | ค่าอ้างอิงแรงยึดสุดท้าย |
|---|---|
| หลังประกบ 1 นาที; เฉลี่ย 25 N/25 mm | หลังบ่ม 7 วัน; ประมาณ 60 N/25 mm |
| การคงตำแหน่งและย้ายขั้นตอนช่วงแรก | รอยยึดหลังบ่ม |
การทดสอบอ้างอิง R-5670/R-60C ใช้วัสดุประกอบ PVC + ผ้าถักติดกับ PP ที่ผ่านการปรับผิวด้วยเปลวไฟ ชิ้นทดสอบกว้าง 25 mm ลอกย้อน 180° ด้วยความเร็ว 200 mm/min ผลหลัง 7 วันวัดที่ 23°C ± 5°C ตัวเลขเหล่านี้มาจากการทดสอบผลิตภัณฑ์ที่เผยแพร่แยกต่างหาก ส่วนการทดสอบซ้ำหลังเปลี่ยนผิวหุ้มในกรณีนี้ตัดสินตามรายงานและข้อกำหนดของโครงการเอง Published reference test →
ผู้ผลิตชิ้นส่วนใช้ข้อมูลแรงเริ่มต้นวางแผนการคงตำแหน่ง การยกย้าย และขั้นตอนถัดไปหลังประกบ และใช้แรงสุดท้ายประเมินรอยยึดหลังบ่ม RELANET ตรวจทั้งสองช่วงในการพัฒนา และทดสอบข้อกำหนดความร้อน ความชื้น และการหุ้มของชิ้นงานจริงต่อ เพื่อเชื่อมคุณสมบัติวัสดุกับกระบวนการและมาตรฐานชิ้นส่วน
รายงานผลและเปลี่ยนผิวหุ้ม
จากนั้นรายงานต้องส่งถึงผู้ที่ร่วมผลักดันการเปลี่ยนแปลงได้
การพองครั้งแรก ผลทดสอบไขว้ และแนวทางปรับวัสดุถูกแจ้งแก่ผู้ผลิตชิ้นส่วนและผู้ผลิตรถ ผู้ผลิตชิ้นส่วนต้องประสานผู้ส่งผิวหุ้มกับกระบวนการผลิต ส่วนผู้ผลิตรถต้องทราบผลกระทบต่อข้อกำหนดชิ้นส่วนและวิธีตรวจสอบผลแก้ไข
ลูกค้าให้ผู้ส่งผิวหุ้มตรวจสอบและเดินหน้าเปลี่ยนโครงสร้าง จาก PVC + ผ้า เป็นชั้นประกอบสี่ชั้น PVC + ผ้า + โฟม + ผ้า การเปลี่ยนนี้กำหนดวัสดุใหม่และคำถามสำหรับการทดลองรอบถัดไปอย่างชัดเจน
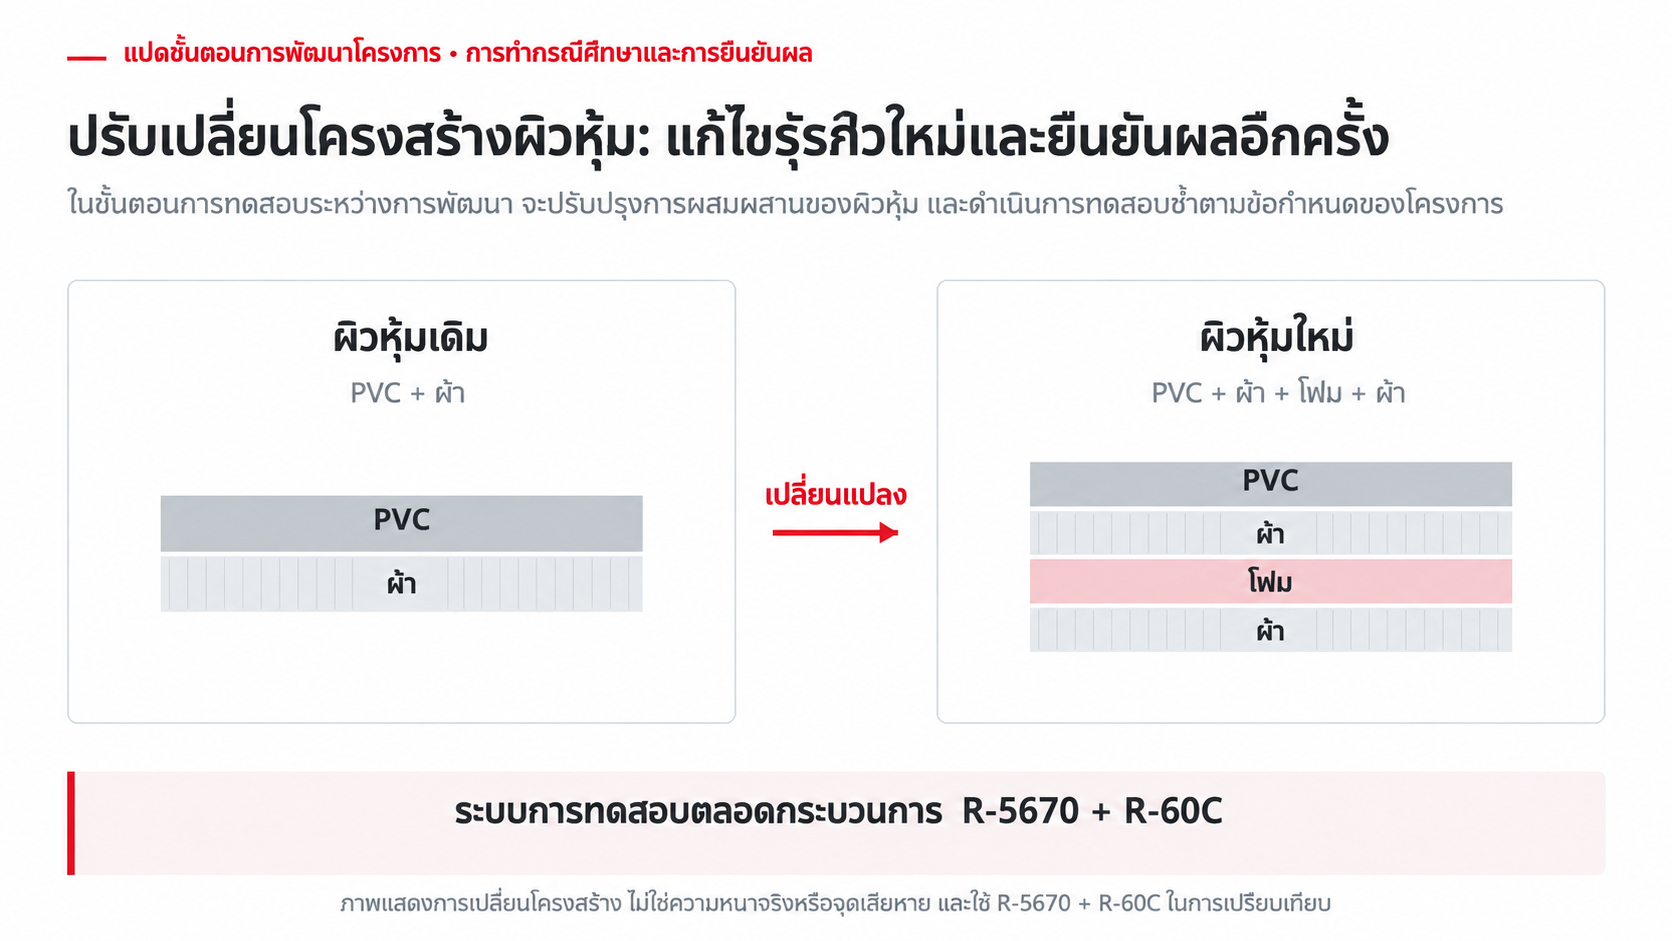
- ผิวหุ้มเดิม: PVC + ผ้า; ผิวหุ้มใหม่: PVC + ผ้า + โฟม + ผ้า
- ภาพแสดงการเปลี่ยนโครงสร้าง ไม่ใช่ความหนาจริงหรือจุดเสียหาย และใช้ R-5670 + R-60C ในการเปรียบเทียบ
หลังเปลี่ยนผิวหุ้ม ผลทดสอบซ้ำผ่านข้อกำหนดที่ตกลงไว้ จึงจัดการปัญหาของชุดวัสดุและเป็นฐานสำหรับเตรียมการผลิตต่อไป ผลนี้ใช้กับวัสดุและกระบวนการของโครงการนี้เท่านั้น ผิวหุ้มหรือชิ้นส่วนอื่นต้องตรวจยืนยันใหม่
นำแนวทางไปทดสอบกับชิ้นงานจริง
แปดขั้นตอนไม่หยุดที่รายงานห้องปฏิบัติการ
ขั้นที่ 4 'ทดลองผลิตภัณฑ์ที่หน้างาน' นำแนวทางวัสดุจากห้องปฏิบัติการสู่ชิ้นส่วนและกระบวนการจริง ผลบนชิ้นทดสอบแบนต้องตรวจต่อกับรูปทรง วิธีหุ้ม และสภาพงานจริง หลังเปลี่ยนผิวหุ้ม การทดลองหน้างานต้องใช้ชุดวัสดุใหม่
ขั้นที่ 5 'บันทึกค่ากระบวนการ' เก็บเงื่อนไขการทำตัวอย่าง ขนาด ปริมาณกาว อุณหภูมิ และเวลาในรอบงานเป็นฐานสำหรับควบคุมกระบวนการ ทีมต้องทราบว่าชิ้นงานถูกทำภายใต้เงื่อนไขใดและทำซ้ำได้
การสังเกตแรงยึดเริ่มต้นในโครงการนี้ช่วยตัดสินกระบวนการด้วย พฤติกรรมของ R-5670 ที่เวลาต่างกันหลังประกบต้องสอดคล้องกับการขนย้าย การตัดแต่ง และการหุ้มขอบ ส่วนแรงสุดท้ายหลังบ่มประเมินพร้อมกับการทดสอบชิ้นงาน การบันทึกเวลา ค่าหน้างาน และผลทดสอบให้ครบทำให้การพัฒนาย้อนตรวจได้
ขั้นที่ 6 'สร้างข้อมูลทดสอบระดับชิ้นส่วน' ขยายการตรวจสอบไปยังชิ้นงานจริง และให้ข้อมูลที่ผู้ผลิตชิ้นส่วนส่งให้ผู้ผลิตรถพิจารณาได้ ต้องตรวจโยงผิวหุ้มและกระบวนการก่อน/หลังการเปลี่ยน รายการทดสอบ และผลตามเกณฑ์ที่ตกลงกัน
ผู้ผลิตชิ้นส่วนจึงได้รับมากกว่าตัวเลขห้องปฏิบัติการ: ได้ชุดเอกสารเทคนิคสำหรับเดินหน้าโครงการและตัดสินการผลิต RELANET รับหน้าที่ตรวจวัสดุ เสนอค่ากระบวนการ และจัดทำข้อมูลทดสอบ พร้อมร่วมกับลูกค้าแก้ปัญหาช่วงพัฒนา
กำหนดคู่มือและเกณฑ์ปล่อยผลิต
ขั้นที่ 7 'กำหนดคู่มือการทำงาน' สำคัญเป็นพิเศษ
หากผ่านเกณฑ์ ให้กำหนดชุดวัสดุและเงื่อนไขที่ตรวจแล้วไว้ในคู่มือและคำแนะนำกระบวนการ หากไม่ผ่าน ต้องเสนอการแก้ไข ทดลองและทดสอบใหม่จนผ่าน เมื่อเปลี่ยนผิวหุ้ม คู่มือและบันทึกต้องปรับตามเพื่อให้หน้างานทำตามวิธีที่ตรวจแล้วแบบเดียวกัน
ขั้นที่ 8 เท่านั้นคือ 'ดำเนินการ SOP' หรือเริ่มผลิตจำนวนมาก ต้องทำการตรวจและอนุมัติที่ตกลงกันตามแผนของผู้ผลิตรถและผู้ผลิตชิ้นส่วนให้เสร็จก่อนส่งมอบสำหรับการผลิต แล้วติดตามการใช้งานจริงต่อเนื่อง
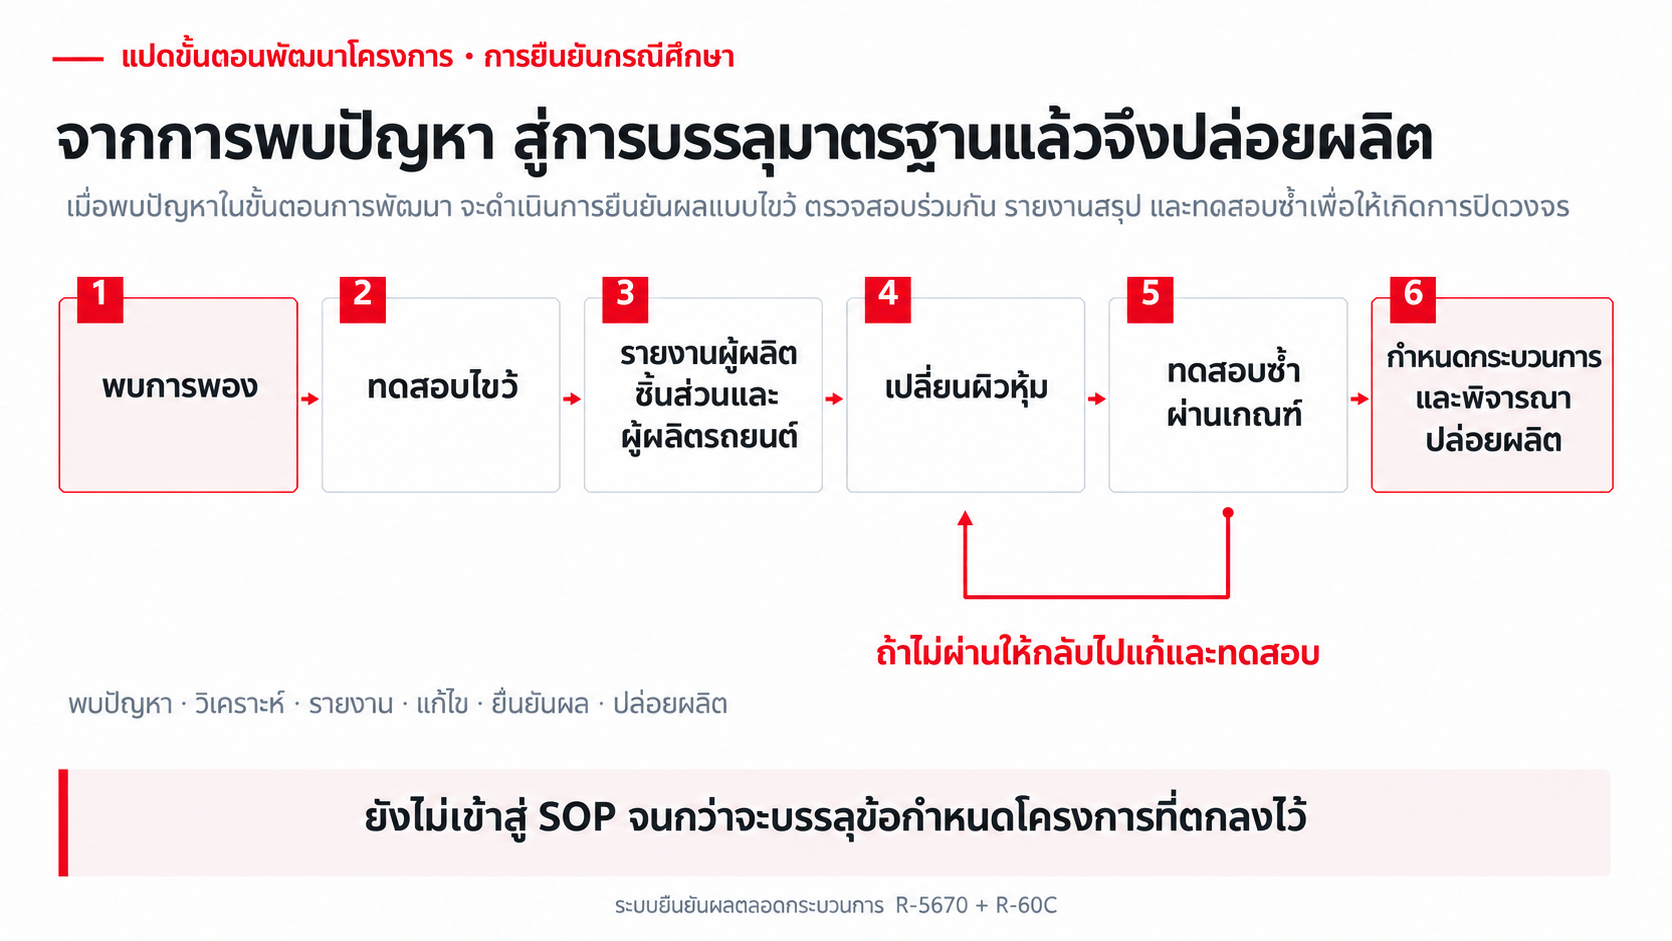
- พบการพอง → ทดสอบไขว้ → รายงาน → เปลี่ยนผิวหุ้ม → ทดสอบซ้ำ → กำหนดกระบวนการและพิจารณาปล่อยผลิต
- ถ้าไม่ผ่านให้กลับไปแก้และทดสอบ ภาพนี้ไม่ได้พิสูจน์ว่ากรณีนี้เข้าสู่ SOP แล้ว
แก้ปัญหาก่อนเริ่มผลิตจริง
สำหรับ RELANET การทำงานกับผู้ผลิตรถและผู้ผลิตชิ้นส่วนคือการส่งรายงานห้องปฏิบัติการที่ใช้ได้จริง เก็บค่าหน้างานที่ทำตามได้ เชื่อมการตรวจชิ้นส่วนกับข้อกำหนดโครงการ และทำให้การผลิตทำซ้ำเงื่อนไขที่พิสูจน์แล้ว
หลักการผลิตของเราชัดเจน: แนวทางที่ไม่ผ่านข้อกำหนดโครงการจะไม่ถูกอนุมัติหรือใช้ในการผลิตจำนวนมาก การใช้หลักการนี้ตั้งแต่ทดสอบ แก้ไข ทดสอบซ้ำ จนปล่อยผลิต ช่วยกันแนวทางที่ไม่ผ่านเกณฑ์ออกจากตลาด
เมื่อมองย้อนกลับ การพองทำให้เกิดการทดสอบไขว้และประสานงานทันเวลา ตามด้วยการเปลี่ยนผิวหุ้มและทดสอบซ้ำ R-5670 กับ R-60C อยู่ในระบบตรวจตลอด และแปดขั้นตอนกำหนดให้มีบันทึกและหลักฐานทุกช่วง ปัญหาถูกแก้ในระยะพัฒนา ส่วนการผลิตจริงต้องเกิดหลังผ่านมาตรฐานที่กำหนดเท่านั้น