Diperbarui
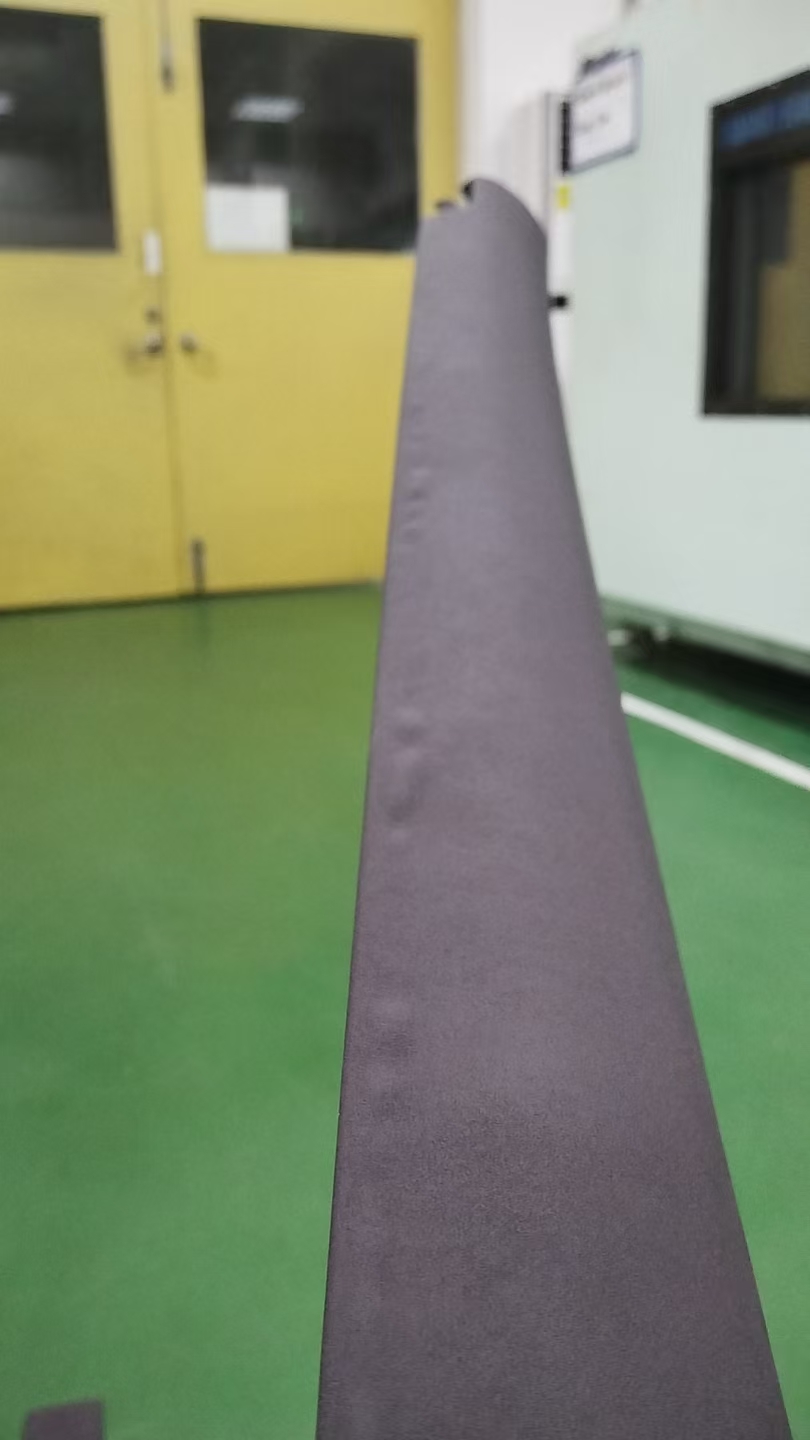
Gelembung itu muncul sebelum produksi massal resmi dimulai.
Dalam proyek pelapisan panel pintu mobil, sampel didiamkan 72 jam setelah pelapisan lalu diuji selama empat jam pada 100°C. Setelah uji panas, pelapis memperlihatkan gelembung dan hasil kupas pada kombinasi pelapis terkait juga menunjukkan ketidaknormalan.
Ini adalah masalah yang harus ditangani selama pengembangan. Di sinilah nilai pengujian: masalah muncul ketika bahan dan proses masih bisa diubah. Tim menyimpan sampel serta data agar perbaikan selesai sebelum pelepasan produksi.
R-5670 bersama R-60C digunakan sepanjang validasi proyek ini. Dari penemuan gelembung dan uji silang bahan hingga laporan kepada pemasok komponen dan produsen kendaraan, perubahan pelapis, dan pengujian ulang, pekerjaan mengikuti delapan tahap pengembangan proyek RELANET.
Kedelapan tahap menentukan masukan dan keluaran setiap fase serta ke mana proyek harus kembali bila hasil tidak memenuhi persyaratan. Proyek yang melibatkan produsen kendaraan dan pemasok komponen memerlukan alur kerja yang jelas seperti ini.
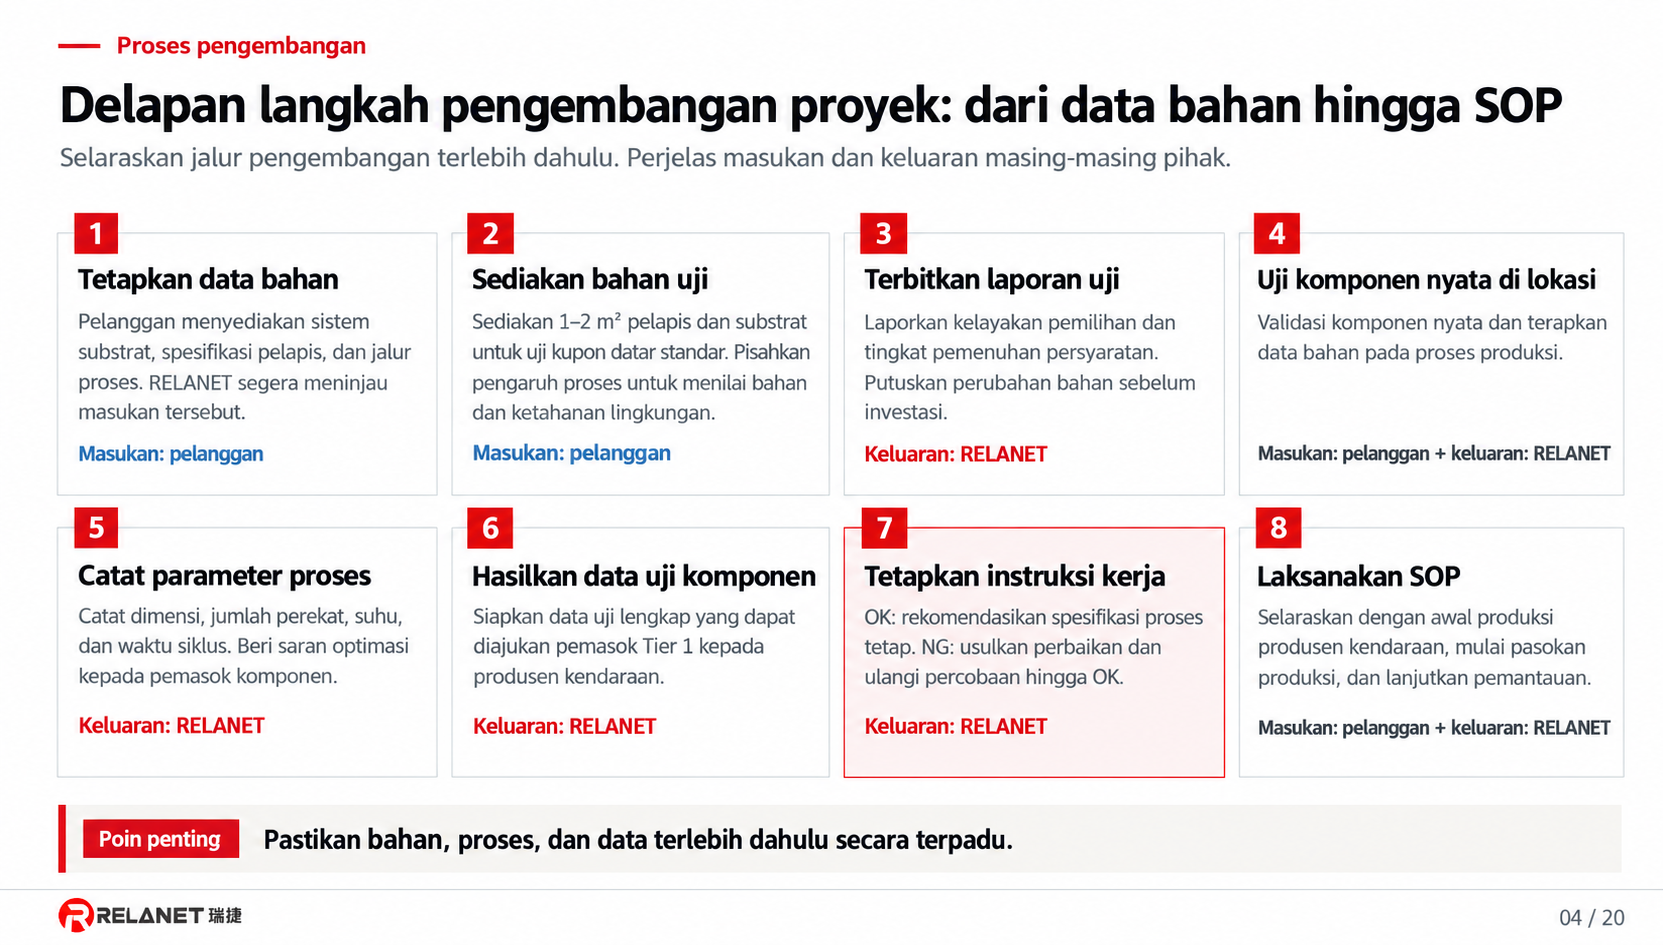
- 1 Tetapkan data bahan; 2 Sediakan bahan uji; 3 Terbitkan laporan; 4 Coba komponen nyata di lokasi.
- 5 Catat parameter; 6 Hasilkan data komponen; 7 Tetapkan instruksi; 8 Laksanakan SOP.
- Hasil yang belum memenuhi syarat kembali ke perbaikan dan pengujian; jangan lepas produksi sebelum memenuhi kriteria.
Tetapkan bahan dan persyaratan
Kedelapan tahap dimulai dengan memperjelas bahan dan persyaratan.
Tahap 1, 'tetapkan data bahan', berarti mengonfirmasi masukan teknis. Pelanggan menyediakan sistem substrat, spesifikasi pelapis, dan rute proses. RELANET meninjau masukan itu dan menyepakati kombinasi bahan serta sasaran validasi bersama tim proyek.
Tahap 2, 'sediakan bahan uji', membawa pelapis dan substrat sebenarnya ke laboratorium. Kupon datar standar memperlihatkan perilaku kombinasi bahan. Pekerjaan awal yang teliti menyediakan titik acuan yang bisa ditelusuri saat masalah muncul kemudian.
Di proyek ini, pelapis awal terdiri dari PVC dan kain. Pemilihan perekat harus dinilai pada pelapis itu, bahan spacer pasangannya, dan substrat tertentu. Nama pelapis yang sama tidak menggantikan pengujian terhadap bahan yang benar-benar dikirim.
Hal ini juga menjadi fokus dukungan teknis dan pengembangan proyek interior otomotif RELANET. Pemilihan bahan dimulai dari kebutuhan komponen pelanggan; hasil uji harus dapat dipakai tim proses, mutu, dan proyek.
Catat cacat dan bandingkan bahan
Pada tahap 3, 'terbitkan laporan uji', setiap ketidaknormalan harus dicatat dengan jujur.
Setelah gelembung pertama ditemukan, tim memperlakukannya sebagai masalah pengembangan yang belum tertutup dan melakukan uji silang: pelapis PVC awal dan pembanding, kain spacer 3D Mesh dari sumber berbeda, serta dua tingkat pemakaian perekat pada sisi Mesh. Dua PVC, dua Mesh, dan dua berat lapisan membentuk delapan kombinasi.
Pembandingan mengubah pertanyaan dari lokasi gelembung menjadi kombinasi bahan mana yang lebih rentan. Hasil kupas berbeda ketika variabel pelapis PVC berubah, sehingga bahan pelapis menjadi fokus penyelidikan dan perbaikan selanjutnya.
Sistem perekat tetap R-5670, poliuretan berbasis air dua komponen, dengan bahan pengeras R-60C sepanjang pengujian. Catatan sumber bahan, kombinasi, dan kondisi pelapisan memungkinkan putaran berikutnya bertolak dari hasil sebelumnya.
Dalam pelapisan interior mobil, R-5670 dengan R-60C ditujukan untuk menyeimbangkan kekuatan awal setelah penyatuan dan kekuatan akhir setelah pengondisian. Kekuatan awal terkait penahanan dan perpindahan proses; kekuatan akhir menilai ikatan setelah pengondisian. Kedua tahap harus divalidasi secara terpisah.
Hasil uji perusahaan yang dipublikasikan RELANET untuk R-5670 memberikan acuan kuantitatif bagi kedua tahap itu.
| Kekuatan awal | Acuan kekuatan akhir |
|---|---|
| Satu menit setelah penyatuan; rata-rata 25 N/25 mm | Setelah pengondisian tujuh hari; sekitar 60 N/25 mm |
| Penahanan awal dan pemindahan proses | Kinerja ikatan setelah pengondisian |
Uji acuan R-5670/R-60C menggunakan komposit PVC + kain rajut pada PP perlakuan api, lebar kupon 25 mm, kupas balik 180° dengan kecepatan 200 mm/min. Hasil tujuh hari diukur pada 23°C ± 5°C. Angka ini berasal dari uji produk lain yang dipublikasikan; uji ulang perubahan pelapis dalam kasus ini dinilai menurut laporan dan persyaratan proyeknya sendiri. Published reference test →
Pemasok komponen dapat memakai kekuatan awal untuk merencanakan penahanan, penanganan, dan pemindahan setelah penyatuan; kekuatan akhir menilai ikatan setelah pengondisian. RELANET memasukkan keduanya ke pengembangan dan terus memeriksa persyaratan panas, kelembapan, serta pelapisan pada komponen nyata agar kinerja bahan sesuai proses dan spesifikasi.
Laporkan hasil dan ubah pelapis
Laporan itu kemudian harus sampai kepada pihak yang dapat mendorong perubahan bersama.
Gelembung awal, hasil uji silang, dan arah perubahan bahan dilaporkan kepada pemasok komponen serta produsen kendaraan. Pemasok perlu mengoordinasikan pemasok pelapis dan proses produksi; produsen kendaraan perlu memahami dampak pada persyaratan komponen dan cara menguji perbaikannya.
Pelanggan meminta pemasok pelapis menyelidiki masalah dan meneruskan perubahan konstruksi. PVC + kain awal diganti komposit empat lapis PVC + kain + busa + kain. Perubahan itu menetapkan bahan yang jelas untuk diuji dan pertanyaan yang perlu dijawab pada putaran berikutnya.
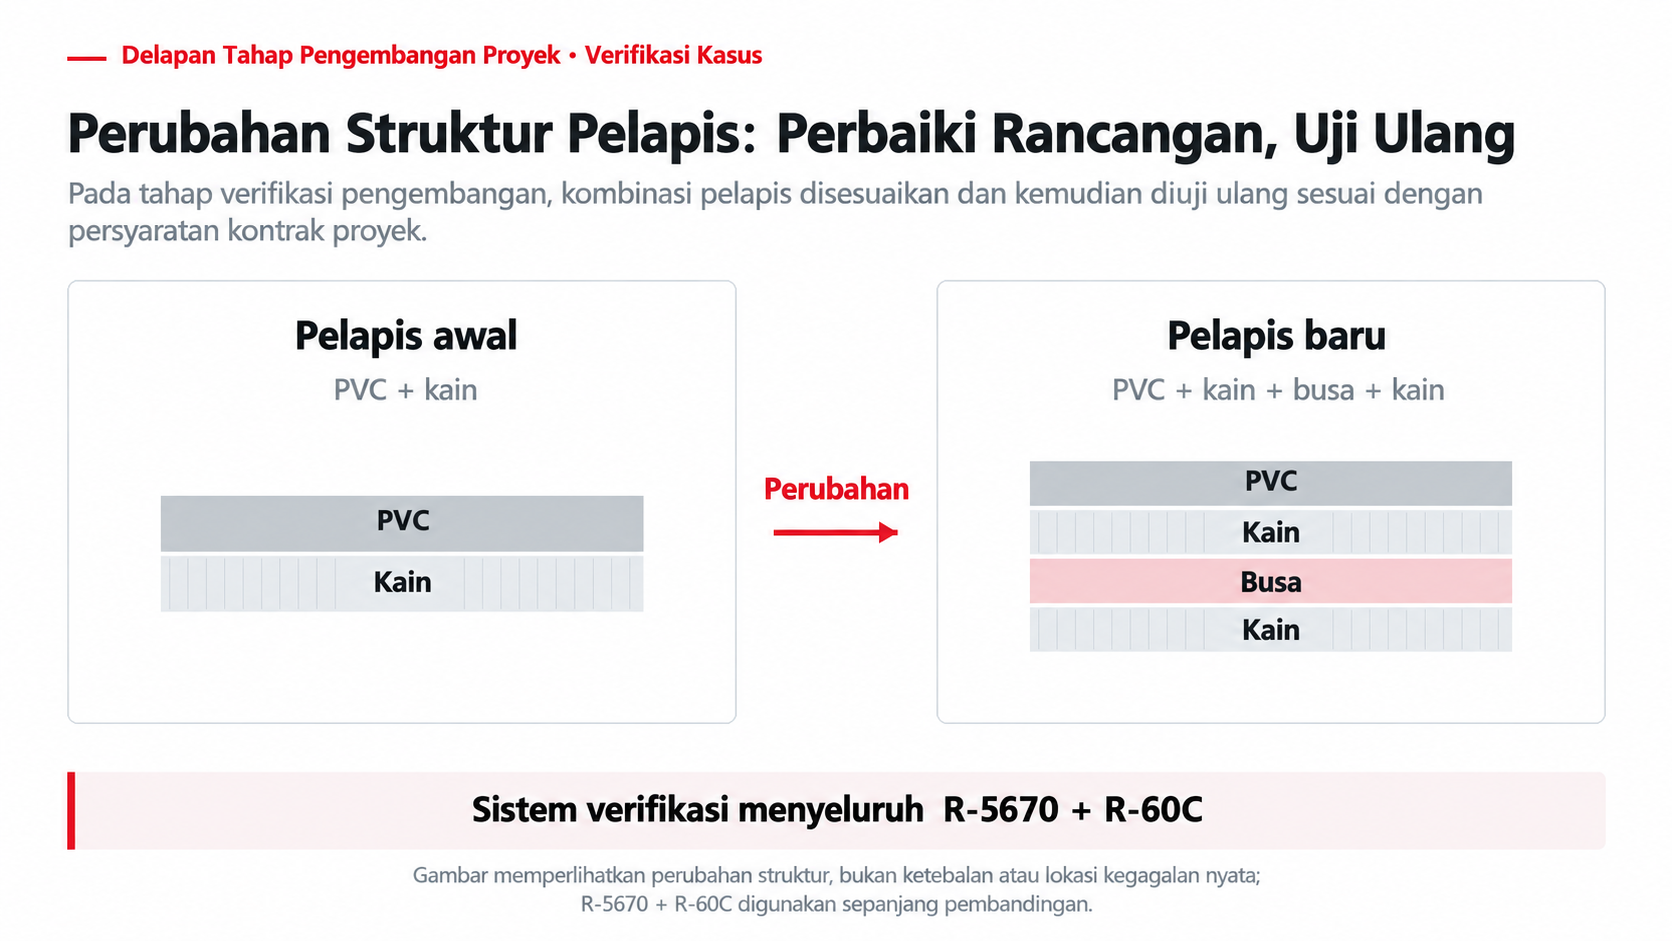
- Pelapis awal: PVC + kain. Pelapis baru: PVC + kain + busa + kain.
- Gambar memperlihatkan perubahan struktur, bukan ketebalan atau lokasi kegagalan nyata; R-5670 + R-60C digunakan sepanjang pembandingan.
Setelah perubahan pelapis, uji ulang proyek memenuhi persyaratan yang disepakati. Hal ini menangani persoalan kombinasi bahan dan mendukung persiapan produksi selanjutnya. Hasil berlaku untuk kombinasi bahan dan proses proyek ini; pelapis atau komponen lain memerlukan validasi tersendiri.
Terapkan solusi pada komponen nyata
Kedelapan tahap tidak berakhir pada laporan laboratorium.
Tahap 4, 'uji coba produk di lokasi', membawa solusi laboratorium ke komponen dan proses nyata. Hasil kupon datar harus diperiksa pada geometri, metode pelapisan, dan kondisi pabrik sesungguhnya. Setelah pelapis diubah, uji di lokasi harus memakai kombinasi baru.
Tahap 5, 'catat parameter proses', menyimpan kondisi saat komponen uji dibuat. Dimensi, berat lapisan perekat, suhu, dan waktu siklus menjadi dasar kendali proses. Tim harus mengetahui bagaimana komponen dibuat dan mampu mengulang kondisi tersebut.
Pengamatan daya rekat awal dalam proyek ini juga mendukung keputusan proses. Kinerja R-5670 pada waktu berbeda setelah penyatuan perlu disesuaikan dengan penanganan, pemangkasan, dan pembungkusan tepi; kekuatan akhir setelah pengondisian dinilai bersama pengujian komponen. Catatan waktu, parameter, dan hasil lengkap menjadikan pengembangan terlacak.
Tahap 6, 'hasilkan data uji tingkat komponen', melanjutkan validasi ke komponen sebenarnya dan memberikan informasi yang bisa diserahkan pemasok untuk penilaian produsen kendaraan. Pelapis dan proses sebelum/sesudah perubahan, pengujian yang dilakukan, serta keputusan terhadap kriteria yang disepakati harus saling terhubung.
Urutan ini memberi pemasok lebih dari sekadar angka laboratorium: dokumen teknis untuk kemajuan proyek dan keputusan produksi. RELANET berkontribusi melalui validasi bahan, saran proses, dan catatan uji sambil menangani masalah pengembangan bersama pelanggan.
Tetapkan instruksi dan kriteria pelepasan
Tahap 7, 'tetapkan instruksi kerja', sangat penting.
Bila persyaratan terpenuhi, tetapkan kombinasi bahan dan kondisi yang teruji dalam instruksi serta rekomendasi proses. Bila belum terpenuhi, usulkan perbaikan dan ulangi uji di lokasi maupun laboratorium sampai lulus. Perubahan pelapis menuntut pembaruan instruksi dan catatan agar pabrik mengikuti satu metode yang sudah diverifikasi.
Hanya tahap 8 yang merupakan 'pelaksanaan SOP', yaitu awal produksi massal. Selesaikan pengujian dan persetujuan yang disepakati menurut jadwal produsen kendaraan serta pemasok sebelum memasok produksi, lalu terus pantau pemakaian di lokasi.
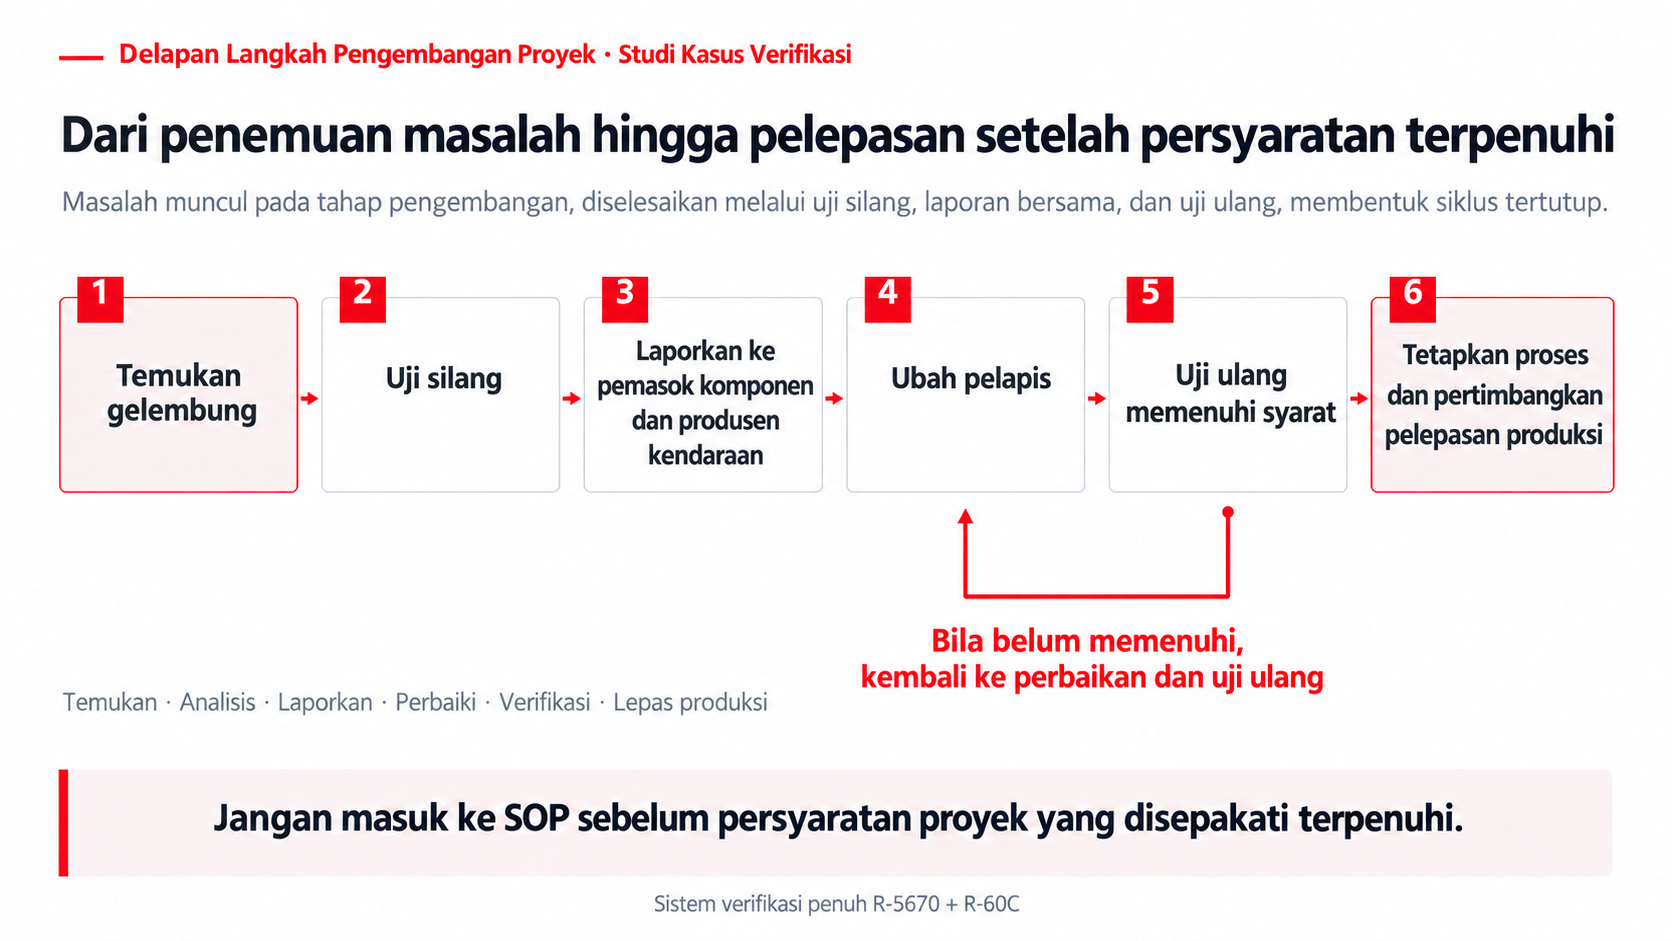
- Temukan gelembung → uji silang → laporkan → ubah pelapis → uji ulang → tetapkan proses dan pertimbangkan pelepasan produksi.
- Bila belum memenuhi, kembali ke perbaikan dan uji ulang; diagram ini bukan bukti bahwa kasus sudah mencapai SOP.
Selesaikan masalah sebelum produksi
Bagi RELANET, mendukung produsen kendaraan dan pemasok komponen berarti pekerjaan nyata: menyediakan laporan yang berguna, menyimpan parameter pabrik yang bisa dijalankan, mengaitkan validasi komponen dengan persyaratan proyek, dan membuat operasi mengulang kondisi yang sudah teruji.
Prinsip produksi kami jelas: solusi yang tidak memenuhi persyaratan proyek yang disepakati tidak dilepas atau dimasukkan ke produksi massal. Menjalankannya dalam pengujian, perbaikan, uji ulang, dan persetujuan mencegah solusi yang tidak sesuai memasuki pasar.
Jika ditinjau kembali, gelembung memicu uji silang dan koordinasi tepat waktu, diikuti perubahan pelapis serta uji ulang. R-5670 bersama R-60C tetap dalam sistem validasi dan delapan tahap menuntut catatan serta bukti di setiap fase. Masalah ditangani saat pengembangan; produksi resmi hanya boleh menyusul setelah standar yang disyaratkan terpenuhi.