
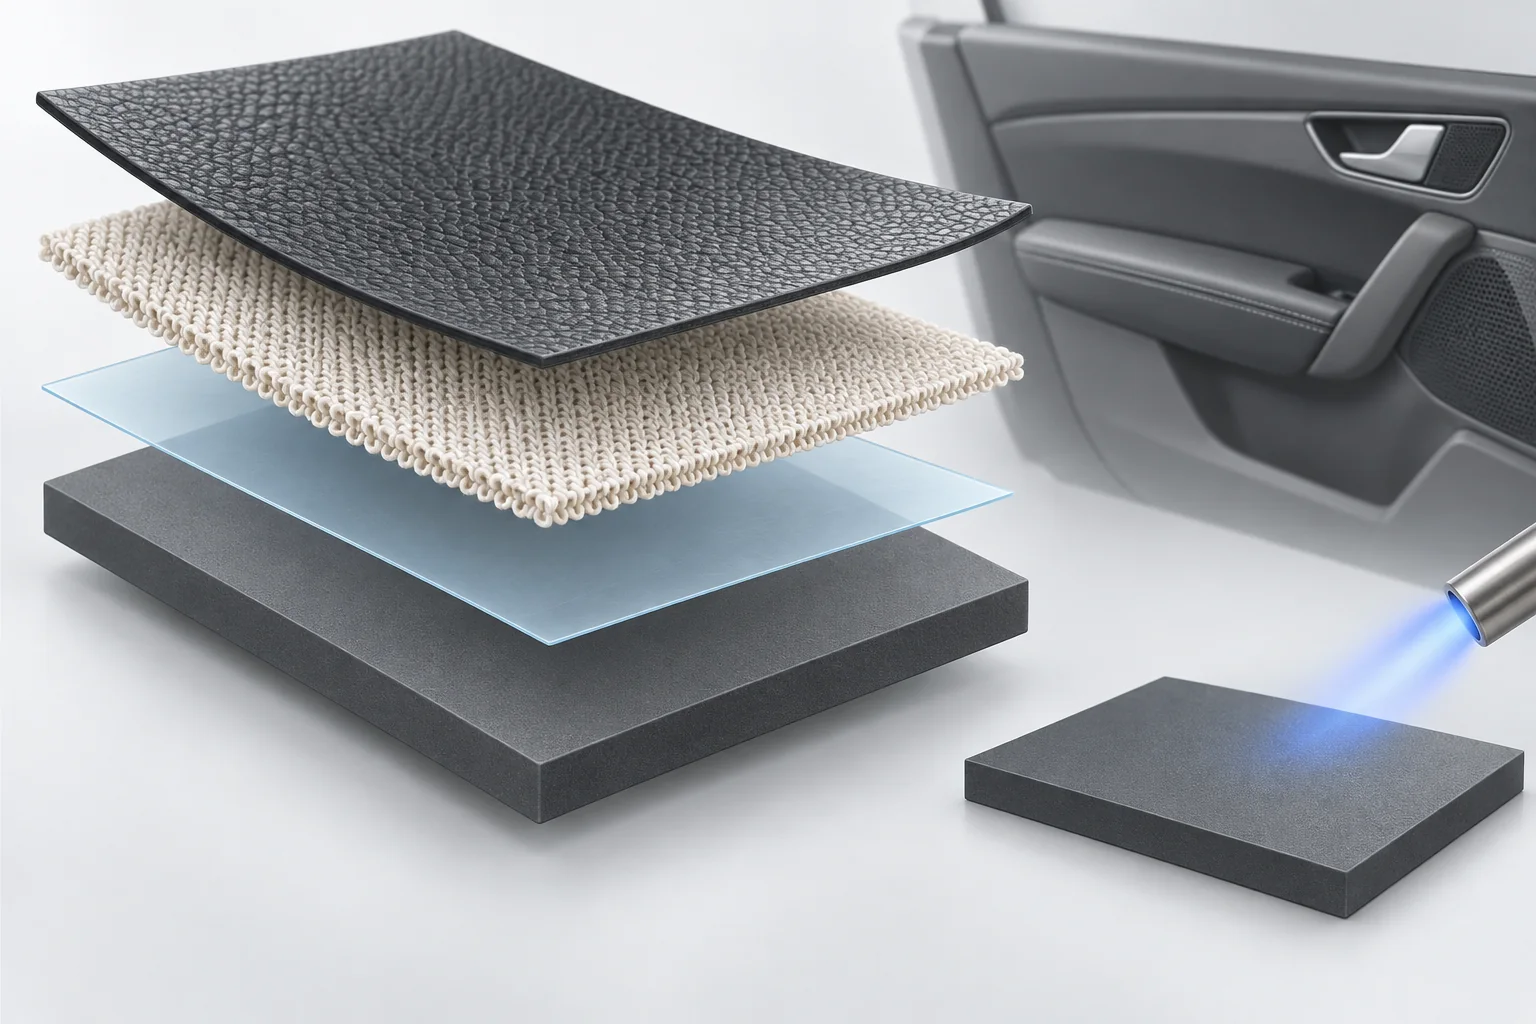
Trong thử nghiệm doanh nghiệp trên PVC có lớp lưng dệt kim dán với PP xử lý ngọn lửa, lực bóc trung bình đạt 25 N/25 mm sau khi dán 1 phút và khoảng 60 N/25 mm sau dưỡng 7 ngày. Cả hai dùng bóc 180° ở 200 mm/min; độ bền cuối cùng đo tại 23°C ±5°C.[1]
Độ bền ban đầu cao hỗ trợ quyết định tháo khuôn và chuyển công đoạn
Lực hồi của vật liệu bọc và tải khi di chuyển tác động lên mép gấp, bề mặt cong sau tháo khuôn. Trung bình 25 N/25 mm tại 1 phút cho thấy khả năng chống bóc sớm của tổ hợp này, làm cơ sở đánh giá giữ vị trí và chuyển công đoạn. Thời gian tháo khuôn thực tế còn phụ thuộc hình dạng, lực căng mép và điều kiện ép.
Tính 1 phút từ lúc hoàn thành dán. Quan sát kéo sợi bằng tay không thay thế phép đo bóc ở tốc độ xác định. R-5670 tạo liên kết, R-60C tham gia liên kết ngang; phải kiểm soát lượng keo hữu hiệu trên vải, xử lý PP, sấy và hoạt hóa.[2][3]
Đánh giá độ bền cuối cùng và vị trí phá hủy sau bảy ngày
Khoảng 60 N/25 mm sau 7 ngày là giá trị điển hình của kết cấu với quy trình đã nêu. Cần ghi nhận tách tại giao diện PP/keo, bên trong keo hay trong vải/lớp da để xác định nên điều chỉnh vật liệu hay quá trình.
Lực bóc tại hai thời điểm thử
| Hạng mục thử | Điều kiện và kết quả |
|---|---|
| Vật liệu và hệ keo | PVC có lưng dệt kim / PP xử lý ngọn lửa; R-5670 + R-60C |
| Phương pháp bóc | Mẫu rộng 25 mm; góc 180°; tốc độ 200 mm/min |
| Độ bền ban đầu | Sau dán 1 phút: trung bình 25 N/25 mm |
| Độ bền cuối cùng | Sau dưỡng 7 ngày: khoảng 60 N/25 mm; đo tại 23°C ±5°C |
Kết quả điển hình của doanh nghiệp. Nghiệm thu cần đường cong gốc, mẫu lặp và giới hạn khách hàng.
Kiểm tra lực bóc và dịch chuyển dưới nhiệt, tải
Lực bóc ở nhiệt độ phòng và khả năng giữ khi nóng phản ánh hai rủi ro khác nhau. Bóc sau lão hóa nhiệt đánh giá biến đổi vật liệu; từ biến dưới nhiệt và tải liên tục kiểm tra hở mép, trượt lớp bọc.
Bảng dưới trích TDS R-5670 hiện có cho ABS + PVC, khác tổ hợp PP trong bài. Phải xác nhận mã chất đóng rắn theo hồ sơ gốc, không ghép hai bộ dữ liệu thành xác nhận đầy đủ cho một hệ.[2]
| Hạng mục TDS | Điều kiện | Kết quả ghi nhận |
|---|---|---|
| Bóc sau lão hóa nhiệt | 90°C × 7 ngày | ≥45 N/25 mm; phá hủy vật liệu nền |
| Từ biến nhiệt sau điều hòa | 80°C × 100 g × 24 h | Không dịch chuyển |
| Bóc sau lão hóa ẩm | 50°C × 95% RH × 7 ngày | ≥45 N/25 mm; phá hủy vật liệu nền |
Điều kiện bóc TDS: 180°, 200 mm/min. Nhiệt độ lão hóa 90°C không phải lực bóc đo tại 90°C hoặc cam kết nhiệt độ sử dụng dài hạn.
Cần đánh giá riêng chịu nhiệt sớm. Cùng TDS ghi nhận phá hủy nội tụ keo trong thử từ biến ban đầu bắt đầu trong vòng 10 phút sau dán, lần lượt 40°C / 200 g / 30 min và 80°C / 200 g / 30 min. Không dịch chuyển ở mẫu đã điều hòa không chứng minh khả năng giữ nóng ngay sau dán.[2]
Xác minh riêng khả năng chịu nước và chịu thủy phân
Gốc nước mô tả môi trường phân tán; khả năng chịu nước sau đóng rắn phải được thử. Tiếp xúc hoặc ngâm nước đánh giá mất lực bóc, phồng và tách giao diện; thủy phân liên quan suy giảm không phục hồi dưới nóng ẩm kéo dài. Một phép ngâm không bao quát rủi ro dài hạn, và giảm lực sau nóng ẩm chưa đủ để kết luận thủy phân.
Với PVC/vải dệt kim và PP xử lý ngọn lửa, áp dụng điều kiện ngâm, nóng ẩm của khách hàng và thống nhất đo khi ướt hay sau phục hồi. Ghi lực, tỷ lệ duy trì và vị trí phá hủy. Tỷ lệ R-60C, độ đồng đều trộn, thời gian sử dụng và dưỡng ảnh hưởng kết quả; tăng chất đóng rắn tùy ý không thay thế xác minh.[3]
Chuyển kết quả phòng thí nghiệm thành kế hoạch lựa chọn
Xác định chi tiết, tiêu chuẩn OEM hoặc Tier 1 và giới hạn nghiệm thu. Hình thức bóc 180° phù hợp hướng đánh giá vật liệu mềm/cứng của ISO 8510-2; sự phù hợp toàn bộ phương pháp cần kiểm tra chuẩn bị mẫu, điều hòa, đo và xử lý kết quả.[4]
ISO 9142 hỗ trợ chọn điều kiện lão hóa, ISO 10365 thống nhất mô tả phá hủy.[5][6] Phương pháp, dữ liệu sản phẩm và phê duyệt dự án có vai trò khác nhau; 25 N và khoảng 60 N không thay thế phê duyệt dự án ô tô đầy đủ.
- Vật liệu: ghi mã, lô PVC, vải, PP và thời gian từ xử lý ngọn lửa đến phủ keo.
- Quy trình: ghi lô keo/chất đóng rắn, tỷ lệ, thời gian sử dụng, lượng keo, sấy, hoạt hóa, ép và dưỡng.
- Đo lại: thống nhất 25 mm, 180°, 200 mm/min cùng mốc 1 phút và 7 ngày.
- Độ bền lâu: quy định lão hóa nhiệt, từ biến có tải, ngâm, nóng ẩm và phục hồi; giữ mẫu lặp và đường cong gốc.
- Chi tiết: kiểm tra mép, góc của chi tiết bọc thực tế, độ liên tục lớp keo và tiếp xúc ép.
Nguồn và phương pháp tham khảo
[1] Thông tin thử nghiệm RELANET và điều kiện xác nhận ngày 2026-09-20. Nghiệm thu chính thức theo báo cáo thử nghiệm gốc.
[2] TDS R-5670: tên tệp v26.7, phiên bản nội dung 2025-06, trang 2–3. Dữ liệu trích theo bài kỹ thuật được cung cấp.
[3] Tài liệu chất đóng rắn R-60C: tên tệp v25.6, phiên bản nội dung 2022-03. Tuân thủ quy trình hệ keo hiện hành đã xác nhận.
[4] ISO 8510-2:2006
[5] ISO 9142:2003
[6] ISO 10365:2022